


Imprimare intaglio 'Furong (Roșu moale)' ondulat pachet de țigări
Odată cu înființarea și implementarea sistemului de licitație pentru ambalarea tutunului din China, industria internă a ambalajelor de țigări a căzut treptat în dilema „fiecare mișcare trebuie să cadă”. De mai bine de zece ani, marja de profit a industriei a continuat să fie comprimată, iar funcționarea actuală a întreprinderilor de tipărire a tutunului merge pe gheață subțire și se confruntă cu o dilemă de pierdere dacă nu sunt atenți. În acest context, multe întreprinderi private mari din China și-au cedat succesiv afacerea de tipărire a pachetelor de țigări și s-au orientat spre dezvoltarea de noi puncte de creștere economică. În același timp, pentru a supraviețui în crăpăturile de pe piață, pe lângă consolidarea continuă a reducerii costurilor interne și a creșterii eficienței, compania a continuat, de asemenea, strategia de „fiecare mișcare trebuie redusă” în legătura de achiziție a materiei prime, ceea ce a condus direct la o involuție serioasă în industria autohtonă a materiei prime pentru ambalarea tutunului. Scăderea continuă a prețurilor materialelor a declanșat direct o scădere ascunsă a calității materialelor, iar inovarea procesului de producție a devenit calea de bază pentru rezolvarea acestei probleme. Ca răspuns la problema curbarii țigărilor din ambalaj moale, cauzată de modificările proprietăților materialelor, compania autorului a format un set de soluții sistematice după inovare și explorare, care este acum împărtășit cu colegii din industrie pentru a promova dezvoltarea-de înaltă calitate a industriei.
Problemă de ondulare a pachetului de țigări cu gravura moale
Cutia mică de pachet de țigări „Hibiscus (Roșu moale)” tipărită de compania noastră folosește hârtie stratificată de 97 g/m² ca material de bază. Datorită grosimii subțiri (aproximativ 0,09 mm) a acestei hârtie de specificație, este limitată de propriile sale caracteristici, iar proprietățile fizice ale materiilor prime sunt ridicate în procesul de imprimare gravurală. Cu toate acestea, din cauza impactului sistemului de licitare a ambalajelor de tutun, furnizorul inițial de hârtie nu a reușit să câștige oferta din cauza comprimării marjelor de profit, iar compania noastră utilizează acum hârtia noului furnizor.
Procesul de producție a hârtiei al noului furnizor are limitări evidente: pe de o parte, proprietățile fizice ale fibrei sunt insuficiente, ceea ce se manifestă prin distribuția neuniformă a lungimii fibrei și rezistența insuficientă a împleterii între fibre, rezultând o stabilitate slabă a structurii interne a hârtiei; Pe de altă parte, procesul de tratare a suprafeței are deficiențe, cum ar fi abaterea în controlul cantității de dimensionare și uniformitatea insuficientă a acoperirii, ceea ce reduce capacitatea hârtiei de a regla umiditatea. Suprapunerea defectelor duble duce în cele din urmă la o deformare periodică a ondulației ondulate de-a lungul direcției transversale după ce hârtia este tăiată în foi plate de către mașina de imprimare cu gravură (așa cum se arată în Figura 1), care are un impact sistematic asupra întregului proces de producție, iar problemele specifice sunt următoarele.
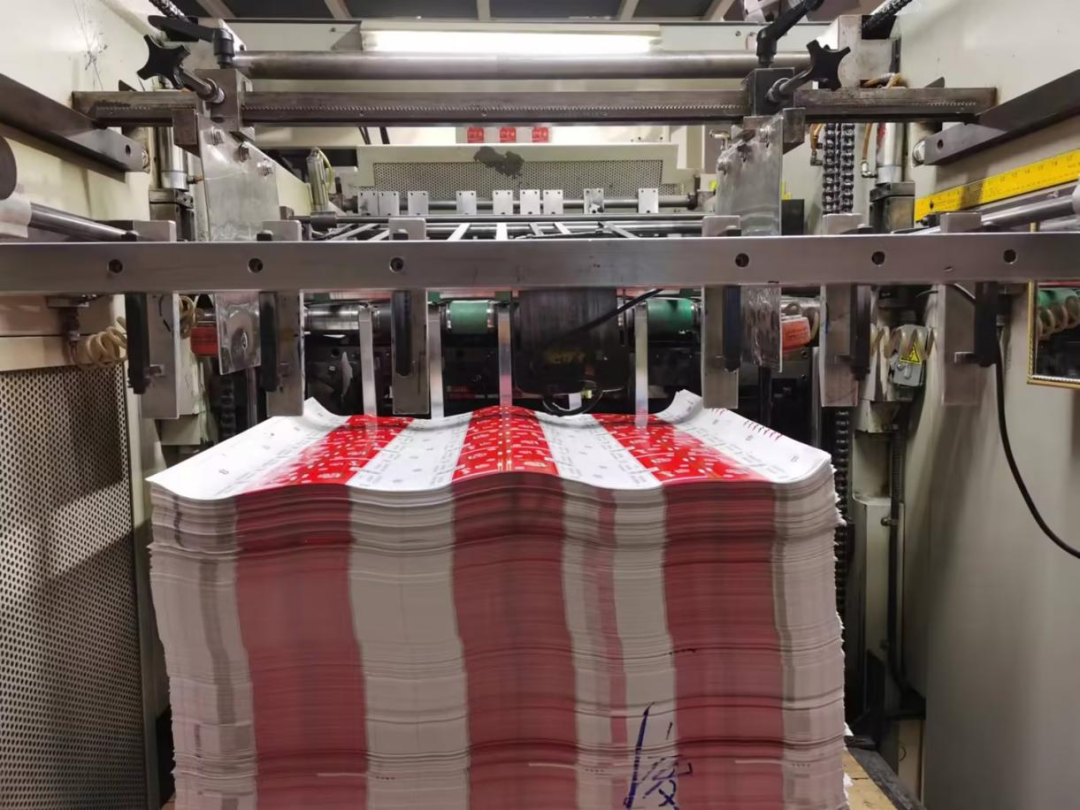 Figura 1 Cutie mică de pachet de țigări „Hibiscus (roșu moale)”.
01/ Eficiența producției a scăzut de pe o stâncă, iar rata pierderilor de materiale a crescut
În procesul de imprimare gravură, hârtia ondulată sever nu poate forma o stare de stivuire plată din cauza ridicării marginii și a deformării undei în mijloc, ceea ce duce la blocaje frecvente de colectare a hârtiei: atunci când rulează la viteză mare, hârtia sertizată este ușor de declanșat reacția în lanț de „stagnare, deformare și blocare a hârtiei” a colectării hârtiei, cu un număr cumulativ de blocare a hârtiei de 15 ori de o singură zi, cu un număr cumulat de 15 ori pe zi. să fie oprit pentru aproximativ 30 de minute, iar eficiența producției scade cu aproximativ 30%; În același timp, hârtia semi-finisată va produce defecte ireversibile, cum ar fi cute și rupturi în procesul de astupare, iar rata de pierdere a materialului unui singur lot a crescut de la 0,2% la 5,1% inițial, iar costul materialului a crescut semnificativ.
02/ Rata de calificare a produsului a scăzut brusc, iar intensitatea muncii s-a dublat
Pachetul moale de țigări trebuie tăiat, iar hârtia sertizată expune problema pierderii de poziționare în procesul de tăiere: la tăiere, ondularea ondulată face ca hârtia să nu se potrivească aproape de platforma de tăiere, iar abaterea dintre linia cuțitului de tăiere și linia de referință de poziționare este de 0,4 mm, rezultând deviația dimensiunii de tăiere. Cantitatea de deșeuri și produse defecte a crescut de aproape 8 ori față de starea normală. Pentru a reduce risipa, personalul de tăiere trebuie aplatizat manual, iar eficiența producției de tăiere este redusă; Procesul de inspecție a produsului finit trebuie să fie nivelat manual, iar intensitatea muncii de inspecție este mult îmbunătățită.
03/ Adaptabilitatea ambalajului este complet ineficientă, iar costurile de operare și întreținere ale clientului sunt mari
Deși produsul finit a fost tratat prin controlul umidității și tăiere, tensiunea internă a fibrei hârtiei nu a fost eliberată complet și încă prezintă ondulare și deformare atunci când este încărcată în mașina de ambalat din fabrica de tutun. Când hârtia sertizată intră pe calea de transport a mașinii de ambalat, aceasta afectează direct progresul producției fabricii de tutun. Pentru a asigura utilizarea normală a hârtiei de marcă comercială, compania noastră a trebuit să trimită 3 inspectori la site 24 de ore pe zi pentru a pre-trata hârtia de marcă comercială folosind metoda „îndoire inversă manuală”, care a crescut foarte mult costul de operare și întreținere a clienților, iar încrederea în marcă s-a confruntat cu provocări severe.
Încercări tradiționale de soluții de proces
Pentru a rezolva în mod sistematic problemele de producție de mai sus, se constată că industria tipografică are, în general, probleme similare de deformare a hârtiei în producția de pachete moi, iar industria utilizează de obicei procesul de acoperire din spate a hârtiei moale pentru reglementare. Pe baza acestui fapt, compania noastră a proiectat trei scheme de proces de acoperire pentru îmbunătățirea și testarea problemei ondulației mari ondulate după imprimarea gravura a cutiei mici de pachet de țigări „hibiscus (roșu moale)”, după cum urmează.
Schema 1: proces de lac-acoperire pe bază de apă-
Personalizați o rolă specială de acoperire cu lac pe bază de apă-și utilizați unitatea de imprimare inversă a mașinii de imprimat gravogravura existentă pentru a aplica un tratament de acoperire cu lac pe bază de apă-pe spatele hârtiei pentru a îmbunătăți performanța de blocare-la apă a hârtiei. Raportul sistemului de acoperire: lacul pe bază de apă BH3000 și solventul amestecat sunt amestecate conform 1∶1 (solventul amestecat este alcool: apă=1∶2), iar temperatura de uscare este controlată la 90~100 de grade.
Opțiunea 2: proces de lac-pe față
Personalizați o rolă specială de acoperire cu lac pe bază de apă-pentru a acoperi un lac pe bază de apă-(vâscozitatea cernelii 16±2s, temperatura de uscare 90~100 grade ) în primul grup de culoare gravură și reduceți diferența de absorbție a apei prin ajustarea proprietăților suprafeței hârtiei.
Schema 3: Procesul de acoperire compozit
Lacul pe bază de apă-menționat mai sus-pe spate și lacul pe bază de apă-pe față sunt implementate simultan pentru a forma un sistem de control dublu de „blocarea apei de acoperire din spate + controlul apei din față”.
După ce au fost testate cele trei scheme de mai sus, gradul de ondulare al hârtiei a fost doar ușor îmbunătățit și încă nu a îndeplinit cerințele normale de producție și a existat un decalaj semnificativ cu efectul așteptat. Analiza arată că schema de proces convențională a industriei a realizat testarea de acoperire completă, dar materialul de acoperire din spate este unic (doar lac BH3000) și materialul principal de acoperire nu a fost ajustat variabile în test. În acest scop, echipa s-a concentrat în continuare pe selecția materialelor de acoperire din spate și a conceput o schemă de testare multi-cross-dimensională.
Schema 1: Testare variabilă unică a materialelor de acoperire din spate
Au fost selectate două tipuri de cerneluri de acoperire cu spate-, C205 (fabrica A) și Q2105I (fabrica B), pentru a menține consecvența cantității de acoperire, temperatura de uscare și alți parametri, iar efectele diferitelor materiale asupra planeității colectării hârtiei au fost comparate și testate.
Schema 2: Testare variabilă unică a materialului de acoperire frontală
Două lacuri frontale au fost selectate din fabrica C și D pentru a menține cantitatea de acoperire, temperatura de uscare și alți parametri consecvenți și au testat independent efectul de reglare al uniformității absorbției de apă și planeitatea colectării hârtiei pe suprafața hârtiei.
Schema 3: Testul compozit al materialelor de acoperire din față și din spate
Probele cu planeitate mai bună în testul materialului de acoperire din spate au fost selectate și combinate cu lacul frontal din fabrica C și D pentru a testa efectul de inhibare al sistemului de acoperire compozit asupra echilibrului de tensiuni interne și a deformării de sertizare a hârtiei.
După verificarea-menționată mai sus, încrucișată-a materialelor de acoperire-acoperire/principal-, problema ondulației ondulate a hârtiei nu a fost controlată în mod eficient, iar ideea tradițională de „reglementare a materialului de acoperire/acoperire principală” a căzut într-un blocaj. Acest lucru arată că problema de ondulare a pachetelor de țigări „Hibiscus (roșu moale)” nu poate fi rezolvată complet doar prin optimizarea materialului de acoperire sau a parametrilor procesului și este necesar să se depășească cadrul tehnic tradițional și să se exploreze soluții inovatoare.
Gândirea și analiza soluțiilor inovatoare de proces
În fața blocajului tehnic al tehnologiei tradiționale de acoperire și al schemei de reglementare a materialelor, echipa este profund conștientă de faptul că, pentru a rezolva problema curbarii cu gravură a cutiei mici de pachet de țigări „hibiscus (roșu moale)”, este necesar să ieșiți din mentalitatea tradițională de „optimizare a unui singur material” sau „ajustare convențională a procesului” și reconstruirea cadrului de analiză a problemei cu o gândire inovatoare. Descoperirea inovației este adesea ascunsă în deconstrucția profundă a detaliilor procesului de imprimare și a caracteristicilor structurale ale produsului - prin urmărirea întregului proces de producție și recombinarea microlegăturilor, am constatat că analiza anterioară a ignorat două corelații sistemice cheie: una este impactul implicit al designului modelului asupra deformarii undei produsului, iar cealaltă este relația dintre procesul de imprimare a caracterelor și adaptarea dinamică a materialelor. parametrii. Pe baza acestui fapt, echipa a construit în mod inovator un model de analiză bi-dimensională a „structurii modelului + proprietățile materialului” pentru a re-examina cauzele esențiale ale problemei de ondulare de la intersecția dintre logica designului macro și comportamentul micromaterialului.
01/ Caracteristicile structurii modelului
În conformitate cu caracteristicile structurii modelului acestui pachet moale de țigări, modelul este distribuit în benzi după versiunea mare și există o anumită similitudine între legea deformarii undei de produs și legea aranjamentului modelului, care oferă o nouă direcție de gândire pentru rezolvarea deformării undei a produsului.
02/ Caracteristicile cernelii din hârtie
După analizarea tipurilor de hârtie și cerneală utilizate în pachetele moi, s-a constatat că a existat o mare problemă în potrivirea între proprietățile fizice ale hârtiei noului furnizor și cerneala existentă. Cerneala cu suprafață mare în contact direct cu suprafața pachetului de țigări este în principal cerneală roșie pe bază de solvenți- și lac- pe bază de apă, iar cernelurile celor două sisteme diferite sunt imprimate pe hârtie de hârtie flexibilă, ceea ce va provoca diferite deformări pe hârtie flexibilă, ceea ce va cauza probleme de ondulare.
Implementarea și eficacitatea soluțiilor de proces inovatoare
01/ Implementați în mod specific
Prin-analiza aprofundată a celor doi factori de mai sus, se poate observa că cauza principală a problemei de ondulare ondulată a pungilor moi de gravură constă în efectul de cuplare al proprietăților fizice ale noului furnizor de hârtie și caracteristicile celor două tipuri de cerneluri. Pe baza acestui fapt, am dezvoltat următoarele soluții inovatoare de proces:
(1) Având în vedere problema deformarii ondulate, cauzată de diferența de deformare dintre cerneala pe bază de solvenți- și cerneala pe bază de apă- în procesul de imprimare gravură, sistemul special de cerneală roșie este transformat din solven-în apă-și se realizează placa roșie-gravura pe bază de apă.
(2) Având în vedere problema deformarii în sus la ambele capete ale colecției de hârtie, procesul de acoperire din spate este utilizat pentru a rezolva deformarea și deformarea cauzate de reducerea umidității interne a hârtiei după trecerea prin cuptor.
După ce cutia mică de pachet de țigări „Furong (Roșu moale)” este produsă prin noua schemă de proces „roșu special pe bază de apă + acoperire din spate”, hârtia de gravură este plată, hârtia este plată atunci când cuțitul de mașină este tăiat, iar adaptabilitatea ambalajului fabricii de tutun este normală. Noua soluție de proces rezolvă perfect problema de ondulare a cutiei mici de pachet de țigări „Hibiscus (roșu moale)” și poate îndeplini cerințele de producție și ambalare ale produsului și ambalarea fabricilor de tutun.
02/ Analiza beneficiului economic
După adoptarea noului proces, eficiența tipăririi a fost crescută de mai mult de 2 ori, eficiența de tăiere a atins cerințele cotei de producție, iar rata de calificare a produsului a depășit rata de ieșire țintă cu 2,96%. După contabilitate, economisirea costurilor a unei mii de cutii de produse este de aproximativ 2.960 de yuani, iar producția anuală de 50.000 de cutii mari este calculată, cu o economie anuală a costurilor de 148.000 de yuani, realizând o îmbunătățire dublă a eficienței producției și a beneficiilor economice.
În plus, noul proces a rezolvat complet problema frecventă de blocare a mașinii cauzată de ondularea pachetului de țigări pe mașinile de ambalat. Planeitatea produsului este superioară celei a produselor normale furnizate inițial, iar compatibilitatea ambalajului a fost mult îmbunătățită, primind recunoaștere scrisă și laude de la atelierul de ambalare al fabricii de țigări. Această descoperire tehnologică nu numai că asigură o aprovizionare stabilă, ci și sporește în mod eficient încrederea clienților, îmbunătățind semnificativ reputația mărcii companiei în tipărirea pachetelor de țigări.
Acest articol abordează problema pachetelor de țigări mici „Furong (Roșu moale)” care se deformează și se îndoaie în imprimarea în relief cauzate de modificările materiilor prime. Prin depășirea limitărilor îmbunătățirilor tradiționale ale procesului și corelarea caracteristicilor structurale modelului cu proprietățile fizice ale materialului, a fost implementată o soluție inovatoare de „înlocuire a sistemului de cerneală combinată cu coordonarea procesului de acoperire din spate”. Acest lucru a condus la alimentarea cu hârtie plată și la tăierea precisă a pachetelor de țigări, rezolvând temeinic o serie de probleme precum eficiența scăzută a producției și compatibilitatea slabă a ambalajului, câștigând recunoaștere scrisă și laude din partea atelierului de ambalare. Această abordare inovatoare își propune să ofere o soluție sistematică și un exemplu practic pentru industrie pentru a face față provocărilor tehnice similare, oferind o cale de referință pentru optimizarea proceselor și inovația tehnologică în domeniul imprimării pachetelor de țigări și contribuind la promovarea dezvoltării de-înaltă calitate în industrie.