


Cunoștințe complete despre cutiile de ambalare pentru băuturi alcoolice, vă rugăm să marcați!
Cutiile de ambalare formate din hârtie sunt asamblate din diverse componente și părți multiple formate prin lipirea și laminarea materialelor de suprafață și a materialelor osoase formate. În prezent, există o tendință clară de diversificare și complexitate a materialelor utilizate pentru cutiile de ambalare din hârtie. Materialele de suprafață sunt în cea mai mare parte hârtie, plastic, pânză, piele etc., în timp ce materialele osoase formate sunt în principal carton, plăci de fibre medii, plastic, tablă etc.
Datorită gamei largi de materiale utilizate, procesului lung de producție, componentelor multiple și structurii complexe, acest tip de cutie de ambalare este produsă în principal manual. Dar odată cu creșterea semnificativă a cererii de pe piață, îmbunătățirea nivelului de producție industrială și automatizare și concurența pe piață din ce în ce mai acerbă, structura cutiei a acestui tip de cutie de ambalare a fost practic standardizată. Pentru tipurile de cutii principale, cum ar fi cutii cu găleată cu deschidere superioară, cutii pentru cer și pământ, cutii pentru cărți, cutii pentru sertare etc., întreaga linie de producție a fost automatizată.
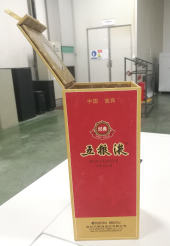
Cutia cu găleată cu deschidere superioară prezentată în Figura 1 se referă la o cutie pătrată verticală deschisă de sus, cu un corp vertical de cutie și un capac agitat conectat; Cutia cer și pământ prezentată în Figura 2 se referă la o cutie de ambalare compusă din două cutii simple nesigilate, cu cutiile superioare și inferioare neconectate între ele și închise într-o formă de capac. Cutia de sus este cerul, iar cutia de jos este pământul; Cutia în formă de carte prezentată în Figura 3 se referă la o cutie de ambalaj care poate fi deschisă de la dreapta la stânga, ca și când răsturnați o carte. În general, constă din două părți: o carcasă de față și o cutie interioară. Carcasa feței se înfășoară în jurul cutiei interioare, iar o parte a carcasei feței poate fi răsturnată, care este capacul.
Deschideți cutia cu găleată din Figura 1
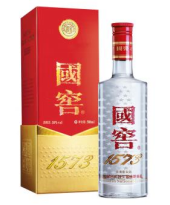
Figura 2: Cutia Raiului și Pământului
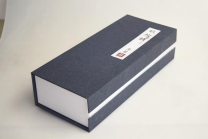
Figura 3 Caseta de carte
În ceea ce privește cele trei tipuri comune de cutii menționate mai sus, există mulți producători de echipamente în Wenzhou, Zhejiang și Dongguan, Guangdong, care produc și cercetează echipamente de automatizare aferente. Unii produc doar echipamente auxiliare pe linia de asamblare, cum ar fi prese de spumă, mașini de pliat etc; Unele produc echipamente de automatizare corespunzătoare pentru o anumită componentă, cum ar fi mașini de fabricare a carcasei, mașini de asamblare a plăcilor de acoperire, mașini de formare a corpului cutiei de butoi, mașini de formare a cutiilor de cer și pământ etc.; Un număr mic de întreprinderi au dezvoltat echipamente de automatizare a întregii linii pentru un singur tip de cutie, care include turnarea automată a diferitelor componente, conectarea automată a diferitelor stații de lucru de turnare și asamblarea automată a diferitelor componente, inclusiv corpul cutiei, capacul cutiei, tamponul de absorbție a șocurilor, ambalarea etc.
În general, nivelul de dezvoltare a liniilor de producție automatizate pentru acest tip de cutie de ambalare încă lipsește. În comparație cu mașinile tradiționale de imprimare și ambalare, cum ar fi mașinile de tipărit, mașinile de ștanțat la cald și mașinile-de tăiat, există încă un decalaj semnificativ în ceea ce privește viteza, acuratețea, stabilitatea și calitatea generală. Viitorul este lung și anevoios. Pe baza unui sondaj privind afișarea rafurilor de supermarketuri pentru produse alcoolice de pe piață, a fost efectuată o analiză a structurii cutiilor de ambalare formate din băuturi alcoolice existente. S-a făcut comunicare cu mai mulți producători de cutii de ambalare în formă de lichior și producători de șabloane de cuțite, iar vizitele și investigațiile au fost efectuate la producătorii de echipamente de automatizare pentru astfel de produse. Autorul a rezumat punctele cheie ale cunoștințelor despre structura cutiilor de ambalare în formă de lichior, pentru a facilita selecția eficientă a echipamentelor, dezvoltarea de noi produse și producția de masă rapidă și stabilă pentru noii concurenți.
Aspectul general
01
Direcția de deschidere
Modul obișnuit de a deschide cutii în formă de găleată și cutii în formă de carte este de a răsturna capacul de la dreapta la stânga, iar orificiul de deschidere este de obicei situat pe partea dreaptă; Dar în ultimii doi ani, a existat o tendință notabilă de deschidere a capacului din față spre spate.
Există două moduri principale de a deschide cutia Tiandi: deschidere în sus și deschidere în jos. După deschidere, toate produsele din interiorul cutiei sunt lăsate pe pământ. Dacă raportul de dimensiuni al cutiei este vertical, o singură cutie cu o înălțime mai mare poate fi proiectată cu o metodă de formare a cutiei în formă de butoi pentru hârtie și structura osoasă.
02
Poziția comună
Suprafața de afișare este pe partea din față, iar cusătura din mijloc este de obicei situată pe lateral, lângă partea din spate. Atât partea stângă, cât și cea dreaptă sunt acceptabile. După turnare, marginea îmbinării nu trebuie să se afle pe suprafața principală de afișare.
Direcția de tăiere
De obicei, hârtia de suprafață de hârtie este tăiată cu matriță pe față, în timp ce hârtia acoperită cu plastic și suprafața colorată din piele sunt tăiate cu matriță pe spate. În plus, un număr foarte mic de produse cu cerințe ridicate pentru regularitatea conturului au o canelură în formă de V pe spate pentru indentarea suprafeței de culoare.
Structura de hârtie a mașinii de formare automată
Cea mai comună linie de producție a mașinilor de formare din industrie se bazează pe direcția de alimentare cu hârtie, cu partea inferioară a hârtiei de față pe partea dreaptă și marginea frontală a cusăturii din mijloc ca direcție înainte. Alimentarea înainte este modelul standard. Formarea mașinii este pe partea stângă a direcției hârtiei. Desigur, există și câteva cutii de ambalare cu forme neregulate ale gurii și aspect diferențiat, care necesită ca mașina de turnat să se alimenteze în direcția opusă, adică marginea suprapusă a cusăturii din mijloc este pe ultima parte.
Se poate forma dacă hârtia de jos este conectată la corpul cutiei și dacă există o zonă mare de margini suprapuse. La formare, lipiciul este aplicat pe spatele hârtiei de față, iar placa este aliniată dincolo de o parte de-a lungul direcției marginii cusăturii din mijloc. Spatele hârtiei de față este lipit de spatele plăcii, iar diagrama schematică a formării de aliniere este prezentată în Figura 4.
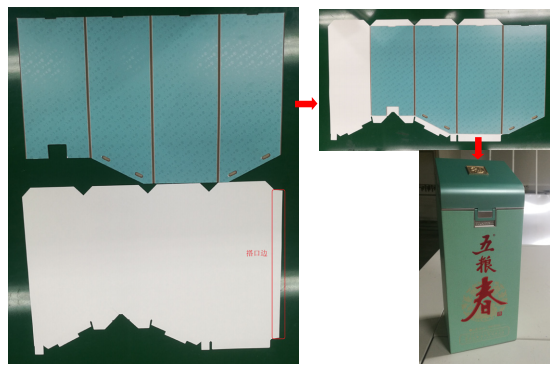
Figura 4 Schema schematică a turnării de aliniere
Mărimea potrivită a culorii
01
Potrivirea diametrului găurii
După alinierea suprafeței colorate cu centrul găurii plăcii, diametrul suprafeței colorate este de 4 mm în exterior și 5 mm în interior, iar diametrul găurii de carton este același cu cel al suprafeței colorate din interior. Deschideți capacul agitat al cutiei de găleată, iar dimensiunea găurilor interioare și exterioare de pe suprafața de culoare ar trebui să fie în concordanță cu dimensiunea cartonului industrial, care este de 6 mm.
02
Linie de dublă indentare
Lățimea dublă adâncitură este proiectată să crească cu 0,3 mm în funcție de grosimea plăcii.
03
Design marginea îmbinării
Marginea care se suprapune este împărțită în trei tipuri: suprapunerea gurii, suprapunerea cusăturii din mijloc și suprapunerea inferioară. Lățimea marginii suprapuse este de 15-20 mm. Linia tangentă a matriței a gurii și a marginii de suprapunere inferioară este la 0,5 mm cel mai aproape de linia de indentare a gurii și a fundului.
Panta marginii articulației gurii este de 90 de grade, iar linia tangentă a articulației gurii cutiei în formă de carte se intersectează cu linia de indentare, cu o pantă de 45 de grade. Panta marginii îmbinării cusăturii mijlocii este de 10-15 grade. Panta marginii de jos a îmbinării este de 90 de grade.
04
Dimensiuni laterale de culoare
Dimensiunea laterală a cusăturii din mijloc este egală cu dimensiunea celeilalte părți minus 0,5-1 mm.
Carton industrial
01
Dimensiunea de contracție a cartonului în comparație cu hârtia de față
Hârtia de față care este ușor absorbantă și are o creștere semnificativă a dimensiunii se referă la materialele fără strat de etanșare cu apă pe spate, în general referindu-se la hârtia cu greutate mică, cu o greutate de 105-125 g. Lățimea suprafeței hârtiei este de -0,3 mm, iar înălțimea cartonului este de -1 mm.
Hârtia facială de dimensiune medie cu absorbție de apă se referă la un material cu un strat de etanșare pe spate, folosit în mod obișnuit pentru hârtie specială de 150-190 g și carton alb pentru hârtie facială. Lățimea suprafeței hârtiei este de -0,5 mm, iar înălțimea cartonului este de -1 mm.
Hârtia de față cu mărime mică după absorbția apei se referă la materiale cu un strat de etanșare pe spate, în general, referindu-se la carton auriu argintiu de 255-375 g și hârtie specială cu greutate mare. Lățimea suprafeței hârtiei este de -0,7 mm, iar înălțimea cartonului este de -1 mm.
Cu toate acestea, lățimea cusăturii laterale în carton industrial nu trebuie redusă în dimensiune și ar trebui să fie în concordanță cu lățimea celeilalte cusături laterale. După identificarea cauzei principale a problemei, am făcut cerințe tehnice corespunzătoare pentru înlocuirea rolei de gofrare. În primul rând, solicităm ca eroarea de diametru la ambele capete să fie măsurată înainte de a înlocui rola de gofrare. Dacă eroarea depășește 0,5 mm, este interzisă utilizarea acesteia pe mașină. Rola de gofrare trebuie re șlefuită și marcată cu capete mari și mici; Al doilea este de a evita capetele mari și mici ale rolelor de gofrare ale unităților adiacente orientate spre aceeași parte. Măsurile de mai sus au eliminat practic problema supraimprimarii incorecte cauzată de diametrele neuniforme la ambele capete ale rolei de gofrare.
02
Metoda de potrivire între plăci de carton
În general, există două moduri de interblocare între cusăturile corpului cutiei de carton, care sunt interblocarea cataramelor concave și convexe și interblocarea marginilor oblice de 45 de grade. În general, există două moduri de a conecta partea inferioară a cutiei de carton cu placa de jos, care sunt interconectarea cataramelor concave și convexe și ciocnirea marginilor în unghi drept.
După verificarea-pe termen lung, fie că este vorba de mașini de turnat automate sau de operații manuale tradiționale, structura de blocare a cataramei concave convexe este mai stabilă și mai stabilă, cu o probabilitate mai mică de unghiuri înalte și scăzute. Adâncimea cataramei concave convexe este egală cu grosimea cartonului de -0,1 mm, cu o diferență de lățime de 1 mm între pozițiile concave și convexe. Catarama cu caneluri din partea inferioară a corpului cutiei este proiectată cu o lățime trapezoidală de 20-35 mm. Catarama concavă convexă de la cusătura din mijloc este proiectată cu o distanță de 20 mm de la ambele capete împărțite în cinci părți egale.
03
Linia lamei dintelui
Capacele cutiilor de carton industriale care necesită tamponuri și panglici adezive pot fi proiectate cu cuțite dintate pentru poziționare. Poziția în care cartonul trebuie smuls trebuie proiectată cu o linie zimțată pentru a reduce bavurile după rupere.
04
Linia lamei dintelui
Lățimea benzii bucale este de 18-25 mm, de obicei 20 mm. Partea din spate a benzii de gură a cutiei în formă de butoi este tăiată pe jumătate cu un cuțit, lăsând 1/3 din grosimea cartonului netăiată.
05
Cerințe pentru sloturi
Unghiul de crestare trebuie să fie clar indicat pe desenul matriței. Unghiurile de crestare ale diferitelor produse în procesele existente sunt prezentate în Tabelul 1.
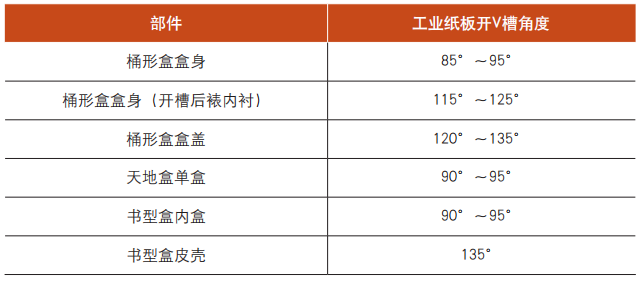
Tabelul 1 Unghiurile de fante ale cartonului industrial
Îmbinarea contează
Dimensiunile convenționale ale hârtiei din industrie sunt obișnuite de 787 × 1092 mm și mari 889 × 1194 mm, cu lățimi de hârtie în rolă de 787 mm și 889 mm. Prima dimensiune a hârtiei este de obicei direcția orizontală, iar a doua dimensiune este direcția verticală, adică direcția fibrei.
La îmbinare, încercați să luați în considerare utilizarea dimensiunilor standard de 787 mm și 889 mm pe orizontală pentru a economisi hârtie. Producătorii de hârtie nu vor schimba această dimensiune decât dacă cantitatea de comandă unică ajunge la câteva sute de tone. Fezabilitatea personalizării dimensiunilor longitudinale ale hârtiei este mare.
01
Îmbinarea corpului cutie
La asamblarea mai multor panouri pe corpul cutiei, panourile trebuie asamblate cap la cap și cap la coadă, centrul panoului 1 fiind simetric și pozițiile sloturilor panoului 3 fiind aliniate cât mai mult posibil.
02
Ansamblu capac cutie
Coada din carton industrial a capacului cutiei este conectată prin două îmbinări, un cuțit din mijloc sau o conexiune cu puncte, apoi se realizează mai multe îmbinări.
03
Aspect hârtie de căptușeală
Atunci când hârtia de căptușeală cu greutate redusă are un raport mare de lungime și lățime în cazul îmbinării unice, îmbinarea multiplă necesită ca partea lungă a îmbinării unice să fie perpendiculară pe direcția longitudinală a hârtiei, iar partea lungă să fie paralelă cu direcția transversală a hârtiei. În mod normal, prima dimensiune a unei singure foi de hârtie este dimensiunea orizontală a modelului de hârtie.
04
punct de conectare
Conexiuni punctate între îmbinări, cu o lățime a punctului de 0,8 mm, pentru a facilita producția de tăiere cu matriță. Punct pe linia canelurii V-sau pe ambele părți ale poziției convexe concave, nu pe canelura, gura sau părțile ușor vizibile.
Prin aproape doi ani de investigație, analiză și practică de producție, compania a deschis mai multe linii de producție, inclusiv linii de formare automată pentru cutii de butoaie, cutii pentru cer și pământ, cutii pentru cărți și linii tradiționale de asamblare manuală. Tehnologia de proces și operatorii de producție s-au transformat cu toții din industria anterioară a cutiilor pliante obișnuite, iar capacitatea de producție a crescut de la in-existentă la existentă, ajungând acum la 80000 de bucăți pe zi.
Indiferent dacă structura este simplă sau complexă, modificările din hârtia de suprafață și materialele osoase pot fi derivate și aplicate conform punctelor de bun simț de mai sus. Atâta timp cât ordinea dimensiunilor de montare este clarificată, dimensiunile interne ale componentelor externe sunt potrivite cu dimensiunile exterioare ale componentelor interne și se iau în considerare grosimea materialului, grosimea nepresată și grosimea necresată, noile proiecte pot reduce obstacolele de producție și pot intra rapid în producția de masă.