


Ghid cuprinzător pentru cutiile de ambalare cu alcool
Cutiile de ambalare turnate din hârtie sunt formate prin lipirea materialelor de suprafață cu substraturi turnate pentru a crea diverse componente, care sunt apoi asamblate în cutii cu mai multe-componente. În prezent, materialele folosite pentru cutiile de ambalare turnate din hârtie devin din ce în ce mai diversificate și mai complexe. Materialele de suprafață sunt în cea mai mare parte hârtie, plastic, țesătură, piele etc., în timp ce substraturile turnate sunt mai ales carton, plăci fibroase cu densitate medie-, plastic, tablă și alte materiale.
Deoarece aceste tipuri de cutii de ambalare folosesc o gamă largă de materiale, au procese lungi de producție, multe piese și structuri complexe, sunt produse în principal manual. Cu toate acestea, cu o creștere semnificativă a cererii de pe piață, îmbunătățiri în producția industrială și automatizare și concurența pe piață din ce în ce mai acerbă, structurile cutiei pentru aceste tipuri de cutii de ambalare au devenit practic standardizate. Pentru tipurile de cutii obișnuite, cum ar fi cutii cu găleată cu deschidere de sus-, cutii rigide din două-piese, cutii în stil carte-și cutii cu sertare, acum au fost realizate linii de producție complet automatizate.
După cum se arată în Figura 1, o cutie cu găleată cu deschidere-superioară se referă la o cutie pătrată verticală care se deschide din partea de sus, cu un corp vertical echipat cu un capac rabatabil atașat. După cum se arată în Figura 2, o cutie rigidă din două-piese constă din două cutii individuale care nu sunt sigilate împreună, cu cutiile de sus și de jos care se potrivesc împreună pentru a închide cutia de ambalare; caseta de sus este „capacul”, iar caseta de jos este „baza”. După cum se arată în Figura 3, o cutie-în stil carte este o cutie de ambalare care se deschide ca o carte de la dreapta la stânga. În general, este format din două părți: carcasa exterioară și cutia interioară. Carcasa exterioară se înfășoară în jurul cutiei interioare, iar o parte a carcasei exterioare poate fi deschisă, servind drept capac pentru cutie.
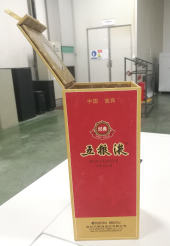
Figura 1 Deschiderea casetei de tip butoi-
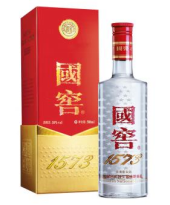
Figura 2 Cutia Raiului și Pământului
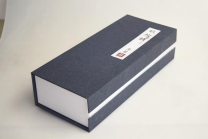
Figura 3 Caseta cu stil-cartei
În ceea ce privește cele trei tipuri comune de cutii menționate mai sus, există mulți producători de echipamente în Wenzhou, Zhejiang și Dongguan, Guangdong, care produc și dezvoltă echipamente de automatizare aferente. Unii produc doar echipamente auxiliare pentru liniile de producție, cum ar fi mașini blistere și mașini de pliat margini; unele produc echipamente de automatizare corespunzătoare pentru componente specifice, cum ar fi mașini pentru carcase din piele, mașini de asamblare a capacelor, mașini de formare a corpurilor de cutie în formă de butoi-și mașini de format cutii din două-piese; câteva companii au dezvoltat linii de producție complet automatizate pentru un singur tip de cutie, care automatizează formarea fiecărei componente, conectarea automată a stațiilor de lucru de formare și asamblarea automată a componentelor, inclusiv corpuri de cutie, capace, tampoane rezistente la șocuri și pungi, dar nu au capacitatea de a produce linii automate pentru mai multe tipuri de cutii.
În general, dezvoltarea liniilor de producție automatizate pentru acest tip de cutie de ambalare încă lipsește. În comparație cu mașinile tradiționale de imprimare și ambalare, cum ar fi mașinile de tipărit, mașinile de ștanțat la cald și mașinile-de debitat, există încă lacune semnificative în ceea ce privește viteza, precizia, stabilitatea și calitatea generală a mașinii, iar munca viitoare este încă lungă și provocatoare. Pe baza unui studiu asupra produselor alcoolice afișate pe rafturile supermarketurilor, a analizei structurii cutiilor de ambalare pentru formarea alcoolului, a comunicărilor cu mai mulți producători de cutii de ambalare pentru formarea alcoolului și a producătorilor de șabloane și a vizitelor la producătorii de echipamente de automatizare pentru acest tip de produs, autorul rezumă punctele cheie ale structurii cutiilor de ambalare pentru formarea alcoolului, pentru a ajuta la selectarea eficientă a echipamentelor noi, la dezvoltarea rapidă a noilor industrie și la dezvoltarea unor produse stabile și rapide.
Aspectul general
01 Direcția de deschidere
Cutiile de tip-butoi cu deschidere-superioară utilizate în mod obișnuit și cutiile de tip carte-se deschid prin ridicarea capacului de la dreapta la stânga, cu deschiderea situată în general pe partea dreaptă. Cu toate acestea, în ultimii ani, a existat o tendință notabilă de deschidere a capacului din față spre spate.
Cutiile din două-bucăți sunt împărțite în principal în tipuri de deschidere-de sus și de jos-, iar produsele interioare rămân în bază după deschidere. Dacă tipul de cutie are un raport de dimensiune verticală, cutiile individuale mai înalte pot avea suprafața hârtiei și structura materialului de miez proiectate conform metodei de formare a cutiei de tip butoi-.
02 Poziția cusăturii
Partea afișajului este partea din față, iar poziția cusăturii centrale este, în general, pe lateral sau lângă spate, fie pe partea stângă, fie pe partea dreaptă. După formare, marginea cusăturii nu trebuie să se afle pe suprafața principală de afișare.
Die-Direction de tăiere
Suprafețele din carton sunt de obicei tăiate-pe față, în timp ce suprafețele din hârtie-laminată din plastic și piele sunt tăiate-pe spate. În plus, pentru un număr foarte mic de produse cu cerințe mari de consistență a conturului, cuta de pe suprafața colorată este o canelură în V-pe spate.
Structura hârtiei frontale a mașinilor de formare automată
Cea mai comună linie de producție a mașinilor de formare din industrie folosește direcția de alimentare a hârtiei ca referință. Partea de jos a hârtiei de față este în dreapta, iar marginea cusăturii este în față ca direcție înainte. Alimentarea înainte este tipul standard de mașină. Formarea pe mașina standard are loc în stânga în direcția de alimentare a hârtiei. Desigur, există câteva cutii cu forme neregulate ale gurii sau cerințe diferențiate de aspect care necesită ca mașina de formare să se alimenteze în sens invers, ceea ce înseamnă că marginea cusăturii este la ultimul panou.
Hârtia cu fața inferioară poate fi conectată la corpul cutiei sau nu, iar o margine mare de cusătură poate fi în continuare formată. În timpul formării, lipiciul este aplicat pe spatele hârtiei de față, iar materialul plăcii se aliniază cu un panou dincolo de marginea cusăturii. Spatele hârtiei de față aderă de spatele plăcii, cu o diagramă schematică de aliniere și formare prezentată în Figura 4.
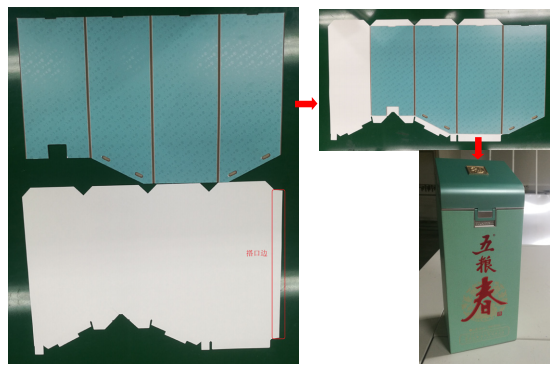
Fig. 4 Diagrama schematică a turnării de aliniere
Suprafața de culoare se potrivește cu dimensiunea
01
Diametrul găurii este potrivit
După ce suprafața de culoare și orificiul plăcii sunt centrate și aliniate, diametrul suprafeței de culoare este de 4 mm la exterior și 5 mm în interior, iar orificiul de carton este același cu diametrul găurii interioare al suprafeței de culoare. Dimensiunea orificiilor interioare și exterioare ale suprafeței de culoare este aceeași cu cea a cartonului industrial de 6 mm.
02
Linie de dublă indentare
Lățimea de dublă adâncitură este mărită cu 0,3 mm în funcție de grosimea plăcii.
03
Design marginea gurii
Marginea gurii este împărțită în trei tipuri: decalajul gurii, golul cusăturii mijlocii și gura de jos, iar lățimea marginii gurii este de 15 ~ 20 mm. Linia-de tăiere a matriței de pe marginea gurii și a fundului este la 0,5 mm cel mai aproape de gura și de linia de indentare inferioară.
Panta marginii gurii gurii este de 90 de grade, iar linia-tăiată a gurii cutiei în formă de carte-se intersectează cu linia de indentare, iar panta marginii gurii este de 45 de grade. Panta cusăturii din mijloc este de 10 ~ 15 grade. Panta turei de jos este de 90 de grade.
04
Dimensiuni laterale de culoare
Dimensiunea laterală a cusăturii din mijloc este egală cu dimensiunea celeilalte părți minus 0,5 ~ 1 mm.
Carton industrial
01
Cartonul se micșorează mai mult decât hârtia de țesut
Hârtia de țesut care este ușor de absorbit apă și are o dimensiune semnificativ mai mare se referă la materialul care nu a fost sigilat pe spate, în general se referă la hârtie cu greutate mică de -grame 105~125g. Lățimea suprafeței cartonului=lățimea corespunzătoare a hârtiei absorbante - 0.3mm, înălțimea cartonului=lățimea corespunzătoare a hârtiei absorbante - 1mm.
Hârtia de țesut cu creștere de dimensiune medie după absorbția apei se referă la materialul cu un strat de etanșare pe spate, care este utilizat în general pentru hârtie specială de 150 ~ 190 g și carton alb. Lățimea suprafeței cartonului=lățimea corespunzătoare a hârtiei absorbante -0,5 mm, înălțimea cartonului=lățimea corespunzătoare a hârtiei absorbante -1 mm.
Hârtia de țesut cu o creștere mică a dimensiunii după absorbția apei se referă la materialul cu un strat de etanșare cu apă pe spate, se referă în general la carton auriu și argintiu de 255 ~ 375 g, hârtie specială de mare greutate. Lățimea suprafeței cartonului=lățimea țesuturilor corespunzătoare -0,7 mm, înălțimea cartonului=lățimea țesuturilor corespunzătoare -1 mm.
Cu toate acestea, lățimea laterală a cusăturii de carton industrial nu ia în considerare dimensiunea de reducere și ar trebui să fie în concordanță cu lățimea laterală a celeilalte părți. După ce am găsit cauza principală a problemei, am făcut cerințe tehnice corespunzătoare pentru înlocuirea rolei de cauciuc de imprimare, în primul rând, este necesar să se măsoare eroarea de diametru a ambelor capete înainte de a înlocui rola de adeziv de imprimare, iar eroarea depășește 0,5 mm este interzisă utilizarea pe mașină, iar rola de adeziv de imprimare trebuie să fie re{2} și marcajele mari și mici; în al doilea rând, evitați dimensiunea rolei adezive de imprimare a două unități adiacente orientate pe aceeași parte. Prin măsurile de mai sus se elimină practic problema supraimprimarii incorecte cauzată de diferitele diametre ale celor două capete ale rolei de cauciuc de imprimare.
02
Metoda de potrivire a cartonului
În general, există două moduri de a ciocni între cusăturile din mijloc ale cartonului cutiei, cataramele concave și convexe sunt potrivite, iar marginea teșită la 45 de grade este deschisă. În general, există două moduri de a ciocni cu partea inferioară a cartonului și a plăcii inferioare, și anume cataramele concave și convexe și marginile-în unghi drept.
După verificarea-pe termen lung, fie că este vorba de o mașină de formare automată sau de operare manuală tradițională, structura metodei de potrivire a cataramelor concave și convexe este mai stabilă și mai stabilă, iar probabilitatea unghiurilor înalte și scăzute este mai mică. Adâncimea cataramei concave și convexe=grosimea cartonului -0,1 mm, cu o diferență de 1 mm între lățimea pozițiilor concave și convexe; Catarama cu caneluri din partea inferioară a cutiei este proiectată cu o lățime de 20~35mm; Catarama concavă și convexă a cusăturii intermediare este proiectată în funcție de distanța dintre cele două capete în cinci părți egale de 20 mm.
03
Linia de cuțit de dinți
Cartonul industrial de acoperire a cutiei care trebuie lipit cu blistere și panglici poate fi proiectat cu cuțite de dinti pentru poziționare. Poziția în care cartonul trebuie rupt trebuie să fie proiectată cu o linie de cuțit pentru a reduce bavurile după rupere.
04
Linia de cuțit de dinți
Lățimea sloganului este de 18 ~ 25 mm, de obicei 20 mm. Partea din spate a gurii cutiei de butoi este străpunsă pe jumătate cu un cuțit, iar 1/3 este lăsată netăiată în funcție de grosimea cartonului.
05
Cerințe de slotare
Unghiul de canelare ar trebui să fie clar pe desenul matriței cuțitului, iar unghiul de canelare al diferitelor produse din procesul existent este prezentat în Tabelul 1.
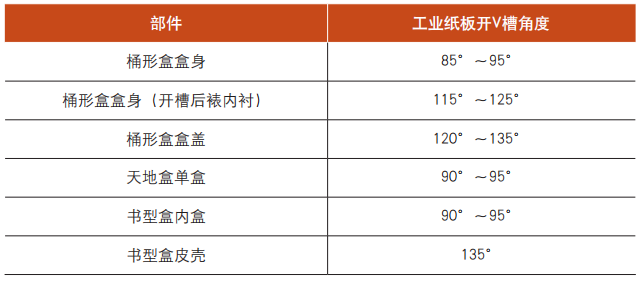
Tabelul 1 Unghiurile de tăiere ale cartonului industrial
Considerații privind impunerea
Dimensiunile standard ale hârtiei din industrie sunt 787×1092 mm pentru coli întregi și 889×1194 mm pentru coli mari, cu lățimi de role de 787 mm și 889 mm. De obicei, prima dimensiune a hârtiei este lățimea, iar a doua dimensiune este lungimea, adică direcția fibrei.
Când aranjați impunerea, încercați să aliniați lățimea hârtiei cu dimensiunile standard de 787 mm sau 889 mm pentru a economisi hârtie. Producătorii de hârtie nu vor schimba această lățime decât dacă cantitatea de comandă ajunge la câteva sute de tone. Fezabilitatea personalizării lungimii hârtiei este relativ mare.
01
Cutie Body Imposition
Când impuneți mai multe corpuri de cutie, aliniați capul-la-cap sau cap--coadă, cu foaia centrală simetrică în mijloc atunci când sunt utilizate trei foi și încercați să aliniați pozițiile de tăiere în configurația cu trei-foi.
02
Impunerea capacului cutiei
Pentru capacele cutiei, uniți cozile cartonului industrial într-o conexiune de două-foi, conectați cu o matriță centrală sau cu o conexiune punctată, apoi continuați cu impunerea mai mult-foi.
03
Impunerea hârtiei interfețe
Pentru hârtie intercalată cu gramaj redus, cu un raport mare lungime-la-lățime într-o singură coală, atunci când impuneți mai multe coli, asigurați-vă că partea lungă a unei singure foi este verticală față de lungimea hârtiei, cu partea lungă paralelă cu lățimea hârtiei. De obicei, prima dimensiune a unei singure foi este orizontală față de bob.
04
Puncte de conectare
Conectați-vă între coli folosind puncte punctate, cu o lățime de 0,8 mm, pentru a facilita producția de tăiere-matrice. Așezați punctele pe linia canelurii V-sau pe ambele părți ale reliefului, evitând canelurile, deschiderile sau zonele vizibile.
Prin cercetare, analiză și practică de producție în ultimii doi ani, compania a stabilit mai multe linii de producție, inclusiv linii de formare automată pentru cutii deschise-top box, cutii telescopice, cutii în stil carte-și linii tradiționale de asamblare manuală. Tehnologia procesului și operatorii provin toți din industria anterioară a cutiilor pliabile obișnuite. Capacitatea de producție a crescut de la zero până acum ajungând la 80.000 de unități/zi.
Indiferent dacă structura este simplă sau complexă, și indiferent de modificările în hârtia de suprafață sau a substratului, aceasta poate fi aplicată conform principiilor comune de mai sus. Atâta timp cât potrivirea dimensiunilor este clară - dimensiunile interioare ale componentei externe cu dimensiunile exterioare ale componentei interne, luând în considerare grosimea materialului, grosimea necomprimată și grosimea netăiată - noile proiecte pot reduce obstacolele de producție și pot intra rapid în producția de masă.