


Eficiența crescută cu 30% și costurile reduse cu 20%, noul proces-de gofrare cu matriță rezolvă punctele dureroase ale producției
În domeniul modern de tipărire și ambalare, procesele-de tăiere și ștanțare sunt pași cheie pentru a obține atât atractivitatea estetică, cât și funcționalitatea produselor de ambalare. Procesul-de tăiere cu matriță este utilizat pentru a tăia hârtie imprimată sau materiale de ambalare în forme predeterminate, în timp ce procesul de gofrare creează imagini sau text în relief pe suprafața hârtiei sau a materialului de ambalare, îmbunătățind efectul vizual și experiența tactilă a produsului. Cu toate acestea, procesele tradiționale de tăiere cu matriță și gofrare se confruntă cu probleme în designul de ambalaj-de ultimă generație, cum ar fi continuitatea întreruptă a graficelor în relief și costurile ridicate ale procesului. Acest articol propune un nou design de plăci de tăiere cu matriță și gofrare, menit să rezolve aceste probleme și să avanseze tehnicile de imprimare și ambalare.
Probleme tehnice și soluții
01/ Limitările proceselor tradiționale și blocajelor tehnice
În procesele tradiționale de-tașire și ștanțare (așa cum se arată în Figura 1), atunci când grafica cu îndoit se suprapun cu grafica în relief, pentru a obține matrița-decuparea și ștanțarea într-o singură operațiune, abordarea obișnuită este de a îmbina pur și simplu placa-decupată cu placa de ștanțare. Acest lucru are ca rezultat adesea cusături la joncțiunile cutei și grafica în relief, perturbând astfel continuitatea graficii în relief. Pentru a depăși această problemă, operațiunile de șifonare și gofrare trebuie de obicei făcute separat, ceea ce nu numai că mărește costurile de investiții în echipamente, forță de muncă și timp, dar reduce și eficiența producției. Asemenea probleme sunt deosebit de importante în designul-de ambalaj de ultimă generație. Astfel, principalele blocaje tehnice ale proceselor de producție tradiționale includ continuitatea întreruptă a graficelor în relief, costurile ridicate ale procesului și eficiența scăzută a producției, care limitează în mare măsură realizarea designului de ambalaj-de ultimă generație. Prin urmare, este nevoie urgentă de o soluție tehnică inovatoare pentru a depăși aceste blocaje.
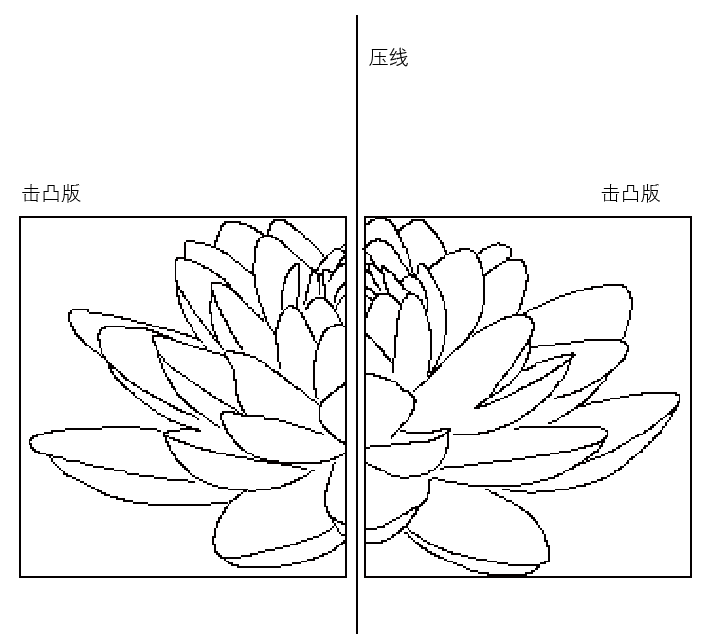
Figura 1: Diagrama schematică a matriței tradiționale-Dispunerea plăcilor de tăiere și gofrare
02/ Conceptul de design și designul structural al noii matrițe-Plăci de tăiere și gofrare
Așa cum se arată în Figura 2, ideea de bază a designului noii plăci de tăiere și gofrare este de a integra liniile în relief (pozitive) și liniile de relief (negative) pe aceeași placă de gofrare, realizând formarea-o singură dată a proceselor de tăiere și gofrare a matriței-, reducând astfel costurile. Acest design nu numai că rezolvă în mod fundamental problema cusăturilor de aspect în procesele tradiționale de producție, menținând continuitatea graficelor și textului în relief, dar, de asemenea, îmbunătățește semnificativ eficiența producției.
După cum se arată în Figura 2, noua placă-de tăiere și gofrare a matriței include o placă de tăiere a matriței-, o placă negativă în relief și o placă pozitivă în relief. Placa de tăiere a matriței-constă dintr-o bază și linii înălțate, cu materialul de bază selectabil dintre plăci de fibre, placă de plastic polimer sau placă de metal. Liniile înălțate sunt linii proeminente fixate pe bază. Placa negativă în relief este de asemenea fixată pe bază, poziționată între liniile în relief pentru a forma text negativ în relief continuu și linii pozitive în relief pe placă; placa pozitivă în relief este fixată pe placa de presă a mașinii de-de debitat, cu grafica potrivită cu placa negativă în relief.
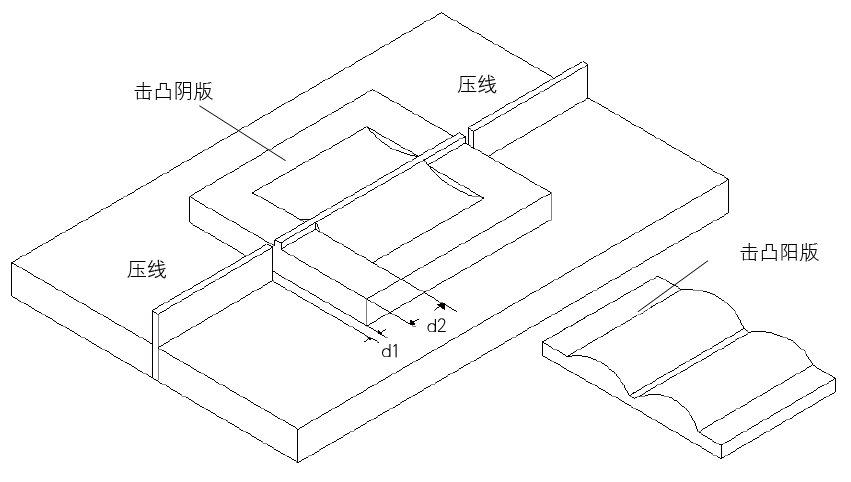
Fig.2 Diagrama schematică a noii impuneri de tipar-decupate
03/ Detalii tehnice și design optimizat
Detaliile tehnice ale noului tipar-decupat cu matriță includ optimizarea aspectului yin și a liniilor de sertizare în relief, setarea distanței, designul-liniei de tăiere a matriței și designul canelurilor auxiliare.
Textul convex yin este un text grafic coerent, iar linia de apăsare trece prin el, lungimea este mai mare decât cea a yin-ului în relief și există o distanță d2 (cum ar fi 5 mm) între punctul final și textul convex yin, care poate împiedica punctul de conectare să cadă în zona de focalizare vizuală. Distanța dintre placa în relief și linia de sertizare este setată la d1 (de exemplu, . 2mm) pentru a preveni deformarea extrudarii din cauza expansiunii termice în timpul producției. Această setare a distanței optimizează și mai mult stabilitatea termică în timpul producției, pe baza asigurării stabilității procesului.
În plus, pe bază pot fi prevăzute mai multe linii-de tăiere cu matriță pentru a forma cu precizie conturul cutiei de ambalare și pentru a îmbunătăți eficiența-decupării cu matriță. Proiectarea liniilor de tăiere cu matriță nu numai că optimizează procesul de tăiere, ci și reduce risipa de material, reducând și mai mult costurile de producție. Canalul auxiliar poate fi plasat pe placa de presiune a mașinii-de matriță pentru a forma o adâncitură. Lățimea canelurii auxiliare trebuie să fie mai mare decât suma lățimii liniei de sertizare și lățimea dublă a materialului de ambalare pentru a asigura o adâncitură clară sub presiune. Acest design nu numai că îmbunătățește calitatea indentării, dar ajută și la îmbunătățirea esteticii generale a produsului.
Principii tehnice și analiză teoretică
Principiul tehnic al noului tipar-de tăiere cu matriță se bazează pe trei dimensiuni: sinergia proceselor-de tăiere cu matriță și gofrare, selecția materialului și controlul expansiunii termice și optimizarea efectelor vizuale și tactile.
Sinergia dintre procesele-de tăiere cu matriță și ștanțare este cheia pentru proiectarea de noi ștampile-de tăiere cu matriță. Prin integrarea liniei de sertizare și a textului convex yin pe același robinet, mașina de tăiat cu matriță poate finaliza operațiunile de sertizare și ștanțare într-o singură operație. Această sinergie nu numai că sporește eficiența producției, ci și evită incoerența graficelor și textului cauzată de operațiuni separate în procesele tradiționale.
În procesul de implementare a unor noi procese, dilatarea termică a materialelor este un factor care nu poate fi ignorat. Noua placă de ștanțare tăiată cu matriță evită eficient deformarea prin extrudare cauzată de dilatarea termică a materialului prin stabilirea rezonabilă a distanței dintre placa de gofrare și linia de sertizare (d1). În plus, alegerea materialelor cu un coeficient mic de dilatare termică (cum ar fi cuprul) pentru a face placa yin convexă și pozitivă convexă poate îmbunătăți și mai mult stabilitatea procesului.
În plus, noul tipar-decupat cu matriță optimizează aspectul textului yin în relief și textul yang sertizat, ceea ce poate evita impactul punctului de conectare asupra efectului vizual. Există o distanță predeterminată (d2) între punctul final al liniei și textul convex yin, care poate asigura că punctul de conectare nu cade în zona de focalizare vizuală atunci când se observă imaginea în relief. Acest design nu numai că îmbunătățește efectul vizual al produsului, dar îmbunătățește și experiența tactilă a produsului.
Verificare experimentală și efect de aplicare practică
01/ Proiectare experimentală și analiza rezultatelor
Pentru a verifica efectiv performanța noii-plăci de ștanțare tăiate cu matriță, am proiectat o serie de experimente pentru a realiza placa yin și placa pozitivă folosind diferite materiale (cum ar fi rășină, cupru, aluminiu) pentru a-i testa performanța în diferite condiții de presiune și temperatură. Indicatorii experimentali includ consistența graficelor de relief, calitatea indentării, eficiența producției și costul procesului.
Rezultatele experimentale arată că noua ștanțare-de tăiere cu matriță poate finaliza operațiunile-de tăiere și ștanțare cu matriță într-o singură operație, coerența graficelor și textelor de ștanțare este îmbunătățită semnificativ, iar calitatea indentării este clară și stabilă. Comparativ cu procesul convențional, eficiența producției noii plăci de tipar-decupate cu tipar a fost îmbunătățită cu aproximativ 30%, iar costul procesului a fost redus cu aproximativ 20%. În plus, prin setarea corectă a D1 și D2, noul tipar-decupat excelează în controlul expansiunii termice și optimizarea efectelor vizuale.
02/ Efect de aplicare practică și avantaje
După verificare practică, noul tipar-decupat prezintă avantaje semnificative în aplicațiile practice.
În primul rând, proiectarea noului proces-de tăiere și gofrare realizează formarea-unică a procesului de-decupare și ștanțare, care reduce procesul de-confectionare a plăcii și investițiile în echipamente prin integrarea liniei de presare yang și gofrare yin, reducând semnificativ costul suplimentar al procesului de operare și evită costul suplimentar al procesului. tăiere-și ștanțare în relief în procesul tradițional. Designul de turnare unică-reduce, de asemenea, complexitatea procesului și îmbunătățește eficiența producției.
În al doilea rând, noul tipar-decoltat evită impactul punctului de conectare asupra efectului vizual prin setarea rezonabilă a distanței dintre linia de sertizare și textul yin de relief și îmbunătățește și mai mult calitatea produsului. Designul tipografiei tăiate cu matriță depășește, de asemenea, problema cusăturii de la joncțiunea liniei de presare și a graficului și textului de gofrare în procesul tradițional, astfel încât procesul de indentare să nu distrugă coerența graficului și textului de ștanțare, ceea ce nu numai că îmbunătățește efectul vizual al produsului, ci și îmbunătățește experiența tactilă și de ambalare a produsului.{3}
În aplicațiile practice, noul tipar-decupat cu matriță demonstrează, de asemenea, o bună adaptabilitate și poate fi aplicat la o varietate de materiale, inclusiv, dar fără a se limita la, hârtie, folie de plastic și materiale compozite. Prin ajustarea adâncimii și formei modelelor de sertizare și gofrare, pot fi îndeplinite cerințele de prelucrare ale diferitelor materiale. În plus, designul noii plăci de tipar-decupate ține cont și de considerente de mediu. Datorită reducerii procesului de fabricare a plăcilor-și a investițiilor în echipamente, consumul de energie și emisiile de deșeuri sunt reduse, ceea ce îndeplinește cerințele de mediu ale industriei moderne de imprimare și ambalare.
03 Analiza practică a cazurilor de aplicare
Luând ca exemplu practica de producție a unei-cutii de ambalare cosmetice de ultimă generație, produsul trebuie să fie tăiat-și ștanțat separat în procesul tradițional de tăiere cu matriță-și ștanțare, iar fiecare proces necesită echipamente și matrițe independente, rezultând un ciclu lung de producție și un cost ridicat. După folosirea noului tipar-de tăiere cu matriță și utilizarea procesului de-decupare și gofrare pentru un proces de turnare-o singură dată, s-a constatat că ciclul de producție a fost scurtat cu aproximativ 40% și costul a fost redus cu aproximativ 30%. În același timp, coerența graficelor și textelor în relief a fost îmbunătățită semnificativ, iar efectul vizual și experiența tactilă a cutiei de ambalare sunt mai bune, ceea ce a fost foarte lăudat de clienți. Acest caz dovedește pe deplin valoarea aplicației noii-tipografii tăiate în domeniul ambalajelor-de înaltă calitate.
Analiza inovației și perspectivelor de aplicare
Inovația noului ștanțare-de tăiat este designul integrat al structurii, care integrează textul yang linia de sertizare și textul convex yin pe aceeași placă, ceea ce rezolvă problema îmbinărilor de impunere în procesul tradițional. În același timp, designul unic-procesului de turnare reduce costurile, îmbunătățește eficiența producției și optimizează efectele vizuale și tactile.
În concluzie, noua tipărire-tipărită are perspective largi de aplicare în domeniul imprimării și al ambalajului. Designul său unic-și structura integrată îl fac potrivit pentru producția de diverse produse care necesită procese de matriță-de tăiere și ștanțare, în special în designul de ambalaje-de ultimă generație. Pe măsură ce cerințele industriei de calitate și eficiență cresc, se așteaptă ca această tehnologie să devină curentă.