


Dezechilibru de cerneală și apă în imprimare, creștere accentuată a ratei defecte
În timpul utilizării de către compania noastră a presei de tipar Heidelberg CD102 pentru imprimare în patru-culori, am descoperit anomalii semnificative în placa magenta la zonele de puncte de 50% și 75% în secțiunile de text (Figura 1), manifestate în principal prin puncte mărite și distribuite neuniform, imagini și text neclare, variații semnificative de culoare în timpul tipăririi, o creștere semnificativă a consumului de apă. Aceste probleme au condus la estomparea evidentă a culorilor imprimate, saturația redusă, pierderea gradației tonurilor medii și o creștere notabilă a ratei defecte.
Cauza defectului
Personalul a verificat mai întâi cilindrul de amprentare și cilindrul de alimentare, confirmând că lubrifierea a fost normală și că plăcuțele cilindrului erau curate și fără resturi. Cu toate acestea, la verificarea presiunii cilindrului de contact al plăcii-, au fost observate fluctuații ale presiunii. Printr-o inspecție sistematică, a fost identificată în cele din urmă cauza principală a defecțiunii: rulmentul rolei de cerneală de contact cu diametrul de 80 mm al operatorului-placa laterală-se blocase din cauza lipsei de lubrifiant. În timpul funcționării mașinii, manșonul rulmentului s-a rotit sincron cu rola de cerneală de contact cu placa-, provocând uzură gravă a cupei rulmentului (Figura 2). Uzura a depășit limitele standard, rezultând o uzură profundă a suprafeței de contact a carcasei rulmentului.
Când echipamentul mergea inactiv, rola de cerneală de contact cu placa de 80 mm-ar putea menține o mișcare relativ stabilă în cupa rulmentului; totuși, în timpul imprimării sub amprentare, rola intră mai întâi în contact cu rola de cerneală într-o direcție, iar după imprimare, contactează atât rola de cerneală, cât și placa de imprimare simultan. Fiecare rotire a mașinii face ca rola de cerneală de contact cu placa-să genereze oscilări neregulate în interiorul cupei de rulment uzate în momentul contactului cu placa de imprimare. Acest fenomen deteriorează inițial punctele imprimate, rezultând încețoșarea și deformarea punctelor observate în Figura 1. În plus, clătinarea cilindrului de contact al plăcii-la contactul cu placa de imprimare provoacă, de asemenea, modificări neregulate ale presiunii între rola de cerneală și ea însăși, precum și între rolă și placa de imprimare, care duce cu ușurință la imprimare, ceea ce duce cu ușurință la imprimare. dezechilibru între cerneală și apă.
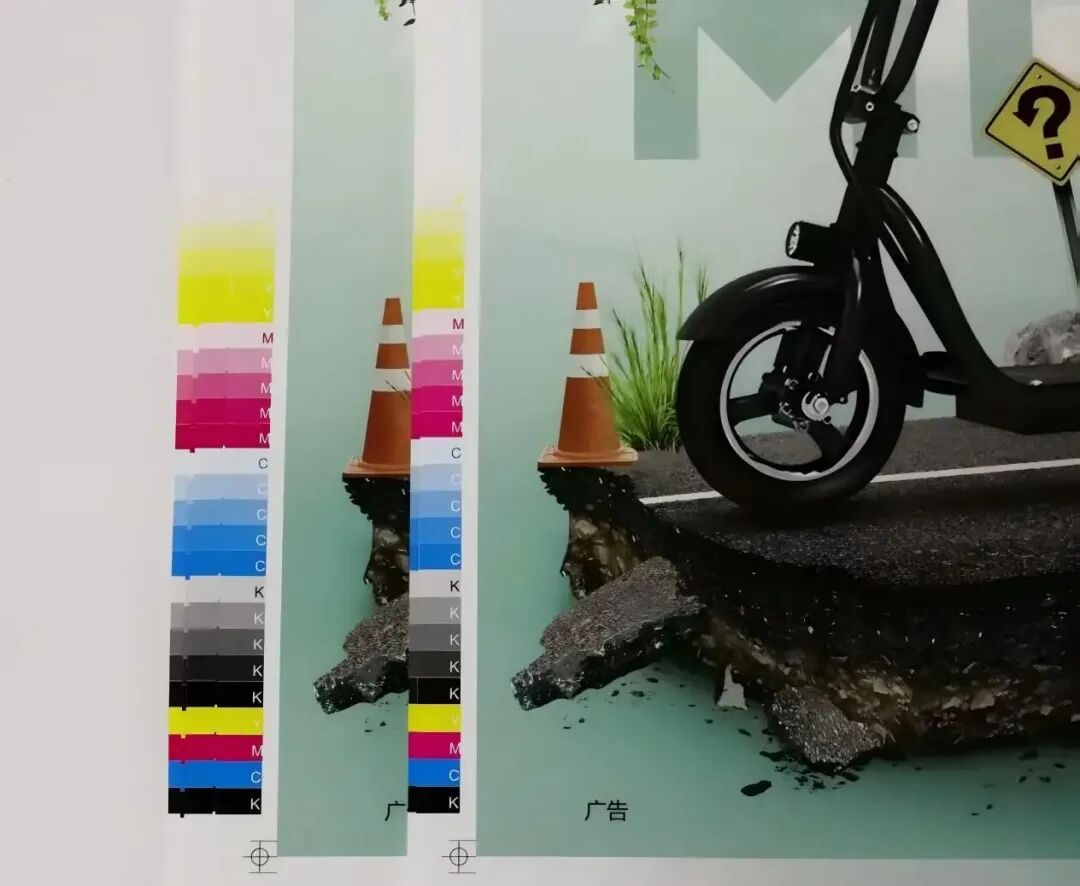
Figura 1 Ștampilă problematică (stânga) și ștampilă ajustată (dreapta)
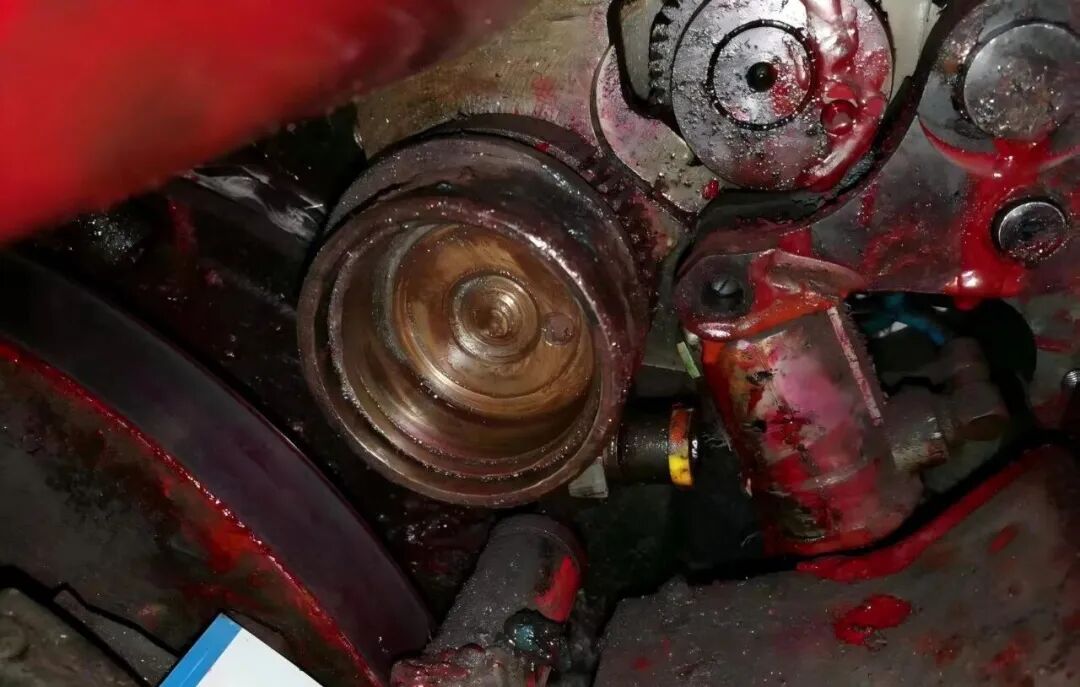 Figura 2 Starea de uzură a bolului arborelui
Procedura de întreținere standardizată
Deoarece rola de formare se bazează în principal pe mișcarea rolei de cerneală și efectuează doar o mișcare de decelerare ușoară periodică atunci când este în contact cu placa, este necesar să se respecte cu strictețe standardul din Figura 3 atunci când reglați presiunea de imprimare. Raportul de presiune dintre rola de formare și rola de cerneală trebuie să fie cu 1 mm mai mare decât presiunea pe placă. Dacă presiunea dintre rola de formare și placă este mai mare decât cea a rolului de conductă, rola de formare va decelera neregulat, ceea ce duce la un transfer neuniform de cerneală, probleme excesive de apă și cerneală și, în cele din urmă, culoarea cernelii instabilă.
În producția efectivă, când personalul verifică zilnic presiunea rolei de formare, de obicei se concentrează doar pe presiunea dintre rola de formare și placă, neglijând presiunea cu rola de conductă. Următoarea este procedura standardizată de întreținere:
(1) Curățare la oprire: Opriți alimentarea și postați o etichetă de blocare, apoi utilizați un agent de curățare specializat pentru a îndepărta complet pelicula de cerneală de pe suprafața rolei și resturile metalice din carcasa rulmentului.
(2) Înlocuirea componentelor: Înlocuiți ansamblul rulmentului original al producătorului (inclusiv cupă/bile/reținere pentru rulment); înainte de instalare, efectuați curățare cu ultrasunete și suflare cu azot pentru a asigura instalarea fără contaminare-.
(3) Calibrarea presiunii: Calibrați folosind filmul de testare a presiunii Heidelberg (așa cum se arată în Figura 3).
(4) Determinați standardele de presiune: lățimea semnului de cerneală dintre rola de formare și rola de cerneală trebuie să fie de 4 ± 1 mm; lățimea de contact cu placa trebuie setată la 4-1 mm.
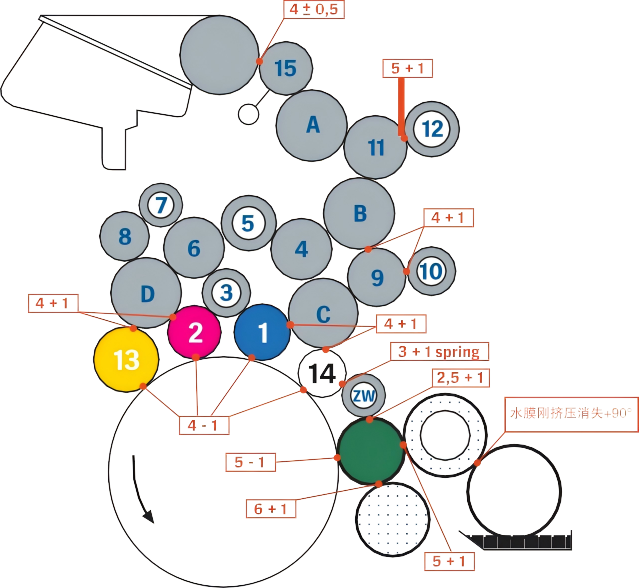
Figura 3 Standard de reglare a presiunii de imprimare
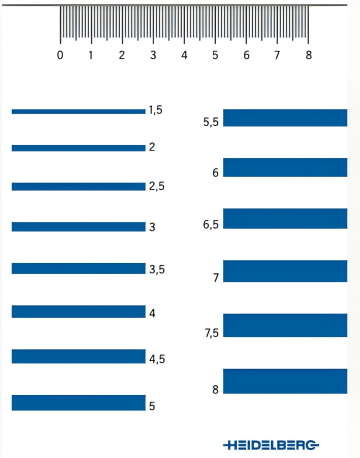
Figura 4 Film Heidelberg pentru testul de stres
Efect de întreținere
După întreținerea standardizată, calitatea echipamentelor și a produselor tipărite a fost îmbunătățită semnificativ, iar toți indicatorii au revenit la intervalul normal:
(1) Valoarea de creștere a ieșirii cu 50% a versiunii magenta fluctuează înainte și înapoi de la 22% ~ 45% înainte de întreținere la aproximativ 18% (în conformitate cu cerințele de creștere a ieșirii cu 17±3%).
(2) Netezimea gradientului nivelului de gradient de 75% densitate a punctelor este crescută cu 40% și nu există nicio decolorare evidentă în timpul procesului de imprimare.
(3) Monitorizarea datelor de producție continuă timp de 8 ore arată că consumul de apă de imprimare (după repararea unității defectuoase) este redus cu 20%, iar rata de rebuturi este redusă de la 22% la 0,2%.
(4) Monitorizarea stabilității echipamentului a constatat că, pe parcursul a 72 de ore de funcționare continuă, camera termică cu infraroșu a arătat că temperatura rulmentului cu role a plăcii a fost stabilă în intervalul normal de 40±2 grade și nu a existat un vârf anormal în analiza spectrului de vibrații.
Analiza problemei
01/ Defecțiuni ale mecanismelor de întreținere
Una dintre cauzele principale ale acestei defecțiuni este că există defecte evidente în mecanismul de întreținere a echipamentului, iar operațiunile relevante încalcă cerințele manualului de întreținere a echipamentului, care stipulează că rola de cerneală trebuie dezasamblată în fiecare lună, starea rulmenților trebuie verificată, ulei lubrifiant adăugat și presiunea rolei de cerneală trebuie ajustată într-un mod standardizat. În plus, în timpul întreținerii anterioare, s-au folosit din greșeală calibre de palpație obișnuite în locul filmului special de detectare a lățimii urmelor de cerneală de la Heidelberg, ceea ce a rezultat într-o abatere de setare a spațiului de 2,2 mm, iar presiunea rolei de cerneală a fost setată din greșeală la 6,2 mm (55% depășind valoarea standard), ducând la suprasarcina rulmentului.
Când adâncitura normală a rolei de cauciuc este de 4 mm, presiunea este de 18 N; Când adâncitura ajunge la 6 mm, presiunea crește la 63,5 N, iar când adâncitura ajunge la 8 mm, presiunea este la 149 N. Cu cât adâncitura este mai mare, cu atât uzura echipamentului este mai rapidă, cu atât este mai mare consumul de cerneală și lichid de umezire și creșterea corespunzătoare a consumului de energie electrică. În același timp, presiunea excesivă va duce la acumularea evidentă de căldură a cilindrului de cauciuc, la temperatură mai mare și la o adâncime largă, ceea ce va crește presiunea reală în procesul de imprimare în mod neliniar, accelerând întărirea cilindrului de cauciuc. Deși duritatea rolei de cauciuc poate spori rezistența la coroziune într-o anumită măsură, aceasta va reduce semnificativ capacitatea de transfer de apă și cerneală, va crește pierderea de cerneală a echipamentului de imprimare și uzura grafică a plăcii de imprimare. Prin urmare, fără a afecta calitatea tipăririi, presiunea rolei de cauciuc trebuie redusă cât mai mult posibil, iar valoarea minimă specificată de producător ar trebui păstrată la fel de optimă.
02/ Faceți o treabă bună de întreținere a rolelor de cauciuc
Întreținerea zilnică a rolelor de cauciuc trebuie să formeze un proces standardizat, iar presiunea plăcii trebuie verificată în timpul predării zilnice; În timpul întreținerii săptămânale, este necesar să se concentreze pe verificarea presiunii cilindrului de placă și a cilindrului de cerneală și să faceți o treabă bună în întreținerea cilindrului de cerneală pentru a vă asigura că acesta este întotdeauna menținut într-o stare relativ stabilă în timpul producției.
Suprafața noii role de cauciuc ar trebui să fie neuniformă și se simte puțin astringentă la atingere (Figura 5), astfel încât să se asigure transferul uniform al peliculei de apă și al cernelii. În procesul de utilizare pe termen lung-, datorită contactului constant cu cerneala, lichidul de umezire și diferiți solvenți în fiecare zi, cuplat cu influența mediului extern, duritatea noii role de cauciuc va crește de obicei după o perioadă de utilizare, care este o stare normală. Dacă contracția și întărirea rolei de cauciuc sunt ușoare, caracteristicile de transfer de cerneală pot fi menținute prin reglarea adecvată a presiunii.
Creșterea durității rolei de cauciuc mai înseamnă că pulberea de hârtie de vată de hârtie și substanțele oxidate din soluția de umezire s-au depus pe suprafața rolei, formând o peliculă întărită. Această peliculă întărită trebuie îndepărtată periodic (Figura 5) pentru a preveni întărirea și glazura în continuare, ceea ce poate cauza instabilitate în transferul de cerneală și transferul de apă. Când suprafața se întărește, substanța de geam murdară trebuie îndepărtată cu pastă de îndepărtare a calciului în timpul întreținerii.
Alegerea agentului de curățare este cel mai critic factor în determinarea duratei de viață a rolei de cauciuc. Deși detergenții foarte volatili sunt ușor de îndepărtat sedimentele întărite de la suprafață, ei vor provoca, de asemenea, contracția rolelor de cauciuc. Utilizarea necorespunzătoare a agenților de curățare va duce, de asemenea, la extinderea, contracția și deformarea rolelor de cauciuc, va afecta stabilitatea presiunii dintre rolele de cauciuc și chiar va coroda conductele, inelele de etanșare, vopseaua mașinii și chiar păturile de cauciuc. Prin urmare, ar trebui să fie aleasă apă de spălătorie auto pe bază de semi-apă-, cu conținut scăzut de-COV. După întreținere, rola de cauciuc trebuie restabilită la senzația noului rolă de cauciuc pentru a fi luată în considerare. Nu există comenzi rapide pentru întreținere și trebuie să fie persistentă.
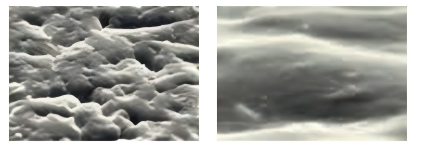
Figura 5 Suprafața unei noi role de cauciuc (stânga) și suprafața unei role de cauciuc glazut (dreapta)
Cheia calității produselor tipărite constă în echilibrul dintre apă și cerneală, iar rola de apă pentru plăci și rola de cerneală joacă un rol crucial în menținerea acestui echilibru. În producția zilnică, sunt frecvente diverse probleme de calitate cauzate de reglarea necorespunzătoare sau uzura rolei de cauciuc. Prin urmare, este esențial să inspectați și să testați în mod regulat rolele de cauciuc și să efectuați întreținerea și reglarea regulată a suprafeței, diametrului și presiunii rolelor pentru a vă asigura că fiecare rolă este într-o stare adecvată. La ajustarea echipamentului, procesul ar trebui să fie bazat pe date-și standardizat, contribuind la dezvoltarea-de înaltă calitate a industriei.