


Imprimarea cu jet de cerneală este dezechilibrată și provoacă o creștere a produselor defecte? Problema constă de fapt aici!
Când compania noastră a folosit mașina de imprimat Heidelberg CD102 pentru imprimarea în patru-culori, s-a constatat că 50% și 75% dintre punctele magenta din zona textului prezentau anomalii semnificative (Fig. 1), care s-au manifestat în principal prin distribuția neuniformă a punctelor, grafică neclară, modificări evidente de culoare în timpul imprimării și creșterea semnificativă a consumului de apă. Aceste probleme duc la decolorarea evidentă a culorii, pierderea saturației, pierderea nivelurilor de tonuri medii și o creștere semnificativă a ratei de deșeuri.
Cauzele eșecului
Personalul a verificat mai întâi dinții de amprentă și dinții de transfer al hârtiei pentru a confirma că lubrifierea a fost normală și plăcuțele dentare erau curate și lipsite de impurități, dar la verificarea presiunii rolei de cerneală, s-a constatat că presiunea era instabilă. După o investigație sistematică, s-a confirmat în cele din urmă că cauza principală a defecțiunii a fost: rulmentul cu diametrul de 80 mm pe partea de funcționare a fost blocat din cauza lipsei de ulei de lubrifiere, iar mantaua rulmentului s-a rotit sincron cu rola de cerneală în timpul funcționării mașinii, provocând uzură gravă a bolului rulmentului (Fig. 2). Cantitatea de uzură este semnificativ în afara intervalului standard, rezultând o uzură profundă a suprafeței de îmbinare a carcasei.
Când echipamentul este în gol, rola de cerneală cu diametrul de 80 mm poate menține o stare de mișcare relativ stabilă în bolul arborelui; Cu toate acestea, în timpul producției combinate, rola de cerneală intră mai întâi în contact cu rola de cerneală într-o direcție și, după apăsare, este în contact cu rola de cerneală și placa de imprimare în același timp. De fiecare dată când mașina se rotește, în momentul în care cilindrul de cerneală intră în contact cu placa de imprimare, va produce tremurături neregulate în bolul arborelui uzat, ceea ce va distruge mai întâi punctele de imprimare și va forma problema deformării neclare a punctelor din Figura 1. În plus, scuturarea cilindrului de cerneală atunci când intră în contact cu placa de imprimare duce, de asemenea, la schimbarea presiunii între rolă și imprimare neregulată între rulou și presiunea în presiunea neregulată între rulou și imprimare. placa, care este ușor să provoace bare de cerneală la imprimarea ecranelor plate, provocând dezechilibru de cerneală.
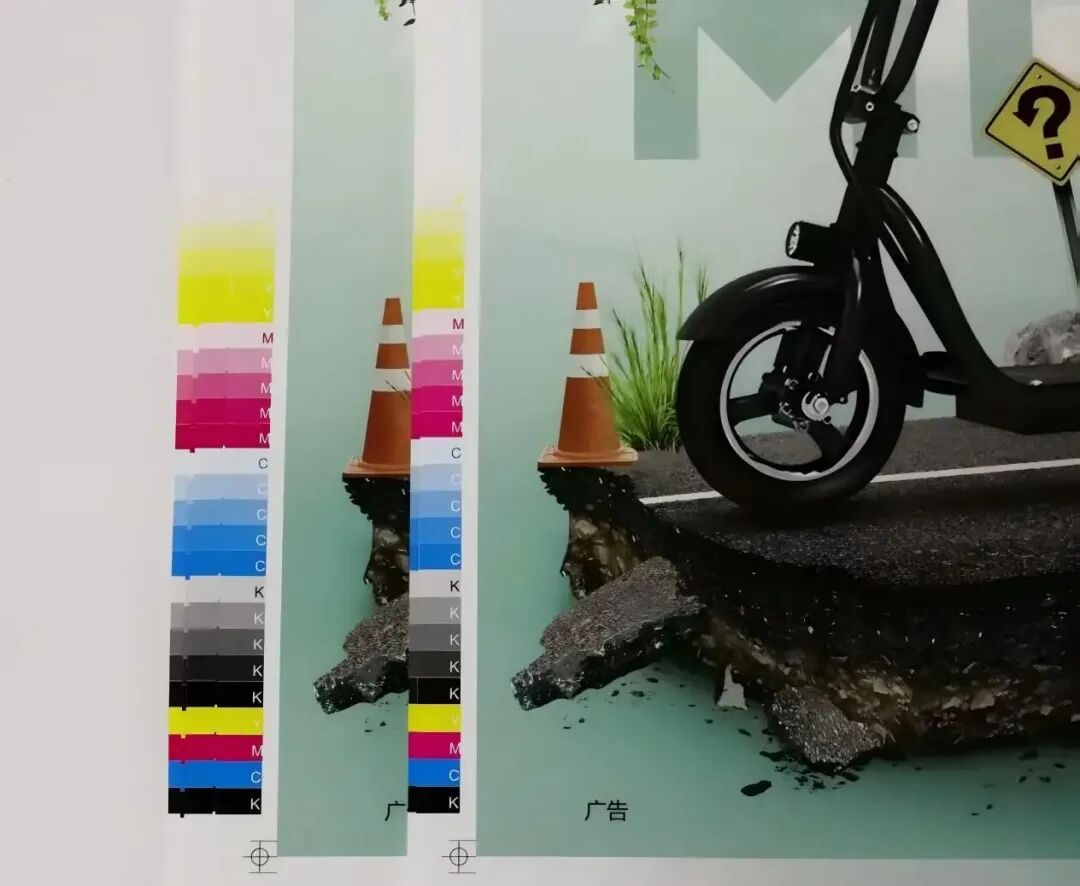
Figura 1 Ștampilă problematică (stânga) și ștampilă ajustată (dreapta)
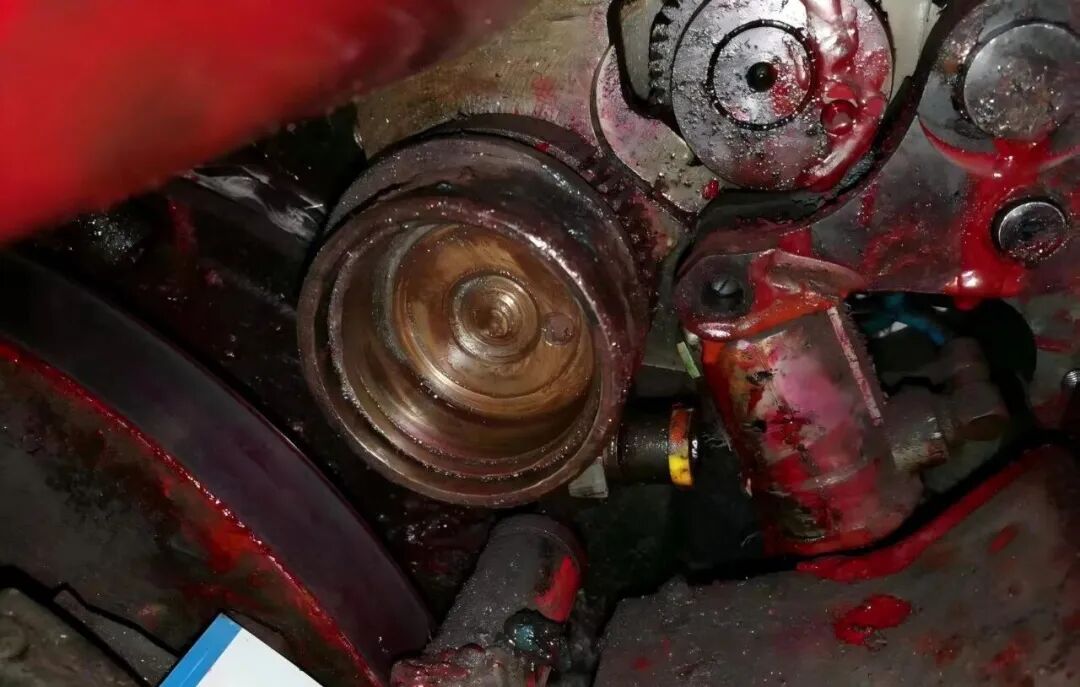 Figura 2 Starea de uzură a bolului cu role Anilox
Proces de întreținere standardizat
Deoarece rola de formare se bazează în principal pe mișcarea rolei distribuitoare de cerneală și face doar o ușoară decelerare regulată atunci când este în contact cu placa, este important să respectați cu strictețe standardul prezentat în Figura 3 atunci când reglați presiunea de imprimare. Raportul de presiune dintre rola de formare și rola distribuitoare de cerneală trebuie să fie cu 1 mm mai mare decât presiunea pe placă. Dacă presiunea dintre rola de formare și placă o depășește pe cea dintre rola de formare și rola distribuitoare, rola de formare se va decelera neregulat, provocând transfer neuniform de cerneală, rezultând zone cu prea multă sau prea puțină cerneală și conducând în cele din urmă la instabilitate a culorii.
În producția efectivă, când personalul efectuează verificări de rutină asupra presiunii rolei de formare, de obicei acordă atenție doar presiunii dintre rola de formare și placă, neglijând presiunea dintre rola de formare și rola distribuitoare. Următorul este procesul de întreținere standardizat:
(1) Oprire și curățare: Deconectați alimentarea și postați o etichetă de blocare, apoi îndepărtați complet filmul de cerneală de pe suprafața rolei și orice resturi metalice din interiorul carcasei rulmentului folosind un agent de curățare dedicat.
(2) Înlocuirea componentelor: Înlocuiți ansamblul rulmentului original al producătorului (inclusiv bolul rulmentului, bilele și cușca). Înainte de instalare, efectuați curățare cu ultrasunete și suflare cu azot pentru a asigura un asamblare-lipsă de contaminare.
(3) Calibrarea presiunii: Folosiți filmul de testare a presiunii Heidelberg pentru calibrare (așa cum se arată în Figura 3).
(4) Definiți standardele de presiune: lățimea semnului de cerneală dintre rola de formare și rola distribuitoare trebuie să fie de 4 ± 1 mm; lățimea de contact cu placa trebuie setată la 4–1 mm.
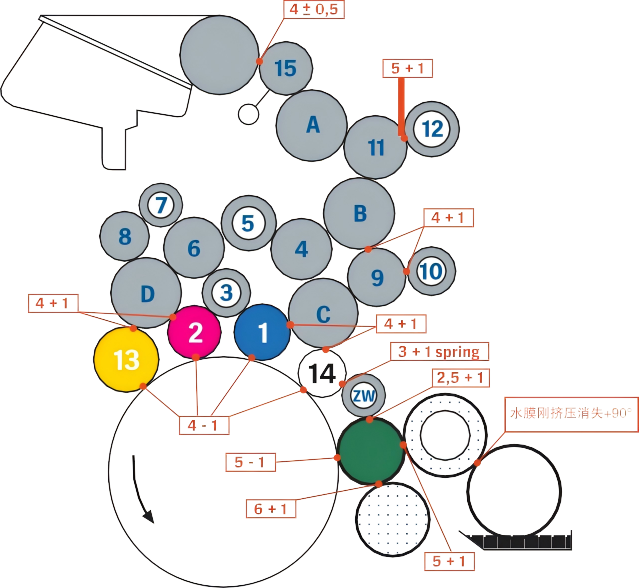
Figura 3 Standard de reglare a presiunii de imprimare
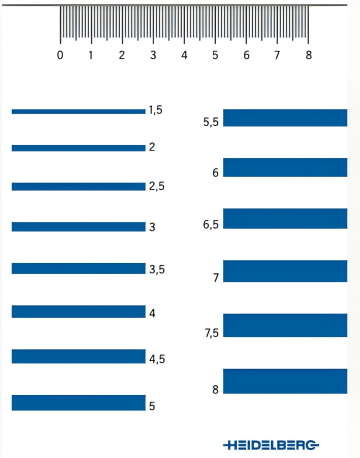
Figura 4 Film Heidelberg pentru testul de stres
Efect de întreținere
După întreținerea standardizată, calitatea echipamentelor și a produselor tipărite a fost îmbunătățită semnificativ, iar toți indicatorii au revenit la intervalul normal:
(1) Valoarea de creștere a ieșirii cu 50% a versiunii magenta fluctuează înainte și înapoi de la 22% ~ 45% înainte de întreținere la aproximativ 18% (în conformitate cu cerințele de creștere a ieșirii cu 17±3%).
(2) Netezimea gradientului nivelului de gradient de 75% densitate a punctelor este crescută cu 40% și nu există nicio decolorare evidentă în timpul procesului de imprimare.
(3) Monitorizarea datelor de producție continuă timp de 8 ore arată că consumul de apă de imprimare (după repararea unității defectuoase) este redus cu 20%, iar rata de rebuturi este redusă de la 22% la 0,2%.
(4) Monitorizarea stabilității echipamentului a constatat că, pe parcursul a 72 de ore de funcționare continuă, camera termică cu infraroșu a arătat că temperatura rulmentului cu role a plăcii a fost stabilă în intervalul normal de 40±2 grade și nu a existat un vârf anormal în analiza spectrului de vibrații.
Analiza problemei
01/ Defecțiuni la mecanismele de întreținere
Una dintre cauzele principale ale acestei defecțiuni este că există defecte evidente în mecanismul de întreținere a echipamentului, iar operațiunile relevante încalcă cerințele manualului de întreținere a echipamentului, care stipulează că rola de cerneală trebuie dezasamblată în fiecare lună, starea rulmenților trebuie verificată, ulei lubrifiant adăugat și presiunea rolei de cerneală trebuie ajustată într-un mod standardizat. În plus, în timpul întreținerii anterioare, s-au folosit din greșeală calibre de palpație obișnuite în locul filmului special de detectare a lățimii urmelor de cerneală de la Heidelberg, ceea ce a rezultat într-o abatere de setare a spațiului de 2,2 mm, iar presiunea rolei de cerneală a fost setată din greșeală la 6,2 mm (55% depășind valoarea standard), ducând la suprasarcina rulmentului.
Când adâncitura normală a rolei de cauciuc este de 4 mm, presiunea este de 18 N; Când adâncitura ajunge la 6 mm, presiunea crește la 63,5 N, iar când adâncitura ajunge la 8 mm, presiunea este la 149 N. Cu cât adâncitura este mai mare, cu atât uzura echipamentului este mai rapidă, cu atât este mai mare consumul de cerneală și lichid de umezire și creșterea corespunzătoare a consumului de energie electrică. În același timp, presiunea excesivă va duce la acumularea evidentă de căldură a cilindrului de cauciuc, la temperatură mai mare și la o adâncime largă, ceea ce va crește presiunea reală în procesul de imprimare în mod neliniar, accelerând întărirea cilindrului de cauciuc. Deși duritatea rolei de cauciuc poate spori rezistența la coroziune într-o anumită măsură, aceasta va reduce semnificativ capacitatea de transfer de apă și cerneală, va crește pierderea de cerneală a echipamentului de imprimare și uzura grafică a plăcii de imprimare. Prin urmare, fără a afecta calitatea tipăririi, presiunea rolei de cauciuc trebuie redusă cât mai mult posibil, iar valoarea minimă specificată de producător ar trebui păstrată la fel de optimă.
02/ Faceți o treabă bună de întreținere a rolelor de cauciuc
Întreținerea zilnică a rolelor de cauciuc trebuie să formeze un proces standardizat, iar presiunea plăcii trebuie verificată în timpul predării zilnice; În timpul întreținerii săptămânale, este necesar să se concentreze pe verificarea presiunii cilindrului de placă și a cilindrului de cerneală și să faceți o treabă bună în întreținerea cilindrului de cerneală pentru a vă asigura că acesta este întotdeauna menținut într-o stare relativ stabilă în timpul producției.
Suprafața noii role de cauciuc ar trebui să fie neuniformă și se simte puțin astringentă la atingere (Figura 5), astfel încât să se asigure transferul uniform al peliculei de apă și al cernelii. În procesul de utilizare pe termen lung-, datorită contactului constant cu cerneala, lichidul de umezire și diferiți solvenți în fiecare zi, cuplat cu influența mediului extern, duritatea noii role de cauciuc va crește de obicei după o perioadă de utilizare, care este o stare normală. Dacă contracția și întărirea rolei de cauciuc sunt ușoare, caracteristicile de transfer de cerneală pot fi menținute prin reglarea adecvată a presiunii.
Creșterea durității rolei de cauciuc mai înseamnă că pulberea de hârtie de vată de hârtie și substanțele oxidate din soluția de umezire s-au depus pe suprafața rolei, formând o peliculă întărită. Această peliculă întărită trebuie îndepărtată periodic (Figura 5) pentru a preveni întărirea și glazura în continuare, ceea ce poate cauza instabilitate în transferul de cerneală și transferul de apă. Când suprafața se întărește, substanța de geam murdară trebuie îndepărtată cu pastă de îndepărtare a calciului în timpul întreținerii.
Alegerea agentului de curățare este cel mai critic factor în determinarea duratei de viață a rolei de cauciuc. Deși detergenții foarte volatili sunt ușor de îndepărtat sedimentele întărite de la suprafață, ei vor provoca, de asemenea, contracția rolelor de cauciuc. Utilizarea necorespunzătoare a agenților de curățare va duce, de asemenea, la extinderea, contracția și deformarea rolelor de cauciuc, va afecta stabilitatea presiunii dintre rolele de cauciuc și chiar va coroda conductele, inelele de etanșare, vopseaua mașinii și chiar păturile de cauciuc. Prin urmare, ar trebui să fie aleasă apă de spălătorie auto pe bază de semi-apă-, cu conținut scăzut de-COV. După întreținere, rola de cauciuc trebuie restabilită la senzația noului rolă de cauciuc pentru a fi luată în considerare. Nu există comenzi rapide pentru întreținere și trebuie să fie persistentă.
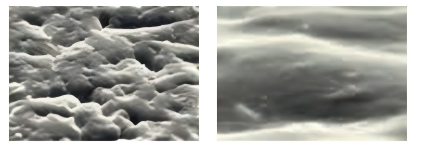
Figura 5 Suprafața unei noi role de cauciuc (stânga) și suprafața rolei de cauciuc după glazură (dreapta)
Cheia pentru calitatea imprimării constă în echilibrul de apă-cerneală, iar rola de fântână și rola de cerneală joacă un rol crucial în menținerea acestui echilibru. În producția zilnică, sunt frecvente diverse probleme de calitate cauzate de reglarea necorespunzătoare a rolelor sau de uzura rolelor. Prin urmare, este esențial să inspectați și să verificați regulat rolele în timpul lucrului și să mențineți și să reglați periodic suprafața rolei, diametrul și presiunea pentru a vă asigura că fiecare rolă este în stare corespunzătoare. Ajustarea echipamentelor ar trebui să fie bazată pe date-și standardizate, contribuind la dezvoltarea-de înaltă calitate a industriei.