


Este nevoie de un truc! Procesul de ștanțare la cald al pachetelor de țigări a fost îmbunătățit, ceea ce face ușoară îmbunătățirea calității și eficienței
Perspectiva industriei: provocări și oportunități multiple în producția de pachete de țigări
Ca carte de vizită de imagine a produselor din tutun, pachetele de țigări poartă sarcina importantă de comunicare a mărcii, iar efectele lor vizuale vor afecta direct deciziile de cumpărare ale consumatorilor. Acest lucru necesită ca pachetele de țigări să aibă nu numai o calitate-de înaltă calitate, ci și să aibă o recunoaștere excelentă și o anumită performanță împotriva-contrafacerii. Procesul electrochimic de ștanțare la cald a aluminiului transferă folia electrochimică de aluminiu cu textură metalică pe suprafața materialului imprimat prin controlul precis al temperaturii și presiunii, iar caracteristicile sale răspund perfect nevoilor pachetelor de țigări pentru tehnologie, recunoaștere și performanță anti-contrafacere, astfel încât acestea sunt utilizate pe scară largă în producția de pachete de țigări.
Ca o subdiviziune importantă a tipăririi ambalajelor, tipărirea pachetelor de țigări are caracteristicile unor loturi mari de producție și standarde înalte de calitate. Sub îndrumarea politicii de „conservare strictă și opoziție față de deșeuri”, industria tutunului s-a implicat profund în îmbunătățirea calității, reducerea costurilor și creșterea eficienței de mulți ani, iar acum a intrat în stadiul depășirii dificultăților. În acest sens, companiile de tipărire a pachetelor de țigări au nevoie urgent să-și exploateze în profunzime propriul potențial prin inovarea tehnologică și optimizarea fluxului de proces pentru a face față provocărilor multiple, cum ar fi îmbunătățirea cererii clienților și creșterea presiunii costurilor.
În prezent, procesul de ștanțare la cald al pachetelor de țigări prezintă în principal patru caracteristici majore: multe puncte de ștanțare la cald, modele fine de ștanțare la cald, materiale bogate și diverse de ștanțare la cald (cum ar fi folie simplă, folie laser, folie anti-contrafacere etc.) și o varietate de procese (cum ar fi ștanțare la cald mai întâi și apoi imprimare offset, mai întâi serigrafie, ștanțare etc.). Odată cu aplicarea cuprinzătoare a tehnologiei codurilor QR în tipărirea pachetelor de țigări, clienții au propus cerințe mai mari pentru acuratețea procesului și promptitudinea livrării. În acest context, modul de a realiza utilizarea eficientă a materialelor electrochimice din aluminiu și îmbunătățirea constantă a eficienței producției a devenit în mod natural preocuparea de bază a întreprinderilor în procesul de ștanțare la cald.
Analiza problemei: dilema deșeurilor materiale a metodei de tragere directă în situații speciale
Cantitatea de aluminiu electrochimic este determinată în principal de lățimea aluminiului electrochimic și lungimea de salt a aluminiului electrochimic. Conform metodei convenționale de tragere directă, lățimea aluminiului electrochimic=lățimea modelului de ștanțare la cald Marja pe ambele părți (marja de pe ambele părți se referă la lățimea aluminiului electrochimic care este cu 6~10 mm mai lată decât modelul de ștanțare la cald pentru a preveni oscilația aluminiului electrochimic în timpul producției și modelul de ștanțare la cald este incomplet pe ambele părți). Cu toate acestea, atunci când modelul de ștanțare la cald este îngust (după cum se arată în Figura 1, modelul de ștanțare la cald „pătrat” are doar 7 mm lățime), iar procesul de ștanțare la cald trebuie să ruleze la o viteză mare a mașinii de 6000 de coli/oră, lățimea aluminiului electrochimic trebuie mărită la mai mult de 20 mm pentru a se asigura că condițiile electrochimice, cum ar fi aluminiul, nu are o temperatură anormală de deformare fierbinte, cum ar fi aluminiul fierbinte. greutatea de ștanțare sau chiar ruperea foliei în timpul antrenării sub presiune a roții de alimentare cu folie.
Referindu-ne la datele de mai sus (fără să ia în considerare treapta de salt a aluminiului electrochimic pentru moment), rata de utilizare a aluminiului electrochimic este de [(7 10)/20]× 100%=85% conform alocației de 10 mm pe ambele părți. Dacă toleranța pe ambele părți este calculată ca 6 mm, rata de utilizare a aluminiului electrochimic este doar [(7 6)/20]×100%=65%.
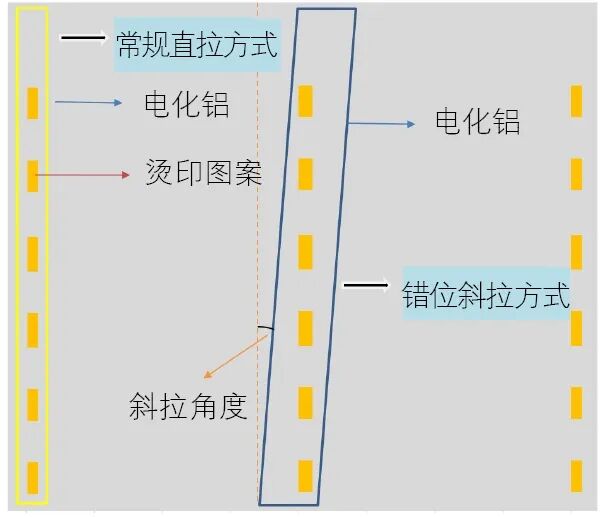
Figura 1 Exemple de metoda convențională de tragere dreaptă și metoda de tragere în diagonală eșalonată
Îmbunătățirea procesului de tragere în diagonală electrochimică a aluminiului este o metodă personalizată de manipulare a aluminiului, concepută pentru situații speciale, cu modele ștanțate la cald-relativ înguste. Acesta își propune să crească utilizarea aluminiului electrochimic, asigurând în același timp funcționarea fără probleme a procesului de ștanțare la cald. După cum se arată în „Metoda de tragere în diagonală eșalonată” din Figura 1, prin ajustarea direcției diagonale a aluminiului electrochimic pe placa de tip fagure de ștanțare la cald, aluminiul este convertit de la metoda convențională de tragere dreaptă la metoda de tragere diagonală. Acest lucru permite utilizarea inteligentă a spațiului rămas din lateral după tracțiunea diagonală pentru ștanțare la cald eșalonată, realizând astfel o utilizare mai eficientă a aluminiului electrochimic.
Verificare și implementare: compararea datelor înainte și după și partajarea experienței practice
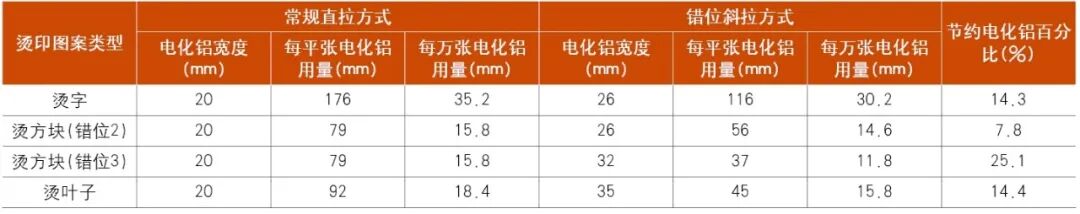
Figura 2 arată vizual aspectul pozițiilor de ștanțare la cald-plată pe un singur rând-pentru mai multe produse de pachete de țigări, precum și o comparație a efectelor reale de ștanțare la cald-a aluminiului electrochimic conform metodelor convenționale de tragere dreaptă și de tragere diagonală eșalonată. Tabelul 1 oferă o comparație detaliată a datelor, verificând în continuare diferențele în utilizarea electrochimică a aluminiului pentru mai multe produse atunci când se utilizează metodele convenționale de tragere dreaptă față de metodele de tragere diagonală eșalonată, oferind un suport de date solid pentru eficacitatea acestei îmbunătățiri.
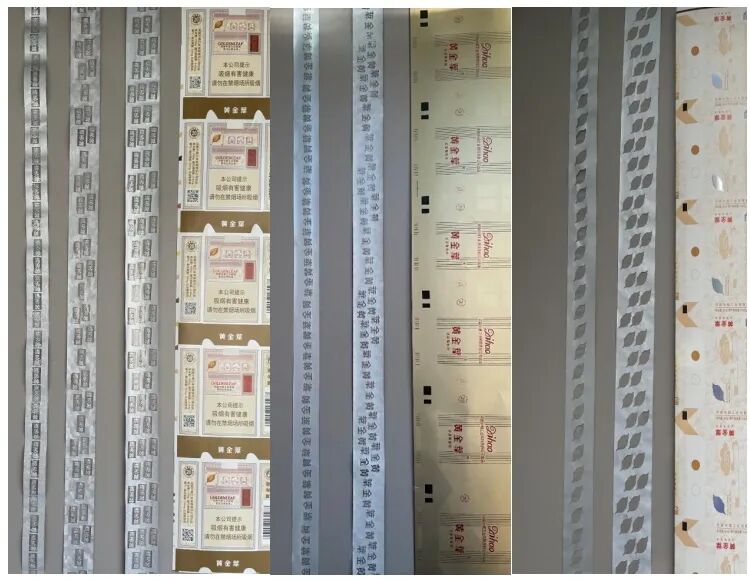
Figura 2 Pozițiile de relief ale diferitelor produse de pachete de țigări și diagramele de efecte ale tragerii drepte convenționale și tragerii diagonale eșalonate
Tabelul 1 Utilizarea foliei de aluminiu și comparația dintre metoda convențională de tragere dreaptă și metoda de tragere în diagonală eșalonată
În operațiunea practică, numărul de dezaliniri în ștanțarea la cald înclinată offset nu este fix, dar trebuie ajustat în funcție de rata de utilizare a aluminiului depus electrochimic și efectul real de ștanțare la cald. Figura 3 prezintă o comparație a efectelor de aplicare ale diferitelor numere de dezalinieri pentru mai multe produse în timpul ștampilării la cald cu înclinare offset. Se poate observa ca o crestere a numarului de dezaliniri este insotita de o largire a foliei de aluminiu si de o crestere a unghiului de inclinare. Deși acest lucru poate îmbunătăți rata de utilizare a foliei de aluminiu într-o oarecare măsură, atunci când echipamentul funcționează la viteză mare, probabilitatea de îndoire, încrețire, balansare și supraimprimare (în mare parte suprapunere laterală între modelele nealiniate) crește în mod corespunzător. Prin urmare, este necesar să se ia în considerare în mod cuprinzător diverși factori, să se echilibreze rata de utilizare a foliei de aluminiu cu o funcționare lină de ștanțare și să se asigure un rezultat optim al producției.
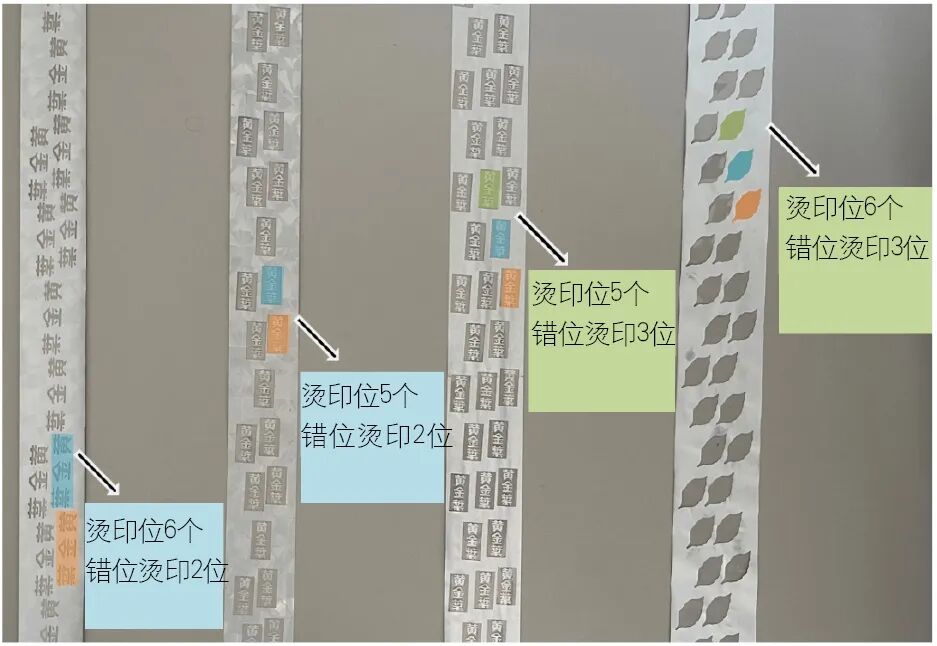
Figura 3 Comparația efectelor aplicării mai multor produse cu un număr diferit de poziții nealiniate în timpul ștanțarii la cald oblice:
În ceea ce privește calculul în etape, deși metoda de calcul pentru ștanțarea înclinată a foliei de aluminiu diferă de ștanțarea dreaptă convențională, principiul de bază este același. Când calculați pașii, trebuie doar să scădeți numărul de poziții de ștanțare nealiniate din numărul inițial de poziții de ștanțare pentru a obține numărul de poziții de ștanțare în metoda de ștanțare oblică. Lungimea originală a modelului de ștanțare și distanța inițială dintre pozițiile de ștanțare rămân neschimbate și pașii sunt încă calculati conform metodei convenționale de ștanțare drepte. În ceea ce privește distanța orizontală dintre cele două poziții de ștanțare nealiniate, aceasta poate fi ajustată prin-ajustarea fină a unghiului de înclinare al foliei de aluminiu.
Trebuie remarcat faptul că, deoarece treapta din folie de aluminiu (notată ca a) este calculată pe baza modului de ștanțare dreaptă, lungimea presetată a treptei din folie de aluminiu (a) se va abate de la lungimea reală de rulare a aluminiului (notat ca c) atunci când funcționează în modul oblic:
Fie unghiul de oblic A, apoi a=c × cosA. Când A=0, a=c; când A > 0, c > a.
Această abatere poate face ca rezultatele reale de ștanțare pe folia de aluminiu să difere de efectul așteptat setat în timpul calculului pasului. În acest caz, operatorii trebuie să încerce în mod repetat să ajusteze lungimea modelului de ștanțare originală, distanța dintre pozițiile de ștanțare, distanța verticală a modelelor de ștanțare și alte date în funcție de rezultatele ștampilării pe folia de aluminiu, astfel încât parametrii precum distanța de ștanțare și lungimea pasului să îndeplinească simultan cerințele operaționale ale procesului de ștanțare, asigurând stabilitatea calității produsului și procesele de producție netede.
Inovația nu este la îndemână; este ascuns în fiecare detaliu al producției zilnice. O scânteie de inspirație sau o ușoară ajustare a procesului poate aduce schimbări semnificative. Inovația este forța motrice de bază și piatra de temelie competitivă a dezvoltării întreprinderii. Ar trebui să încurajăm angajații să exploreze continuu, să acumuleze mici inovații în descoperiri majore și să lucreze împreună pentru a avansa întreprinderea și industria la noi culmi.