


Eficiența producției de ștampilare la cald pentru cutii de țigări „Yuxi (Hard)” a scăzut, cu toate acestea, aceste secrete sunt ascunse!
Tehnologia de ștampilare la cald este utilizată pe scară largă în industria de imprimare a ambalajelor, dar în unele domenii speciale de imprimare, în special în domeniul ambalajului de tutun, proporția aplicației din tehnologia de ștampilare la cald este mai mare. Poziționarea tehnologiei de ștampilare la cald este dezvoltată pe baza tehnologiei tradiționale de ștampilare la cald. Utilizează scanarea de poziționare a cursorului și controlul axei pasului pentru a seta distanța de sărituri pentru a atinge poziționarea modelului de aluminiu și poziția plăcii de ștampilare la cald, permițând aluminiului holografic să completeze poziționarea la o ștampilare la cald în condiții de presare la cald. Distanța cursorului de poziționare pentru poziționarea holografică folie de ștampilare la cald ar trebui să fie luată în considerare și calculată în mod cuprinzător pe baza diverșilor factori, cum ar fi metoda de dispunere, numărul de plăci și numărul de puncte de ștampilare la cald al produsului tipărit, pentru a se asigura că poate îndeplini cerințele de ștampilare la cald.
În general, procesul de poziționare la o singură dată, care presează o singură dată, este necesar ca distanța dintre punctele de ștampilare la cald să fie echidistantă. În situații non -echidistante, modelul de ștampilare la cald de poziționare nu poate fi poziționat corect sau poate provoca un consum suplimentar de aluminiu electroplat. Soluția generală este de a crește numărul de treceri de ștampilare la cald și de a le împărți în două sau mai multe ștampilări la cald pentru a realiza. Cu toate acestea, acest lucru va duce inevitabil la o creștere a proceselor de producție și a costurilor de producție, ceea ce duce la o eficiență mai mică a producției.
Pentru a îmbunătăți eficiența ștampilării la cald, companiile de imprimare adoptă adesea metoda de splicing multiplă simultan atunci când ștampilarea la cald poziții specifice pe ambalajele de țigări, adică pentru a obține aceeași operațiune grafică și textuală de ștampilare la cald pe mai multe pachete simultan, cunoscute în mod obișnuit ca „multipli de ștampilare la cald”. Dispunerea celor patru cutia de benzi de stropire este prezentată în figura 1. Ștampilarea fierbinte multi -splicing poate îmbunătăți mult eficiența ștampilării la cald, cu condiția ca dimensiunea și distanțarea textului și imaginii necesare sunt complet consistente, iar etapa de sărituri de ștampilare la cald este stabilă; În plus, la nivelul actual al tehnologiei, este necesar să se alinieze graficele și textul anti-concurență pe aluminiul electroplat cu graficele tipărite și textul de pe hârtia de imprimare atunci când efectuați ștampilarea fierbinte multiplă, iar metoda de aliniere folosește de obicei detectarea cursorului.
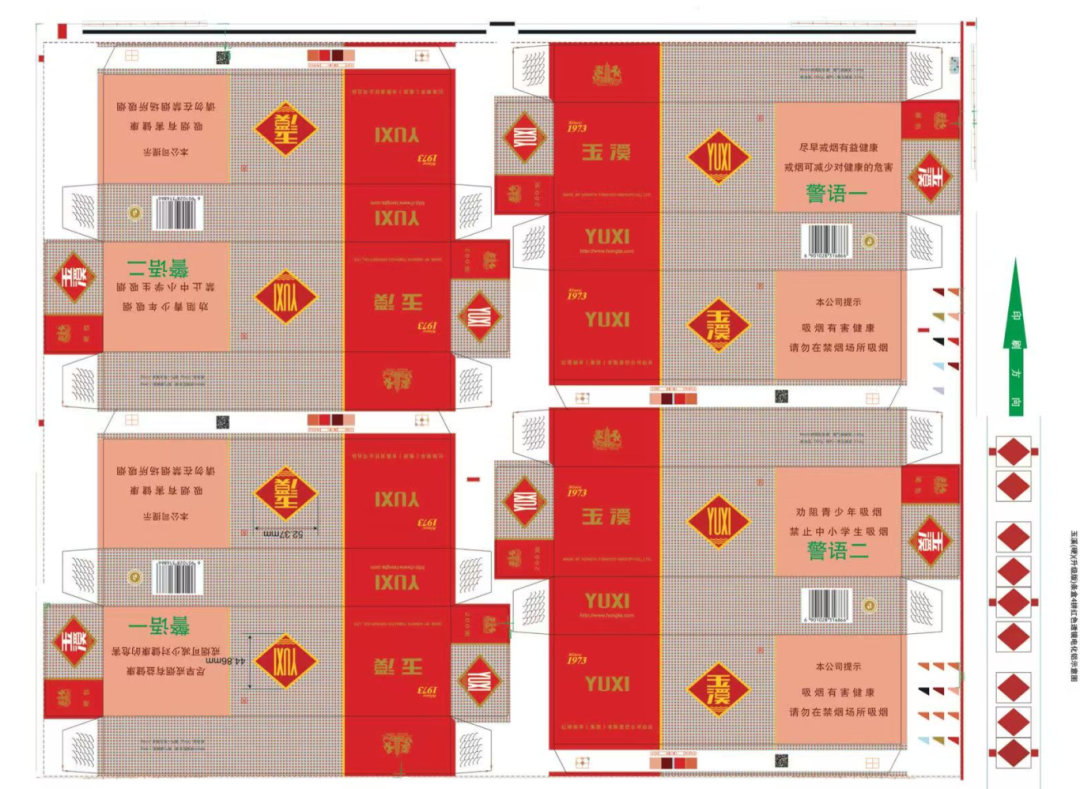
Figura 1 Aspect cu patru piese
Analiza problemei de înregistrare a ștampilării la cald
Cu toate acestea, atunci când efectuați ștampilare fierbinte cu mai multe pachete pentru ambalajele cu benzi de țigări, presupunând că aceeași etichetă trebuie să fie ștampilată la cald atât pe partea din față, cât și pe partea din spate a fiecărei cutii de benzi pentru ștampilarea caldului N-Pack, sunt necesare un total de 2N etichete anti-contra-contrazice din aluminiu. Dacă distanțarea dintre fiecare etichetă de pe aceleași sau cutii de bandă adiacente este consistentă și distanța dintre etichetele anti-contrafăcute pe aluminiu este setată la o valoare fixă, ștampilarea continuă la cald poate fi obținută în etape secvențiale; Cu toate acestea, în producția reală, distanța dintre două etichete de pe aceeași cutie de benzi este consecventă. Cu toate acestea, datorită prezenței zonelor de tăiere între cutii de bandă adiacente, distanța dintre a doua etichetă de pe prima cutie de benzi și prima etichetă de pe a doua cutie de bandă va fi mai mare decât distanța dintre oricare două etichete de pe orice cutie de benzi. Cu alte cuvinte, distanța dintre etichetele 2n care sunt ștampilate la cald simultan este inconsistentă. Dacă distanțarea dintre etichetele anti-contorizare pe folia de aluminiu este încă setată la o valoare fixă, va exista o problemă de aliniere inexactă a modelelor ulterioare de etichetă de ștampilare la cald.
Abordarea tradițională a „unui identificator corespunde unui cursor” necesită un proces suplimentar de stabilire a cursorului, ceea ce crește costurile de producție. Mai mult, utilizarea acestei metode pentru înregistrare și ștampilare la cald necesită detectarea unui cursor fix specific pentru fiecare înregistrare, ceea ce crește și costurile de utilizare; În al doilea rând, aceste metode de înregistrare pot utiliza metoda de detectare numai după ștampilarea la cald, adică după finalizarea ștampilării la cald, scanarea și detectarea abaterii de poziție a modelului de identificare pe produs pentru a determina dacă eroarea este în intervalul. Dacă abaterea modelului de poziționare este prea mare, trebuie ajustată, ceea ce are un decalaj semnificativ; În același timp, dacă etichetele anti-contrafășurare de pe filmul din folie de aluminiu sunt aranjate complet în corespondență cu pozițiile și intervalele pieselor care trebuie presate la cald pe hârtia de imprimare, acesta poate fi într-adevăr aliniat cu ușurință în timpul ștampilării la cald. O singură ștampilare fierbinte necesită doar setarea și citirea cursorului în secvență, dar crește foarte mult dificultatea producției de film de folie de aluminiu. Datorită distanțelor mari dintre etichetele anti-contrafăcute, aceasta va provoca o mare pierdere de materiale din folie de aluminiu, iar distanța de sărituri de film cu folie de aluminiu pe unitatea de timp în timpul procesului de ștampilare la cald va crește foarte mult, ceea ce este, de asemenea, un test major pentru stabilitatea procesului și pentru durata de viață a echipamentului.
Pentru a rezolva problemele de mai sus și pentru a aborda cerința specială a poziționării la o singură dată, ștampilarea la cald a modelelor non-echidistante în procesul de ștampilare la cald, este necesar să se îmbunătățească tehnic special la aranjamentul, distanțarea și cursa de înregistrare a etichetelor anti-concurență pe filmul de folie de aluminiu, astfel încât să poată obține o ștampilare simultană a modelelor de aluminiu, astfel încât să se poziționeze simultan. Prin urmare, după o examinare cuprinzătoare, este adoptată o soluție tehnologică de ștampilare la cald care îndeplinește mai multe modele non-echidistante.
Determinați numărul de splice pentru o singură ștampilare la cald și poziția și distanțarea pictogramelor de ștampilare la cald pe hârtia de imprimare
Pe baza lungimii longitudinale a unei singure splicing, determinați numărul de plăci longitudinale de splicing pentru o singură ștampilare la cald a mașinii de ștampilare la cald, adică, împărțiți lungimea longitudinală a plăcii de ștampilare la cald, prin lungimea longitudinală a hârtiei unice de splicing, iar rezultatul este luat ca număr de longitudinal splicing Placs pentru o singură ștampilă fierbinte, care este numărul de longitudinal. Cantitate de ștampilare.
According to the longitudinal spacing between the single splicing hot stamping marks, with the geometric centerline of each hot stamping mark as the measuring endpoint, two or more hot stamping marks are set on each splicing, and the spacing between the same splicing hot stamping marks is marked as L1. The spacing between the last hot stamping mark of the first splicing of adjacent splicing and the first hot stamping mark of the second splicing is marked as L2. Due to the existence of die-cutting and cutting positions between adjacent splicing, L2>L1 și valoarea este constantă în L2.
Setarea filmului cu folie de aluminiu implică următorii trei pași:
(1) Figura 2 este o diagramă schematică a structurii de distribuție a oxidului de aluminiu; Figura 3 este o diagramă schematică a separării etichetelor anti-contorizare pe o cutie de benzi cu o singură față și o peliculă de aluminiu electroplată; Figura 4 este o diagramă schematică a suprapunerii dintre modelul de ștampilare la cald al cutiei cu patru piese și marcajul anti-contorizare pe filmul folie de aluminiu.
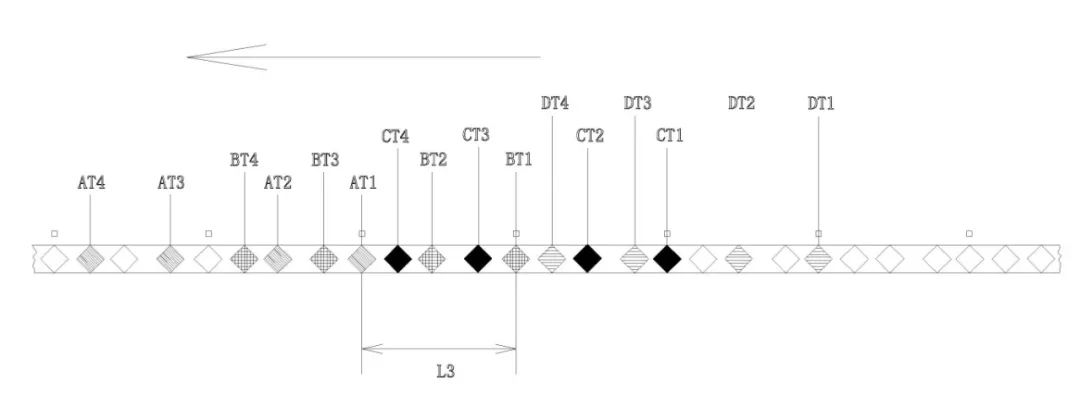
Figura 2 Schema schematică a structurii de distribuție a oxidului de aluminiu
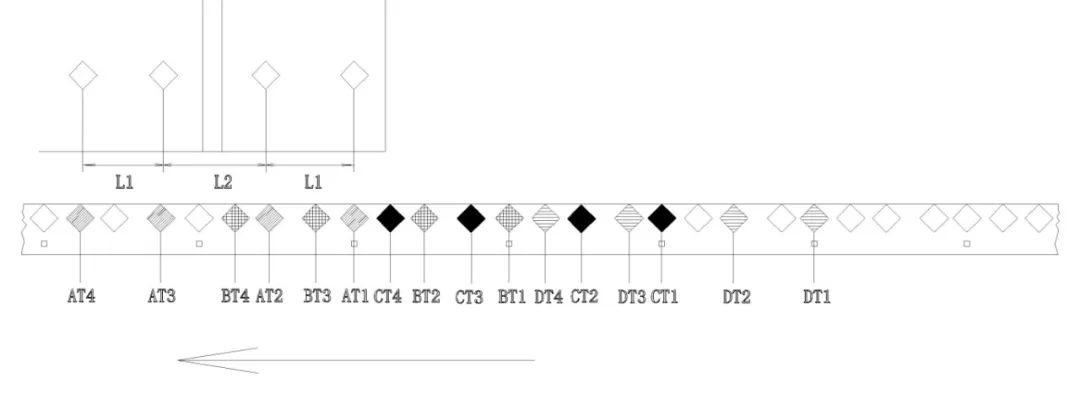
Figura 3 Diagrama schematică a separarii etichetelor anti-contorizare pe cutia de benzi cu o singură față și a filmului de folie de aluminiu
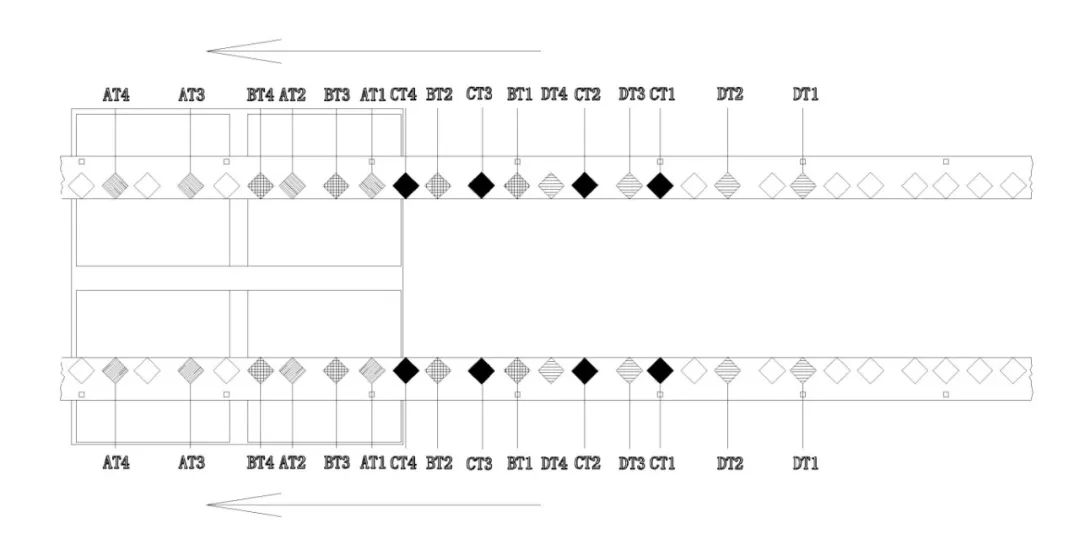
Figura 4 Diagrama schematică a suprapunerii dintre modelul de ștampilare la cald al cutiei de benzi cu patru piese și logo -ul foliei de aluminiu
(2) Marcați primul marcaj de ștampilare la cald pe prima hârtie de imprimare ca AT1, a doua marcă de ștampilare la cald ca AT2, etc. Marcați primul marcaj de ștampilare la cald pe a doua hârtie de imprimare ca BT1, a doua marcă de ștampilare la cald ca BT2, etc. Apoi, urmând acest model, continuați să setați primul marcaj de ștampilare la cald pe a treia hârtie de imprimare ca CT1, a doua marcă de ștampilare la cald ca CT2, etc. Marcați primul marcaj de ștampilare la cald pe a patra hârtie de imprimare ca DT1, a doua marcă de ștampilare la cald ca DT1, etc. Marcați noua marcă de ștampilare la cald ca DTN și repetați acest proces.
(3) Setările de locație specifice sunt următoarele: În primul rând, determinați primul cursor de poziționare care va fi scanat pentru prima ștampilare la cald pe filmul de aluminiu electrificat și setați marca anti-concurență de ștampilare fierbinte AT1 în poziția corespunzătoare. Apoi, setați marcajul anti-concurență de ștampilare fierbinte AT2 la intervalul L1, marca anti-combatere a ștampilării fierbinți AT3 la intervalul L2 și marca anti-concurență a ștampilării fierbinți AT4 la intervalul L1; Prima ștampilare la cald efectuată pe baza primului cursor de poziționare poate completa ștampilarea fierbinte a foilor de hârtie imprimate chiar numerotate; În urma modelului de setare a semnelor de ștampilare la cald anti-contorizare pentru prima ștampilare la cald, continuați să setați cursorul de ștampilare fierbinte anti-contorizare BT1, BT2, BT3, BT4 pentru a doua ștampilare la cald și repetați acest proces.
Când lucrați, primul cursor de poziționare este scanat în timpul primului proces de ștampilare la cald, iar AT1, AT2, ATN și 2N etichete anti-contorizare sunt ștampilate la cald pe prima și a doua imprimare în conformitate cu distanța fixă. Apoi, filmul de folie de aluminiu este înaintat o distanță specifică L3 pentru a muta a doua cursor de poziționare în poziția „Primul cursant al cursorului”, care este punctul de start de start de start. În mod similar, etichetele ulterioare anti-contorizare sunt ștampilate la cald pe a treia și a patra documente de imprimare în funcție de distanțarea fixă și în timpul acestui proces se realizează un proces de sărituri și de ștampilare continuă și stabil.
Multiple modele non -echidistante simultan
Proiectarea și producția de poziționare folie de ștampilare la cald
Distanța dintre prima și a doua marcă de ștampilare la cald pe fiecare hârtie de imprimare este setată pe l 1=135.9 mm, iar distanța dintre prima și a doua marcă de ștampilare fierbinte pe prima și a doua hârtie este setată pe L 2=159 mm. Aspectul este determinat ca „ștampilare fierbinte cu patru piese”.
Așa cum se arată în Figurile 2, 3 și 4, prima ștampilare la cald efectuată prin scanarea primului cursor de poziționare poate completa ștampilarea fierbinte a două verticale și toate cele patru foi de hârtie imprimate. A doua cursor de poziționare scanată în timpul celei de -a doua ștampilări la cald este setată la o distanță de l 3=240 mm de la primul cursor de poziționare. În timpul procesului de sărituri uniforme și stabile și ștampilare fierbinte, cu excepția primei, a treia și a cincea mărci anti-contrafășurare, care pot fi ratate la începutul ștampilării la cald, mărcile anti-contrafășurare pot fi secvențial și intermitent cu ștampilarea fierbinte, reducând foarte mult risipa de peliculă din folie de aluminiu. Schema schematică a foliei de aluminiu este prezentată în figura 5.
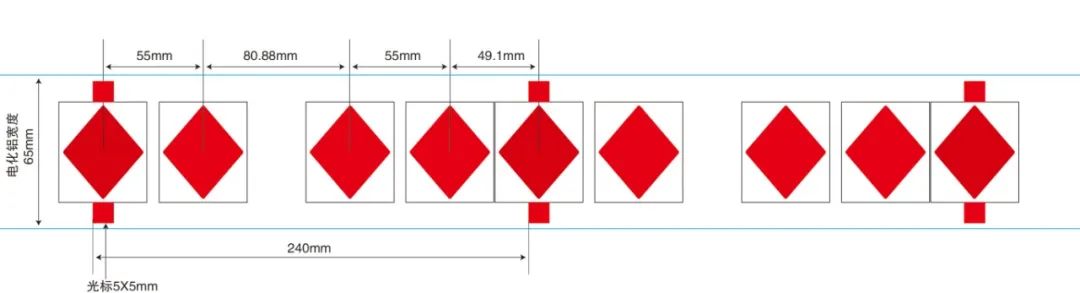
Figura 5 Diagrama schematică a versiunii modernizate a cutiei de bandă Yuxi (Hard) cu 4 lentile roșii aluminiu electroplate
Exemple de aplicație
Așa cum se arată în Figurile 2, 3 și 4, luând versiunea modernizată a casetei de bandă „Yuxi (Hard)” (4-pachet) ca exemplu, o singură cutie de benzi de ambalare are formă dreptunghiulară și se aplecă într-o cutie dreptunghiulară. În timpul procesului de producție, marcajele anti-concurență laser AT1 și AT2 trebuie să fie ștampilate la cald în pozițiile mărcii din partea din față și din spate a casetei de benzi de ambalare îndoite, respectiv. Adică, ștampilarea fierbinte este efectuată pe suprafața plană a hârtiei dreptunghiulare desfășurate. Marcajele anti-contorizare corespunzătoare stabilite pe filmul convențional de folie de aluminiu sunt aranjate în mod egal. Dacă distanța dintre aceste două poziții de ștampilare la cald pe cutia de benzi este constantă, mai multe mărci anti-contorizare pot fi setate în mod egal la distanța constantă corespunzătoare pe filmul din folie de aluminiu. În acest fel, în timpul ștampilării la cald, mai multe mărci anti-contrafacere pot fi setate în mod egal pe filmul cu folie de aluminiu. Etichetele anti-contorizare ale filmului sunt ștampilate la cald una câte una pe pozițiile de ștampilare la cald de pe cutia de benzi, care pot obține ștampilare fierbinte de mare viteză și poate maximiza economisirea filmului din folie de aluminiu.
Cu toate acestea, datorită cerințelor procesului de producție, cutia de benzi de ambalare folosește carton pentru imprimare gravurală în timpul producției, iar după tăierea de foi mare, se efectuează ștampilare la cald, embosare și tăiere a matriței. Prin urmare, procesul de aspect necesită părăsirea unei poziții cu cuțit de aspirație. Acest lucru duce la distanța L2 între pozițiile de ștampilare la cald ale mărcilor anti-contrafuncție adiacente AT1 și AT2 pe modelele de cutii de benzi conectate mai mari decât distanța L1 dintre cele două poziții de ștampilare fierbinte de pe aceeași cutie de bandă. Drept urmare, marcajele anti-contorizare de pe filmul din folie de aluminiu nu pot fi aranjate în mod egal. Indiferent dacă este vorba de ștampilare caldă continuă sau de ștampilare la cald, în funcție de poziția de ștampilare la cald de pe cutia de benzi, va provoca o mulțime de deșeuri de peliculă din folie de aluminiu. Transformarea tehnică RE a întregului echipament de producție va duce la producerea întregului set. Costul este prea mare.
În acest scop, produsul adoptă un model non-echidistant cu un model de poziționare unică de poziționare la cald, inclusiv reproiectarea și producerea de parametri, cum ar fi aspectul casetei de hârtie de ambalare, a cursorului de poziționare corespunzător și a setărilor de marcă anti-concurență pe folia de aluminiu și distanța de săritură a foliei de aluminiu. Diagrama schematică a săriturilor din folie de aluminiu a produsului este prezentată în figura 6. Prin verificarea producției în masă, această tehnologie a făcut modificări minime ale procesului de producție inițial și a obținut poziționarea unică și ștampilarea fierbinte a multiplării, multiplelor modele de aluminiu electrolitic. Poziționarea holografică este exactă, continuitatea producției este bună, iar eficiența producției este ridicată.
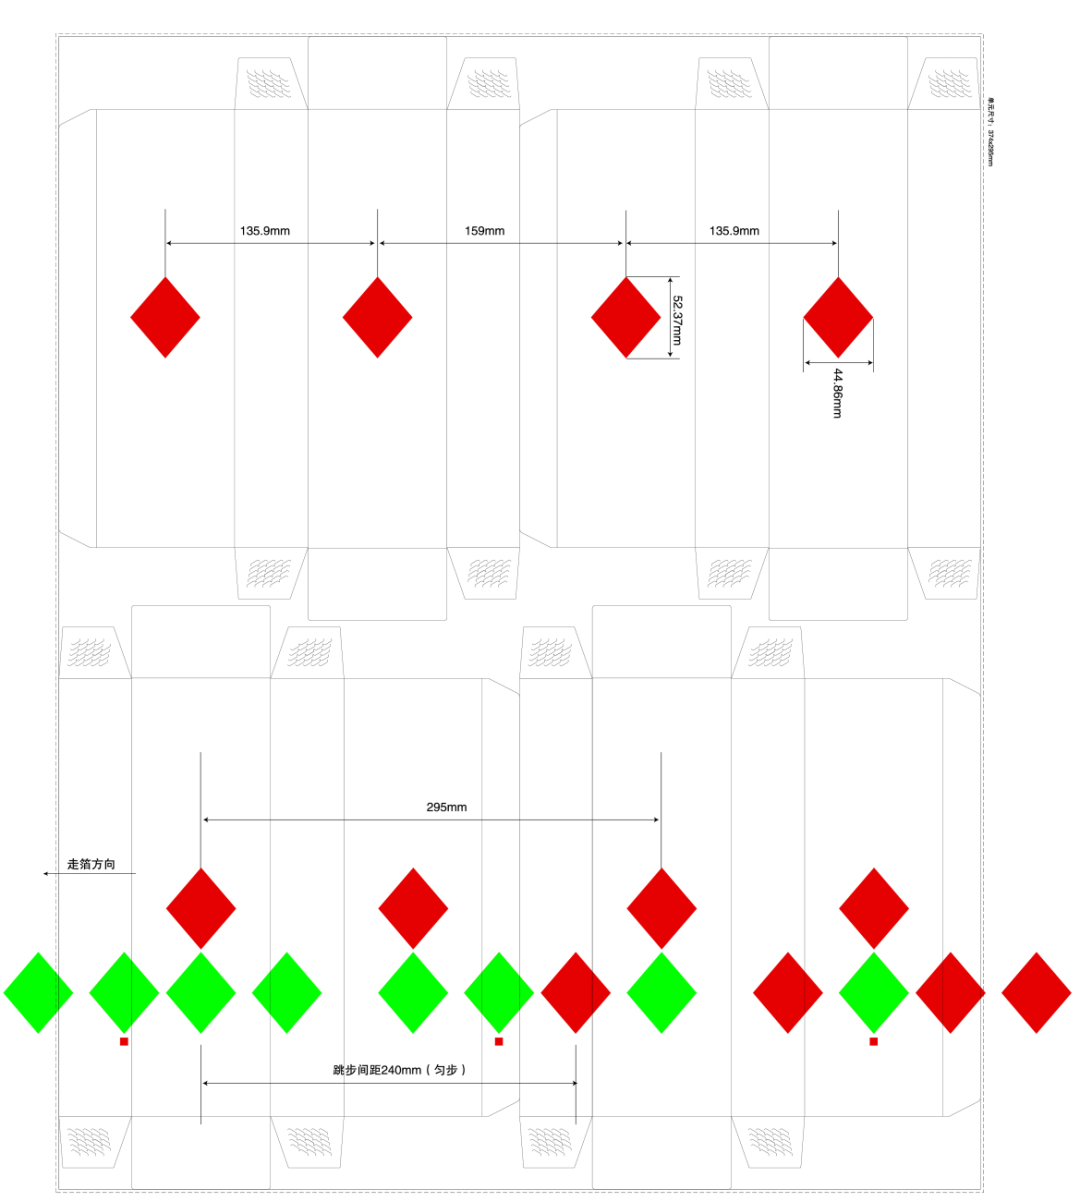
Figura 6 Diagrama schematică a separării electrolizei din aluminiu
În rezumat, prin calculul și cercetarea distanței cursorului de poziționare pentru folie de aluminiu de ștampilare la cald și non-echidistantă, poziționarea unică, a fost găsită folie de aluminiu de ștampilare la cald, distanța corectă a cursorului și metoda de aranjare. Au fost produse și testate o folie de aluminiu de ștampilare fierbinte de poziționare și testat pe un echipament de ștampilare fierbinte plat și neequidistant, și au fost identificate tehnici, parametri și metode de control corespunzătoare. După testare, s-a constatat că modelul de ștampilare fierbinte plat și neequidistant este poziționat cu o singură dată, este poziționat cu exactitate, cu o abatere a modelului mai mică sau egală cu 0,2 mm; Nu există defecte de nisip, puncte cu bule sau fenomene de lipire în ștampilarea fierbinte.
Această metodă rezolvă în mod eficient problema tehnică a procesului de ștampilare la cald de poziționare la cald, cu mai multe puncte, de poziționare la cald, de poziționare la cald, și realizează producția în masă a tehnologiei cu mai multe puncte, non-echidistantă, de o singură dată, ștampilare fierbinte (Red Cat Poziție Electing Electrochimic Aluminum) în funcție de modul normal de splicing al „Yuxi (dur)”, versiunea actualizată a casetei 4. În comparație cu cele două timpuri de poziționare a procesului de ștampilare la cald, eficiența producției sale a fost îmbunătățită cu aproape de două ori.