


Un ghid practic-pentru remedierea defectelor de imprimare cu laser holografică pe pachetele de țigări
Hârtia pentru carduri holografice cu laser, datorită efectelor sale optice dinamice unice și a performanței remarcabile anti-contrafacere, a fost utilizată pe scară largă în alimente, medicamente, tutun, alcool și cadouri-de ultimă generație, așa cum se arată în Figura 1. Această tehnologie folosește un proces de gofrare holografică cu laser pentru a transfera cu precizie imagini micro{3}}na structurate pe hârtie holografică sau pe hârtie de film holografic. Combinat cu un proces de acoperire cu aluminiu pentru a crea o strălucire metalică, ambalajul prezintă un efect vizual colorat, tri-dimensional, sub lumină naturală.
Deoarece procesul de gofrare cu laser holografică implică mai mulți pași, cum ar fi fotolitografia și gofrarea cu laser cu acoperire de aluminiu vid, producția poate fi ușor afectată de proprietățile materialului, setările echipamentului și factorii de mediu, ceea ce duce la probleme de calitate, cum ar fi imagini neclare, modele nealiniate și modele întinse sau distorsionate. Acest articol revizuiește în mod sistematic punctele cheie ale controlului calității pentru hârtia de card laser holografică și propune soluții de optimizare a parametrilor și inspecție online pentru defectele comune în procesul de gofrare cu laser holografică, având ca scop oferirea de suport teoretic și îndrumări practice pentru îmbunătățirea randamentului și reducerea costurilor de producție.
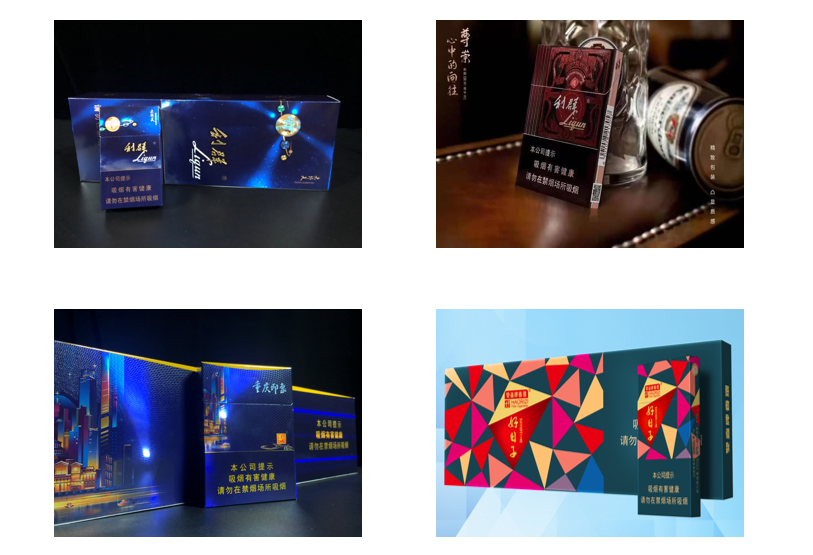
Figura 1 Efectul aplicării cartonului laser în pachetele de țigări
Puncte cheie pentru controlul calității în reliefarea cartonului cu laser holografic
Datorită proprietăților optice și materiale ale cartonului laser, precum și setărilor echipamentului și factorilor de mediu, este dificil să monitorizați și să controlați calitatea produsului în timpul procesului de ștanțare, ceea ce face ca defectele laserului să fie mai probabile. Pentru a asigura o calitate constantă în același lot sau chiar în loturi diferite de produse laser, pentru a reduce risipa de film laser și a reduce costurile, măsurile de control al calității trebuie implementate în mai multe etape, așa cum se arată în Figura 2.
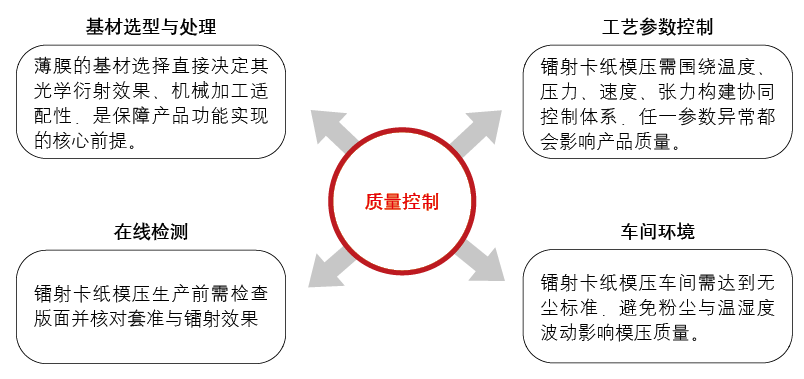
Figura 2 Puncte cheie pentru controlul calității în procesul de turnare a hârtiei cu laser holografice
01/ Selecția și tratarea substratului
În prezent, majoritatea cartonului laser de pe piață utilizează folie BOPET (poliester orientat biaxial) ca film de bază. În comparație cu filmul BOPP (polipropilenă orientată biaxial), BOPET are o densitate relativ mai mare și oferă o rezistență chimică excelentă, rezistență la căldură, rezistență la abraziune, rezistență la umiditate și apă și adaptabilitate pentru prelucrare secundară. Deoarece filmele BOPET au o adsorbție mare la suprafață, trebuie acordată atenție prafului și altor impurități în timpul depozitării. În plus, pentru a preveni deformarea foliei din cauza temperaturilor ambiante, temperatura și umiditatea în timpul depozitării în depozit ar trebui să fie moderate.
Calitatea acoperirii filmului afectează direct calitatea și efectul după turnare, astfel încât în timpul procesului de acoperire, grosimea acoperirii trebuie controlată în mod corespunzător la 2 ~ 3μm. Rola anilox din ceramică folosită în mod obișnuit are un număr de ochiuri de 150 de ochiuri, o gaură de fagure de 60 de grade și laturi în formă de U-; Dacă utilizați role anilox metalice, numărul de ochiuri ar trebui să fie de 150 ~ 160 de ochiuri, iar cantitatea uscată de acoperire trebuie controlată în intervalul de 1,0 ~ 2,0 g/㎡ când conținutul de solid al lichidului material este de 16%. Printre acestea, rolele metalice anilox au avantaje precum costuri inițiale scăzute de achiziție, cicluri scurte de procesare și întreținere convenabilă, dar rezistența la uzură, precizia tipăririi, rezistența la coroziune și stabilitatea termică sunt relativ slabe; Rolele ceramice anilox se remarcă prin rezistența la uzură, precizia transferului de cerneală, rezistența la coroziune și stabilitatea pe termen lung-, făcându-le potrivite pentru scenariile de imprimare fină de-înaltă viteză. Cu toate acestea, au dezavantaje, cum ar fi costuri mari de achiziție inițială și cicluri lungi de procesare.
02/ Controlul parametrilor procesului
În timpul procesului de turnare, sunt implicați factori de producție precum temperatura, tensiunea, presiunea și viteza, fiecare având un impact decisiv asupra calității filmului finit. Prin urmare, în timpul producției, ajustările fine trebuie făcute în funcție de condițiile reale de producție, cu intervalul de ajustare prezentat în Tabelul 1.
Tabelul 1 Tabelul parametrilor procesului de turnare
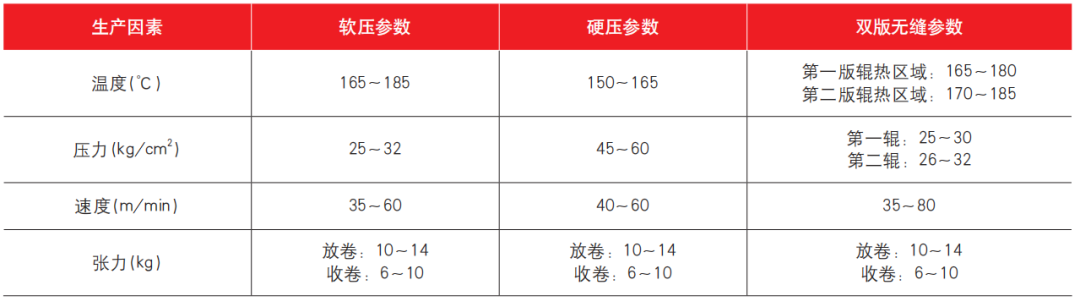
Pentru procesul de turnare holografică, temperatura, viteza, presiunea și tensiunea nu sunt parametri independenți, ci mai degrabă un „sistem de control colaborativ” format în jurul replicării precise a micro-nanostructurilor, asigurând funcționarea stabilă a filmului și echilibrând eficiența producției. Orice ajustare sau modificare a oricărui parametru va declanșa modificări corespunzătoare ale altor parametri. Temperaturile excesive pot cauza ruperea stratului de acoperire, arderea plăcilor și arsurile, rezultând efecte grafice și text neclare cu laser; Dacă temperatura este prea scăzută și punctul de înmuiere a rășinii nu este atins, acoperirea nu se va înmuia, transferul micro-nanostructurii va fi incomplet și efectul laser va fi slab. Presiunea excesivă provoacă deformarea filmului și deteriorarea rolului plăcii; Dacă presiunea este prea mică, este posibil ca imaginea și textul să nu fie complet imprimate. Dacă viteza este prea mare, poate cauza imagini și text neclare, lipirea plăcii sau încurcarea filmului; Dacă viteza este prea mică, filmul se va deforma din cauza căldurii, se va decolora și va reduce rezistența la uzură. Tensiunea excesivă cauzează deformarea peliculei, proprietăți fizice reduse și chiar ruperea barelor de armare; Dacă tensiunea este prea scăzută, filmul va aluneca și se va încreți, afectând direct efectul laser. Prin urmare, acești patru factori împreună determină eficacitatea „controlului închiderii filmului”.
03/ Testare online
Înainte de producția de turnare, managerul mașinii, IPQC și personalul tehnic trebuie să efectueze auto{0}}inspecții, inspecții reciproce și inspecții de patrulare. Înainte de a porni mașina, asigurați-vă că suprafața cilindrului cu plăci nu conține materii străine; După pornire, o bucată de film laser turnat trebuie îndepărtată, poziționată și înregistrată pe placa de film, iar efectul laser holografic trebuie verificat pentru a se asigura că îndeplinește cerințele clienților. Dacă apar abateri, viteza și tensiunea trebuie ajustate prompt pentru a preveni casarea filmului. Producția poate continua numai după ce se confirmă că nu există probleme.
În timpul procesului de producție a mașinii de turnat, un stroboscop trebuie utilizat la fiecare 10 ~ 15 minute pentru a verifica sau încetini pentru a verifica calitatea produsului. Pentru produsele în-format complet, concentrați-vă pe inspectarea calității aspectului lor pentru a verifica probleme precum scurgerile de presiune sau pete albe; Pentru poziționarea produselor, o atenție deosebită trebuie acordată deformării filmului. Dacă se găsesc probleme, ajustările trebuie făcute prompt. După fiecare schimbare a rolului, rola plăcii trebuie șters pentru a preveni căderea prafului și a provoca defecte de turnare.
04/ Mediul atelierului
În timpul funcționării cu viteză mare-, pelicula absoarbe particulele de praf și umezeala din mediul înconjurător, ceea ce afectează indirect calitatea turnării. Pentru a se asigura că mediul de producție îndeplinește standardele fără praf și fără praf-, angajații trebuie mai întâi să treacă prin camera de duș cu aer înainte de a intra în atelier pentru a elimina praful din corpul lor. Fluctuațiile mari de temperatură și umiditate pot cauza deformarea filmului sau chiar modifica proprietățile interne. Prin urmare, atelierul de turnare ar trebui să mențină un mediu de lucru relativ stabil, cu temperatură la 20 ~ 25 de grade și umiditate la 55% ~ 65%.
Probleme și soluții comune de calitate în procesele de turnare a hârtiei cu laser holografice
Procesul de turnare a hârtiei cu card laser holografic este afectat de mai mulți factori, cum ar fi proprietățile materialelor, parametrii echipamentului și condițiile de mediu, rezultând defecte de calitate. Pe baza condițiilor reale de producție, cauzele, caracteristicile și soluțiile vizate pentru patru tipuri de probleme de bază de calitate sunt rezumate, echilibrând caracterul practic și operabilitatea.
01/ Textul holografic și informațiile despre imagine sunt în general neclare
Imaginile și textul finite nu au o textură clară, nu au efecte 3D și nu au senzația tridimensională, iar la microscoape de-putere mare, micro/nanostructurile pot să nu fie complet umplute. Aceste defecte sunt cauzate în principal de patru factori cheie:
(1) Temperatura insuficientă. Acoperirea nu a atins temperatura de înmuiere, are o fluiditate slabă și nu poate umple microstructura adâncă a plăcii laser.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) Viteză prea mare. Timpul de contact dintre film și placa laser este < 0,08 s, iar micro-nanostructura se detașează înainte de finalizarea umplerii.
(4) Contaminarea mucegaiului. Structura micro-nano a plăcii laser este blocată de praf și precipitații de peliculă, ceea ce face imposibilă transferul imaginilor și textului.
Sunt necesare măsuri precise pentru a aborda cauzele de mai sus:
(1) Creșteți în mod corespunzător temperatura rolei plăcii pentru a obține un debit mare în stratul de acoperire a filmului de bază, asigurând umplerea completă a microstructurii profunde a plăcii laser.
(2) Creșteți presiunea dintre rolele plăcii pentru a imprima complet informațiile grafice ale plăcii laser pe filmul de bază cu o forță motrice suficientă, potrivite în special pentru grafică 3D și text cu o adâncime > 0,5μm.
(3) Reduceți vitezele de derulare și rebobinare, extindeți timpul de contact dintre filmul de bază și rolele plăcilor și asigurați replicarea completă a micro- și nanostructurilor.
(4) Înainte de laminare, inspectați cu atenție placa laser pentru a vă asigura că nu există omisiuni și imagini și text clare. Ștergeți rapid suprafața pentru a îndepărta praful și depunerile, prevenind blocarea structurală.
02/ Imagini și text parțial incomplete
Fenomenul produselor finite care prezintă benzi fixe orizontale și verticale sau grafice lipsă în zonele de margine, în timp ce alte zone rămân normale, este cauzat în principal de patru factori cheie:
(1) Stare anormală a rolei de presiune, manifestată ca o umflătură în mijlocul rolei care provoacă semifabricate laterale sau o abatere a paralelismului stânga-dreapta care depășește 0,02 mm, rezultând un contact neuniform de laminare.
(2) Control necorespunzător al temperaturii, cu deviația axială a temperaturii cilindrului de presiune care depășește 3 grade, înmuiere insuficientă a filmului în zonele cu temperatură scăzută, imposibilitatea de a transfera complet grafica și textul.
(3) Uzura mucegaiului: micro-nanostructurile locale ale plăcii laser se uzează din cauza laminării pe termen lung-, afectând acuratețea replicării graficelor și textului.
(4) Dezechilibru în reglarea tensiunii, tensiune insuficientă pe marginea peliculei late, provocând o defecțiune locală a presiunii false.
Pentru a rezolva cauzele de mai sus, trebuie urmate următoarele proceduri: În primul rând, inspectați panoul laser pentru a confirma eventualele amprente lipsă sau uzura locală și ștergeți și curățați prompt toate petele găsite; Apoi, verificați planeitatea rolelor de presiune, verificați eventualele defecte bombate și verificați simultan conducerea temperaturii rolelor de presiune și starea de funcționare a sistemului de transmisie pentru a asigura uniformitatea temperaturii și stabilitatea echipamentului; Dacă nu se găsesc anomalii după inspecția de mai sus, se determină că corpul rolei de presiune este uzat și deformat, iar rola de presiune trebuie înlocuită prompt pentru a restabili acuratețea presarii și pentru a rezolva problema lipsei de grafică și text.
03/ Întindere și deformare grafică
Diferențele dimensionale dintre imaginile și textul filmului laser finit și dimensiunile designului, precum și creșterea observată a perioadei de micro-texturi la mărire mare, sunt cauzate în principal de trei factori principali:
(1) Controlul excesiv al tensiunii. Tensiunea longitudinală depășește limita elastică a filmului, determinând întinderea și deformarea filmului, ceea ce la rândul său modifică dimensiunile textului grafic.
(2) Setarea temperaturii este prea mare. De exemplu, atunci când temperatura de procesare a filmului PET depășește 230 de grade, pelicula devine excesiv de înmuiată, determinând întinderea lanțurilor moleculare sub forțele externe, rezultând dimensiuni grafice și micro-anormale.
(3) Dezechilibru în potrivirea vitezei. Viteza de înfășurare este mai mare decât viteza filmului, creând o forță de tracțiune asupra filmului, provocând întindere longitudinală și în cele din urmă ducând la abateri dimensionale între imagini și texte.
Pentru a aborda cauzele de mai sus, pot fi luate următoarele măsuri specifice:
(1) Reduceți tensiunea longitudinală în timpul procesării filmului, asigurându-vă că valoarea tensiunii este menținută în limitele elastice ale filmului pentru a preveni deformarea grafică cauzată de întinderea excesivă.
(2) Scădeți în mod corespunzător temperatura rolei de presiune; de exemplu, temperatura de procesare a filmului PET trebuie menținută sub 230 de grade pentru a preveni înmuierea excesivă a filmului și întinderea lanțului molecular.
(3) Reglați vitezele de înfășurare și derulare pentru a vă asigura că viteza de înfășurare se potrivește cu viteza de deplasare a filmului, eliminați tensiunea cauzată de diferențele de viteză, evitați întinderea longitudinală a filmului și garantați acuratețea dimensională a graficului și textului.
04/ Alinierea greșită a textului și imaginilor
Alinierea greșită între informațiile grafice și text holografice și alte marcaje ale filmului, imbricarea incorectă sau alinierea greșită între straturile de holografie multi-coloră apar în principal din trei tipuri de probleme:
(1) Nealinierea filmului. Tensiunea instabilă provoacă forță neuniformă asupra filmului sau abateri ale paralelismului rolei de presiune, toate acestea putând cauza deviația laterală a filmului și alinierea grafică greșită.
(2) Abaterea poziționării matriței. În cazul în care placa laser și rola de presiune sunt lipite slab, placa laser este predispusă la deplasări de poziție în timpul procesului de turnare, ceea ce duce la poziționarea inexactă a imaginii și a textului.
(3) Fluctuații de viteză. Viteza filmului fluctuează între rapid și lent, perturbând sincronizarea verticală a textului și suprimarea imaginii, provocând nealinierea.
Pentru a aborda motivele de mai sus, este necesar să comparați mai întâi filmul cu mostre pentru a măsura cu exactitate abaterea și apoi să implementați măsuri specifice:
(1) Dacă este o abatere laterală, reglați stabilitatea vitezei filmului pentru a elimina impactul fluctuațiilor de viteză, optimizând în același timp temperatura rolei pentru a ajuta la îmbunătățirea dezalinierii filmului.
(2) Dacă este o abatere longitudinală, concentrați-vă pe reglarea tensiunii filmului pentru a asigura stabilitatea tensiunii și pentru a evita alinierea greșită longitudinală cauzată de fluctuațiile tensiunii.
(3) Dacă este cazul deviației de poziționare a matriței, re-refixați potrivirea dintre placa laser și rola de presiune, corectați paralelismul rolei și rezolvați problema de poziționare incorectă la sursă, asigurând acuratețea procesului de imbricare grafică holografică.
Rezumat și Outlook
În viitor, procesul de turnare a hârtiei cu carduri laser holografice poate realiza progrese în materie de materiale, procese și protecția mediului: în ceea ce privește materialul, dezvoltați și utilizați mai multe substraturi regenerabile și biodegradabile, dezvoltați filme subțiri,-de înaltă rezistență și îmbunătățiți compatibilitatea acestora cu procesele de turnare; Optimizați rolele turnate și echipamentele de-viteză mare-largă-în proces pentru a îmbunătăți eficiența producției-la scară largă; Pentru protecția mediului, se folosesc acoperiri pe bază de apă, acoperiri cu UV-LED și alte materiale cu emisii scăzute de COV. Această tehnologie, care integrează optica, materialele și arta tipăririi, a evoluat pe o cale care nu numai că aduce inovație vizuală și progres industrial, ci și îmbogățește dimensiunile percepției umane și expresiei lumii într-un mod unic.
În explorarea posibilităților proceselor de turnare a hârtiei cu carduri holografice cu laser, acest articol atinge doar suprafața acestui vast domeniu și trebuie să recunoaștem că cercetările actuale au încă limitări. Fie că este vorba despre progrese în știința materialelor, aprofundarea proceselor ecologice sau integrarea perfectă cu sisteme digitale inteligente, toate necesită o explorare mai profundă și mai interdisciplinară.