


Există probleme frecvente cu liniile de indentare de pe cutiile de vin? De ce să nu încerci acest truc!
În producția zilnică, am constatat că, după lipirea suprafeței de culoare a unei cutii de vin, liniile de indentare de pe suprafața de culoare prezintă următoarele probleme: dacă proeminența liniei de încrețire este prea adâncă, după aplicarea adezivului cu o mașină de lipit, indentarea poate să nu fie complet umplută, rezultând lipiciul gol după formarea cutiei de vin; Dacă proeminența liniei de pliu este prea mică, este necesară pre{0}}pliere în timpul formării. În general, liniile de cute sunt adesea prea adânc ridicate, rezultând lipici incomplet și lipici gol după finisarea culorii. Este mai probabil să apară linii duble de cute, deoarece liniile de cute sunt distanțate mai aproape. În acest articol, voi aborda astfel de probleme prin îmbunătățirea efectului de turnare, reducerea timpului necesar pentru ajustarea matriței-și îmbunătățind stabilitatea liniei de indentare.
Înainte de îmbunătățire, compania noastră folosea în general fire de lamă de 23,8 mm asortate cu linii ascuțite de îndoire de 22,9 mm. În funcție de grosimea culorii finisajului, matrița de bază a fost selectată cu benzi de îndoire de 0,3 ~ 1,0 mm, iar partea din spate a plăcii lamei a folosit matriță de bază cu adeziv de bază pentru a compensa presiunea. Această abordare are următoarele probleme:
(1) Banda de indentare trebuie să fie potrivită și lipită conform liniilor de indentare a lamei, transferând adâncitura de pe placa lamei la matrița de bază. Dacă poziția este dublă-indentată, instalarea este dificilă din cauza lățimii benzii de indentare în sine. Banda de indentare trebuie instalată în două tranșe prin linia de indentare a matriței. Pentru matrițele cu multe linii de indentare, transferul benzii de indentare prin indentarea plăcii necesită o perioadă semnificativă de timp pentru instalare. Deoarece banda de indentare este instalată prin lipirea benzii de linia de indentare a plăcii lamei și apoi transferarea acesteia pe matrița de bază, această metodă poate avea ca rezultat ca marginea benzii de indentare să nu fie complet lipită. După tăiere cu matriță, marginile liniilor decorative de cute vor apărea în trepte, afectând estetica și lipirea finisajului.
(2) Folosiți benzi de cute pentru a se potrivi cu diferite grosimi ale suprafețelor de culoare; grosimea benzii de pliu folosită trebuie ajustată în orice moment. Dacă matrița nu are experiență și nu controlează în mod corespunzător grosimea benzii de indentare sau presiunea hârtiei de suport locale, adânciturile pot fi prea adânci sau prea puțin adânci după tăiere cu matriță. În același timp, datorită compatibilității dintre banda cută și finisajul de culoare în sine, timpul necesar pentru aplicarea benzii de reparare a bazei este, de asemenea, relativ lung.
(3) Marginile sau resturile care cad în canelurile benzii de indentare pot cauza cu ușurință găuri de indentare sau pot cauza resturi de lot; Benzile de indentare sunt realizate din plastic și au o durată de viață relativ scurtă.
(4) La formarea finisajului de culoare a cutiei de vin, dacă adezivul este aplicat prea adânc, linia de indentare nu va fi aplicată complet, rezultând lipiciul gol pe cutia de vin; Dacă linia de îndoire este prea mică, atunci când se formează manual corpul cutiei, toate liniile de îndoire trebuie să fie pre-îndoite, necesitând forță de muncă suplimentară, iar pre-plitul poate să nu se sifoneze complet la cută, ceea ce duce la risipa de culoare a hârtiei.
(5) Pentru suprafețele colorate cu multe plăci și adâncituri, timpul necesar de configurare a mașinii este relativ lung; unele matrițe pot avea nevoie de 4 ~ 6 ore pentru reglarea mașinii.
Alegeți diferite tipuri de linii de îndoire în funcție de grosimea hârtiei
Prin analiza mea, am descoperit că materialele și grosimile obișnuite pentru finisajele de culoare pentru cutiile de vin sunt în principal hârtie de specialitate de 150~250g/m2 cu o grosime de 0,17~0,28mm; Hârtie de carton argintie de 215~275g/m2 cu o grosime de 0,26~0,34mm; Pentru suprafețele colorate cu straturi groase, cum ar fi filmul periat sau grosimea filmului înstelat, grosimea totală a suprafeței de culoare poate depăși chiar și 0,5 mm.
În general, grosimea hârtiei și înălțimea liniei de încrețire trebuie să fie potrivite. Cu cât hârtia este mai groasă, cu atât înălțimea liniei de indentare este mai mică; invers, cu cât hârtia este mai subțire, cu atât înălțimea liniei de indentare este mai mare. Indentația ascuțită inițială avea o diferență de înălțime de 0,9 mm între indentare și linia lamei, bazându-se în întregime pe benzi de indentare și hârtie de suport pentru a coordona indentările-de tăiere. Benzile de indentare sunt fabricate din plastic, au o durată de viață scurtă, iar diferența de înălțime dintre adâncitura vârfului și linia lamei este prea mare. Metoda-de tăiere cu matriță are ca rezultat o stabilitate slabă a indentării.
Autorul a selectat o adâncitură ascuțită de 23,4 ~ 23,6 mm pentru a se potrivi cu linia de tăiere de 23,8 mm, reducând diferența de înălțime dintre adâncitura vârfului și linia lamei, păstrând diferența de înălțime la 0,2 ~ 0,4 mm. Grosimea suprafețelor de culoare-tăiate cu matriță este în general de 0,2 ~ 0,3 mm, ceea ce scurtează foarte mult diferența de înălțime dintre linia de indentare și linia lamei și îmbunătățește și mai mult stabilitatea indentărilor-decupate. Datorită metodei de instalare și înălțimii benzii de indentare, este nevoie urgentă de un material de matriță de bază care să poată înlocui banda de indentare.
Reglați matrița de bază
Când utilizați benzi de indentare în matrița de bază, există o problemă în care pozițiile de dublă indentare sunt dificil de instalat, ceea ce face ca timpul de instalare să fie-consumator și să fie nevoie de muncă-. Înălțimea benzii de încrețire este în general de 0,3 ~ 1,0 mm, lățimea canelurii din mijloc este în general de 1,2 ~ 3,0 mm, iar banda de indentare în sine este în general de 5,5 mm lățime. Manipularea indentărilor duble este deosebit de supărătoare. O parte a dublei adâncituri trebuie să fie presată mai întâi, apoi banda de cutare trebuie reinstalată, iar apoi o altă bandă de cutare trebuie instalată de urgență înainte ca cealaltă bandă de indentare să fie presată în afară folosind o mașină-de tăiat cu matriță. După ajustarea înălțimii benzii de indentare, găsirea unui material de matriță de bază stabil devine cea mai mare limitare pentru-tăiere cu matriță; materialele prea moi sau prea dure nu sunt în mod clar potrivite. Autorul a ales să folosească linii de indentare de 23,4~23,6mm, cu o diferență de înălțime de 0,2~0,4mm față de liniile de lame de 23,8mm. După îndepărtarea grosimii finisajului de culoare, grosimea materialului pentru înlocuirea matriței de bază trebuie să fie aleasă între 0,1 ~ 0,3 mm. Modificarea grosimii materialului matriței de bază este relativ mică, îmbunătățind și mai mult stabilitatea-la matriței.
Prin urmare, am selectat un plasture de teflon cu o grosime de 0,18~0,30 mm. După cum se arată în Figura 1, atașați mai întâi plasturele de teflon într-o singură bucată pe matrița de jos, apoi utilizați o matriță pentru a tăia matrița de jos într-un gol. După apăsarea formei lamei și a liniilor de îndoire de pe matrița de bază, utilizați lama pentru a îndepărta orice alte zone în afară de-tăiere. Folosind această metodă-de tăiere cu matriță, benzile cutete sunt presate prin apăsare puternică. Comparația produselor finite cu diferite efecte de indentare este prezentată în Figura 2.
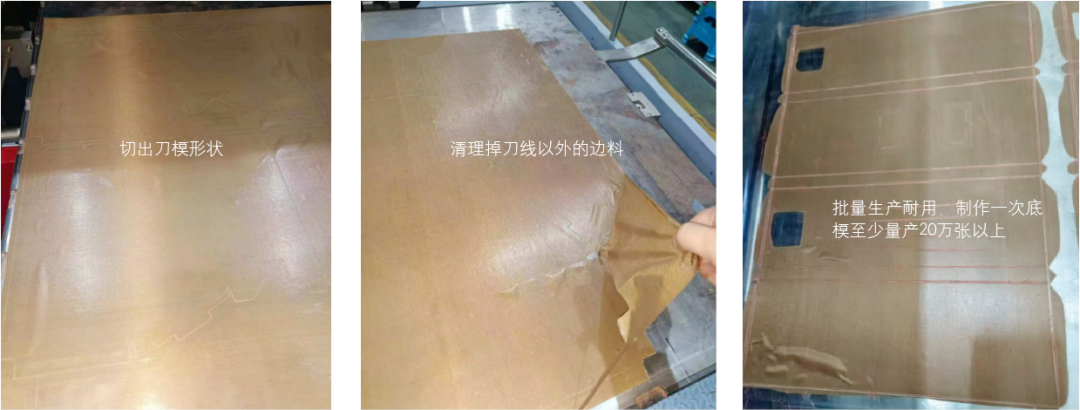
Figura 1: Metoda de instalare a plasturelui de teflon pe matrița de jos
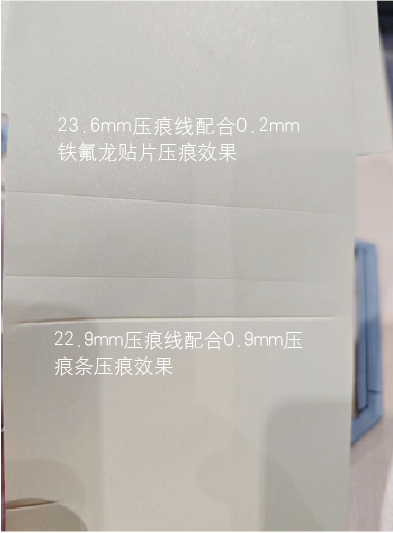
Figura 2 Comparația produselor finite cu diferite efecte de îndoire
După îmbunătățirea modului de tăiere cu matriță cu matriță{0}}, liniile cutei din spate sunt mai netede, proeminența excesivă a liniilor de îndoire este îmbunătățită, iar treptele marginii aproape dispar. Acest lucru facilitează aplicarea adezivului în procesele ulterioare, iar pliurile frontale pot fi pliate corect. După modelarea părții imprimate, problema adezivului gol este îmbunătățită semnificativ. În același timp, timpul de instalare a matriței de bază este mult economisit - ceea ce obișnuia să dureze aproximativ 4-6 ore pentru a instala benzile de cutare se poate face acum în 1 oră. Odată ce presiunea matriței de bază este uniformă, hârtia de presiune poate fi ajustată cu hârtie de suport, necesitând doar ajustări locale minore, ceea ce economisește și timp pentru adăugarea manuală a hârtiei de suport. În plus, patch-urile de teflon sunt instalate în ansamblu, ceea ce asigură o presiune mai uniformă în comparație cu benzile cutete și prelungește durata de viață-de tăiere.
Acest articol optimizează liniile de-cută a matriței și matrița de bază prin îmbunătățiri aferente. Au fost alese linii de cute cu vârfuri ascuțite de 23,4–23,6 mm pentru a le înlocui pe cele de 22,9 mm, iar petice de teflon cu o grosime de 0,18–0,30 mm au fost folosite în locul benzilor de cute groase de 0,30–1,00 mm. Acest lucru a rezolvat problema adezivului de la cută, a redus timpul necesar pentru ajustările plăcii matrițelor și a îmbunătățit stabilitatea-de tăiere a matriței.