


Cum au depășit provocarea tehnică de „pre-presare înainte de tipărire” și ce este inovator la acest proces?
Pe măsură ce industria de ambalare și imprimare continuă să solicite o eficiență de producție, costuri și o calitate mai mare a imprimării, limitările produselor care utilizează procesul tradițional „ștampila întâi și imprimați mai târziu” au devenit din ce în ce mai evidente pe măsură ce dimensiunea lor crește. Deoarece folosesc mai întâi ștanțarea la cald pentru aluminiul electrochimic holografic înainte de imprimare, ei se confruntă cu probleme precum eficiența scăzută a producției, acuratețea insuficientă a înregistrării, risipa mare de material și procese complexe. Pentru a rezolva problemele de mai sus, această lucrare propune o tehnologie de imprimare cu bobina de hârtie de poziționare holografică, care adoptă o metodă de producție continuă a hârtiei în rulou, combinând presarea filmului holografic, recunoașterea cursorului de înregistrare și controlul dinamic al tensiunii pentru a obține o imprimare de înaltă-precizie și eficientă. Această tehnologie poate fi aplicată pe scară largă în pachetele de țigări, cutii de băuturi alcoolice, ambalaje de produse cosmetice de ultimă generație și în alte domenii, cu perspective semnificative de aplicare industrială.
Rola de hârtie de poziționare holografică proces combinat de imprimare
Metoda de imprimare combinată cu rotogravură de poziționare holografică a hârtiei propusă în acest studiu include în principal trei pași: În primul rând, ruloul de hârtie este presat în hârtie de poziționare de o mașină de presare a filmului holografică, cu grafică laser laser și cursore de înregistrare presetate pe suprafața hârtiei; Apoi, ruloul de hârtie presat este rebobinat și plasat în presa de rulare; În cele din urmă, imprimarea de înregistrare a imaginilor și textului tipărit se realizează prin marcarea cu lumină de înregistrare. În comparație cu procesele tradiționale de hârtie-alimentată cu hârtie, această metodă are avantaje semnificative prin utilizarea ruloului de hârtie ca mediu de imprimare și adaptându-se la mașinile de tipărit cu role de hârtie, îmbunătățind considerabil viteza de procesare a produselor din hârtie; Prin înlocuirea metodelor inițiale de înregistrare pre-gabaritului și ecartamentului lateral cu înregistrarea cursorului, precizia și calitatea produsului sunt îmbunătățite semnificativ.
Hârtia de poziționare a rolei este un pas cheie în imprimarea combinată, iar procesul său include câțiva pași detaliați: în primul rând, tehnologia de gravare cu laser este utilizată pentru a produce materiale de poziționare anti-metalice contrafăcute, care servesc ca șabloane standard pentru pregătirea filmului. Apoi, folosind filmul fotonic PET ca material de bază, se folosește un strat de acoperire pentru acoperirea grundului. Apoi, o peliculă de transfer cu laser de poziționare holografică este presată pe o presă de film holografică, care este imprimată cu grafica laser laser și cursorul de înregistrare necesare pentru materialul imprimat. Apoi, substratul filmului fotonic PET cu film de transfer cu laser de poziționare holografică imprimat este plasat într-o mașină de placare cu aluminiu cu vid înalt-pentru aluminiu de suprafață în vid. În cele din urmă, pe mașina de laminare, substratul filmului fotonic PET placat în vid-este decapat și amestecat, acoperit cu un strat protector sau de dezvoltare-de culoare și umidificat pentru a produce hârtie laser de poziționare. Această serie de procese asigură producția de-înaltă precizie a graficelor, textului și cursoarelor de înregistrare.
Rola de hârtie de poziționare holografică combinată pentru imprimare
Analiza dificultăților tehnice
În aplicațiile practice, tehnologia de imprimare a hârtiei cu poziționare holografică se confruntă în principal cu provocări tehnice în fabricarea filmelor, laminarea și înregistrarea tipăririi.
01/ Provocări în controlul-procesului de realizare a filmului
(1) Expansiunea și deformarea substratului: Rata de expansiune a filmelor luminoase BOPP/PET variază între loturi, iar în timpul acoperirii și turnării, temperatura și tensiunea se deformează în continuare, ducând la dimensiuni instabile ale modelului holografic.
(2) Deformarea termică a turnării: turnarea la temperatură înaltă-(120~180 grade) poate provoca cu ușurință întinderea filmului, provocând modificări ale distanței modelelor holografice, ceea ce afectează înregistrarea în procesele ulterioare.
(3) Acumularea erorilor de placare cu aluminiu: Fluctuațiile tensiunii înfășurării în timpul procesului de placare cu aluminiu conduc la abateri de poziționare crescute ale modelului olografic.
02/ Provocările de control în procesul de laminare a filmului de rulouri de hârtie de poziționare holografică
(1) Problemă de potrivire a tensiunii: tensiunea dintre film și hârtie este nepotrivită, ceea ce poate provoca cu ușurință încrețiri sau deformare întinsă a materialului compozit.
(2) Efectul de umiditate al hârtiei: Schimbările de temperatură și umiditate fac ca hârtia să se întindă, să se contracte și să se deformeze, determinând schimbarea poziției modelului holografic.
(3) Defecte ale modelului de lipire: Laminarea neuniformă poate cauza luminozitate redusă sau defecte de suprafață în modelele holografice, crescând rata defectelor.
03/ Controlul provocărilor în procesul de imprimare a hârtiei cu rolă de poziționare holografică
(1) Deformarea termică a hârtiei: în timpul procesului de uscare a tipăririi, hârtia se dilată și se contractă din cauza căldurii, ceea ce face înregistrarea mai dificilă.
(2) Potrivirea textului holografic și tipărit: este necesar să se asigure că graficele și textul gravurului coincid pe deplin cu modelul holografic prefabricat, cu erori controlate în ± 0,1 mm.
Rola de hârtie de poziționare holografică imprimare combinată
Soluții de aplicare
Pentru a aborda provocările tehnice multiple în fazele de producție, laminare și tipărire a filmului, acest studiu propune următoarele soluții inovatoare prin-cercetari aprofundate și optimizare inovatoare a proceselor cheie.
01/ Design optimizat al cursorului de înregistrare
Pentru a îmbunătăți acuratețea înregistrării, cursorul de poziționare holografică a ruloului de hârtie a fost optimizat pe baza cerințelor de înregistrare ale imprimantelor gravuroase și a principiului recunoașterii fotoelectrice. Cursoarele tradiționale de înregistrare în formă solidă-sunt produse prin ștanțare la cald, iar suprafața lor este mai puțin lizibilă de ochiul electric decât cele produse prin imprimarea cu cerneală. Pentru a rezolva această problemă, această metodă utilizează un cursor de înregistrare scobit-pe o parte a benzii de hârtie, așa cum se arată în Figura 1. În timpul testării, înregistrarea între grupurile de culori de gravură a fost precisă și stabilă, cu o abatere mai mică sau egală cu ± 0,1 mm în precizia de înregistrare. Prin urmare, acest design permite ochiului imprimantei gravuroase să efectueze lucrări de înregistrare împotriva cursorului scobit, îmbunătățind semnificativ stabilitatea și acuratețea înregistrării.
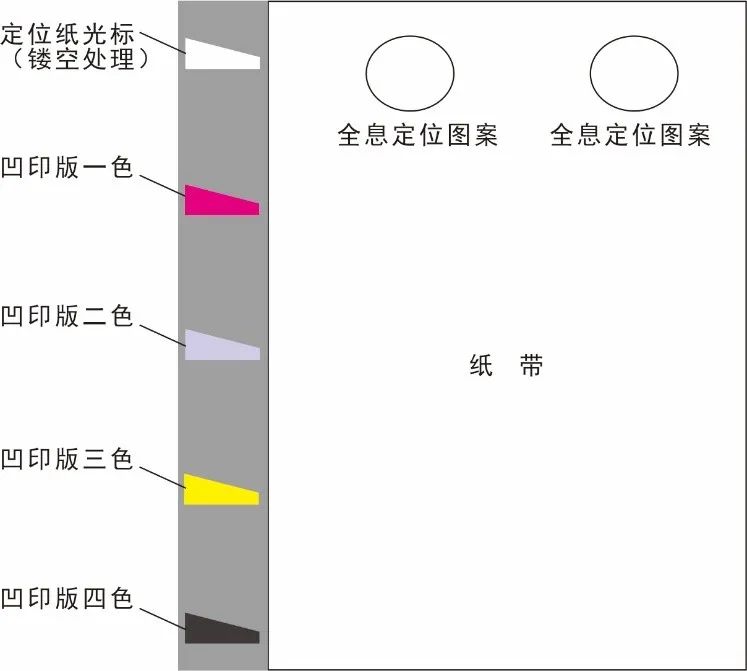
Figura 1 prezintă un cursor de aliniere cu o structură goală plasată pe o parte a benzii de hârtie.
02/ Îmbunătățiri și optimizare a mașinii de imprimat cu bobine de hârtie
(1) Un dispozitiv de întindere (pre-aliniere) cu lungime-fixă este adăugat la unitatea de desfășurare a mașinii de imprimat, așa cum se arată în Figura 2. Pentru a îndeplini cerințele procesului de laminare înainte de imprimare, acest studiu a adus mai multe îmbunătățiri și optimizări la mașina de imprimat cu hârtie în bobina. Mai întâi, la unitatea de derulare a mașinii de imprimat a fost adăugat un dispozitiv de întindere (pre-aliniere) cu lungime-fixă pentru a regla expansiunea și contracția bobinei de hârtie cauzate de laminare. Acest dispozitiv include role de tracțiune acționate de servomotoare independente, ochi fotoelectrici, role de compensare și role de ghidare a hârtiei, permițând ajustarea-în timp real a tensiunii hârtiei pe baza informațiilor cursorului de aliniere pentru a asigura acuratețea imprimării.
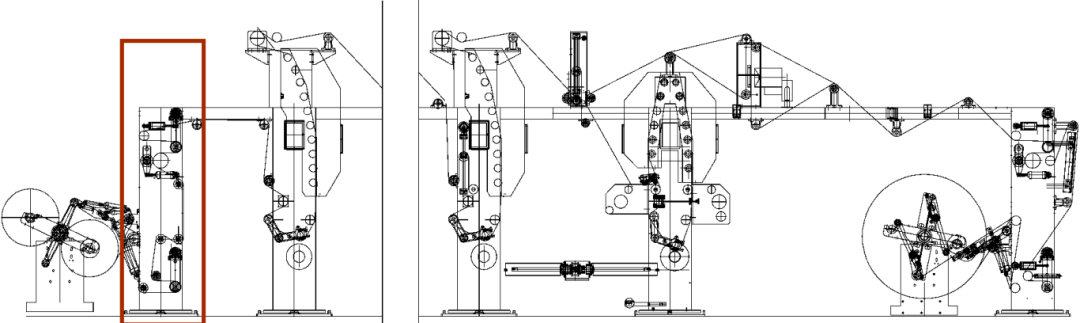 Figura 2: Adăugarea unui dispozitiv de -întindere cu lungime fixă (pre-înregistrare) la unitatea de rebobinare a presei de imprimare
(2) Parametrii cheie au fost determinați prin experimente: circumferința benzii de hârtie pe cilindrul plăcii ar trebui să fie valoarea teoretică înmulțită cu factorul de deformare (0,9399–0,9699); circumferința primului-cilindr al plăcii de culoare de pe presa de gravură pe bandă ar trebui să fie valoarea teoretică înmulțită cu (1 + factor de deformare), cu factorul de deformare de preferință 1,0‰–1,5‰; Circumferința cilindrului de tăiere a matriței-ar trebui să fie valoarea teoretică înmulțită cu factorul de deformare, de preferință 1‰–4‰.
Banda de hârtie cu placă poziționată cu laser-este instalată pe unitatea de rebobinare a presei de gravat. Presa trage banda web în prima unitate de imprimare, unde ochi foto-duali de la ieșirea primei unități de imprimare colectează simultan informații de la mărcile de înregistrare holografice și de la mărcile de înregistrare de tipărire. Calculatorul compară datele colectate, analizează poziția imaginilor imprimate, iar dacă există o abatere, reglează viteza de rotație a motorului primei unități de imprimare pentru a corecta eroarea. Odată ce poziţia atinge valoarea prestabilită, începe imprimarea imaginii. Aceste optimizări rezolvă în mod eficient problema erorilor excesive de distanță între imaginile holografice și imaginile tipărite în timpul tipăririi.
Prin optimizarea sistematică a proceselor și inovarea tehnologică, acest studiu a depășit cu succes provocările de bază ale înregistrării holografice pe presele de gravură pe bandă, reducând semnificativ costurile materialelor și ale forței de muncă asociate proceselor cu plat și offset, oferind industriei tipăririi ambalajelor o soluție eficientă, precisă și fiabilă. Pe măsură ce procesul continuă să se îmbunătățească și echipamentele sunt actualizate, se așteaptă ca această tehnologie să realizeze aplicații la scară largă-în mai multe zone de ambalare-de vârf, conducând industria către practici mai inteligente și mai ecologice.