


Adaptabilitate slabă la mașină a pachetelor de țigări subțiri? Alegerea procesului-de tăiere este foarte importantă
În ultimii ani, țigările subțiri au devenit o forță motrice pentru extinderea la scară și modernizarea structurală a multor mărci de țigări. Din ce în ce mai multe mărci de țigări se concentrează pe cererea consumatorilor, promovând iterația și upgrade-urile produselor și conducând împreună dezvoltarea accelerată a categoriei de țigări subțiri. Pe măsură ce cota de piață a țigărilor slim hard pack continuă să crească, viteza mașinilor de ambalat țigări subțire crește constant, atingând viteze de 600 până la 700 de pachete pe minut. Tăierea și formarea slabă a pachetelor de țigări vor limita foarte mult adaptabilitatea acestora la mașini. Conform testelor efectuate de mașini pe mașinile de ambalat țigări, tăierea rotundă-la-rotunda-produce țigări subțiri, cu o adaptabilitate mai bună a mașinii, comparativ cu tăierea cu matriță-la-plată-.
Selectarea procesului de tăiere-matrice
În procesul de tăiere cu matriță, pachetele de țigări subțiri sunt mai dificil de produs în comparație cu pachetele de țigări standard. Comparând dimensiunile cutiilor de pachet, așa cum se arată în Figura 1, pachetul subțire măsoară 260,3 mm × 77,0 mm, în timp ce pachetul standard măsoară 245,0 mm × 98,0 mm. Pachetul subțire este mai lung în lungime, iar lățimea benzii de hârtie ajunge practic la peste 770 mm. Impunerea orizontală va fi cu 50–60 mm mai lată decât pachetul standard, iar aspectul orizontal crescut va afecta precizia dimensiunilor-de tăiere. În ceea ce privește impunerea verticală, pachetul subțire este mai îngust, iar dacă se impun prea multe unități pe verticală, va îngreuna înregistrarea la urechile de tăiere și la capetele plăcii.
După cum se vede în Figura 1, distanța minimă între liniile de îndoire pentru pachetul subțire este de 8,0 mm, care este cu 4,0 mm mai mică decât cea a pachetului standard. Datorită factorului „concurență de forță”, cu cât distanța dintre liniile cutei este mai mică, cu atât este mai dificil să controlați uniformitatea adâncimii cutei. Distanța dintre linia de îndoire și marginea-tăiată pentru pachetul subțire este de 11,0 mm, în timp ce este de 21,5 mm pentru pachetul standard. Cu cât această distanță este mai apropiată, cu atât este mai mare forța necesară pentru deschiderea pachetului în timpul formării. Dacă adâncimea pliului este insuficientă sau performanța adezivului este slabă, va cauza opriri frecvente ale mașinii de ambalat țigări. În prezent, toate pachetele subțiri domestice folosesc metoda de tăiere cu matriță plat-pe-plată-. Pentru a controla mai bine efectul-deformarii cu matriță și pentru a asigura o adecvare stabilă pentru alimentarea mașinii, compania noastră efectuează verificarea de testare folosind metoda-de tăiere cu matriță rotativă.
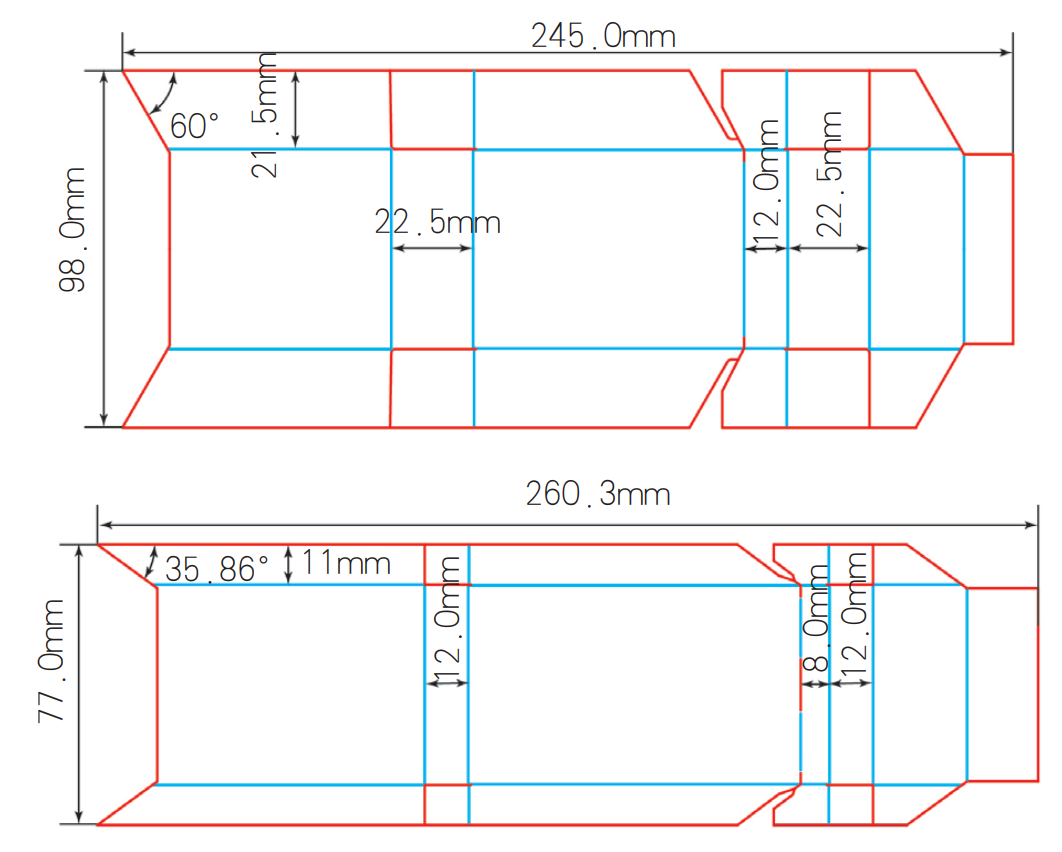 Fig.1 Diagrama schematică a dimensiunii pachetelor de țigări standard (de sus) și fine (de jos).
La începutul procesului de planificare și analiză, am comparat-o cu metoda de debitare-plată și plată și am constatat că metoda de tăiere cu matriță-circulară are următoarele cinci avantaje.
01/ Eficiență ridicată a producției
În funcție de viteza mașinii de tăiere cu matriță de 210.000 de coli/oră, eficiența producției de tăiere cu matriță circulară este de două ori mai mare decât cea a tăierii cu matriță plană (viteza de 105.000 de coli/oră).
02/ Folosind aceeași lungime de hârtie are un randament mai mare de produs
Tăierea circulară cu matriță-adoptă metoda de alimentare cu rolă, care nu trebuie să părăsească piesa bucală și poziția vârfului în timpul tipăririi și poate realiza, de asemenea, imbricarea-încrucișată continuă, ceea ce poate economisi aproximativ 6% din hârtie. În funcție de lățimea pachetului de țigări de 77 mm, vor fi produse încă 1,48 milioane de produse mici pentru fiecare 10.000 de cutii.
03/ Presiune mai uniformă și calitate mai bună-de tăiere a matriței în timpul indentării și a tăierii cu matriță-
Deoarece metoda de tăiere și presare cu matriță circulară este contactul cu linia, rola-de tăiere cu matriță este echipată cu un centru de prelucrare cu patru axe de-precizie înaltă{-, care poate asigura că precizia dimensională a produsului este controlată cu 0,2 mm, iar forma plană este convertită cu precizie într-un model de prelucrare tridimensional. Deoarece această metodă adoptă metoda de presare în linie cu o presiune mai mică, uniformitatea presiunii a indentării și a tăierii-este mult mai mare decât cea a presării plane și a comprimării-de tăiere cu matriță plată, iar turnarea produselor din pachetul de țigări este mai stabilă.
04/ Precizie mare-de tăiere
Mașina-de tăiere cu matriță circulară este echipată cu un dispozitiv de înregistrare-de înaltă precizie și un dispozitiv de-reglare a fazei de tăiere a matriței, care poate realiza o tăiere cu matriță-de înaltă precizie-. Sistemul de control al tensiunii poate îmbunătăți acuratețea de poziționare a tipăririi,-decupării și indentării. Deoarece eroarea dintre întreaga matriță de tăiere, circumferința plăcii de indentare și circumferința plăcii de proces de imprimare poate fi distribuită uniform la fiecare cutie de țigări în direcția circumferențială, problema diferențelor mari în manșonul de tăiere a matriței de coadă-manșonul de tăiere a matriței plate-plăcii de mușcătură tăiate poate fi evitată, iar dimensiunea unei singure cutii este mai precisă.
05/ Rezistență mare la imprimare a plăcilor-decupate
Placa de tăiere cu matriță circulară-are o durată de viață lungă, rola-de tăiere cu matriță poate fi șlefuită de 3 ori și, de asemenea, poate rula 500~10 milioane de rotații după fiecare reșlefuire, iar durata de viață este mult mai mare decât cea a metodei de tăiere cu matriță plat-.
Risc-de selecție a procesului de tăiere
Pachetul de țigări tip cutie de ramuri subțiri, instrument de tăiere cu matriță rotundă cu presare rotundă-este fabricat în principiu din pulbere de oțel importată, care este stins în vid după prelucrarea brută, iar duritatea poate ajunge la mai mult de HRC60. Pentru a ne asigura că procesul de ambalare a casetei de tăiere cu matriță circulară-întâlnește producția de masă și poate menține adaptabilitatea eficientă și stabilă-mașinii, trebuie să luăm în considerare următoarele patru puncte de risc atunci când planificăm procesul.
01/ Riscul de „coadă rândunică” colțuri ascuțite „spărgerea cuțitului”
După cum se arată în Figura 1, unghiul vârfului pachetului de țigări cu cutie fină este de 35,86 grade, ceea ce este mult mai mic decât 60 de grade a pachetului de țigări cu cutie standard. Cu cât unghiul este mai mic, cu atât este mai probabil să provoace riscul de „ciobire” atunci când colțurile ascuțite sunt strânse de hârtie în timpul tăierii-și presării.
02/ Risc de selectare a lățimii și adâncimii liniei de indentare
În funcție de diferitele tipuri de hârtie (hârtie de transfer, hârtie laminată, carton alb), diferite grosimi și diferența dintre adâncimea și lățimea de indentare necesare la diferite poziții ale tipului de cutie, este necesar să alegeți marginea de indentare adecvată și lățimea, unghiul și înălțimea canelurii de indentare. Odată ce alegerea este nerezonabilă, este ușor să ducem la problema „gura oblică”, „cerul și pământul” sau „pământul care acoperă cerul” după turnare.
03/ Risc de selectare a lățimii muchiei de tăiere-și unghiul muchiei
Uneltele cu lățimi diferite ale lamei și unghiuri ale muchiei sunt selectate în funcție de hârtie și de cerneală pentru a menține o rezistență suficientă la imprimare și a-finisarea marginilor tăiate. Intervalul de unghi al muchiei de tăiere a matriței este de 35 de grade ~ 55 de grade, iar intervalul de lățime a muchiei este de 0,02 ~ 0,05 mm. Tipurile de hârtie pot fi împărțite aproximativ în card alb, card de transfer și card laminat. Tipurile de cerneluri pot fi împărțite aproximativ în cerneluri obișnuite, cerneluri albe și cerneluri UV. Diferitele hârtie și cerneluri au opțiuni diferite pentru lățimea muchiei de tăiere și unghiul muchiei.
04/ Riscul de a alege numărul de pachete de țigări-decupate circumferențiale
Selectarea numărului de-cutii de țigări tăiate circumferențiale, trebuie selectată în primul rând în funcție de dificultatea de a controla poziția cardului de imprimare și încercați să utilizați același număr de cutii de țigări ca și circumferința de imprimare pentru a tăia-; Cu cât numărul de cutii de țigări circumferențiale este mai mic, cu atât greutatea proprie a rolei este mai ușoară și cu atât lungimea orizontală a panoului pachetului de țigări cu cutie fină este mai mare decât pachetul de țigări de tip cutie standard, ceea ce este mai probabil să ducă la tăiere-și presiunea de indentare insuficientă în cutia din mijloc. Deși cele una și patru axe prezentate în Figura 2 sunt adăugate pentru a compensa lipsa de presiune, cu cât diametrul-rolei de tăiere a matriței este mai mare și greutatea suficientă, stabilitatea presiunii intermediare a pachetului de țigări tip cutie de ramificație fină este mai favorabilă.
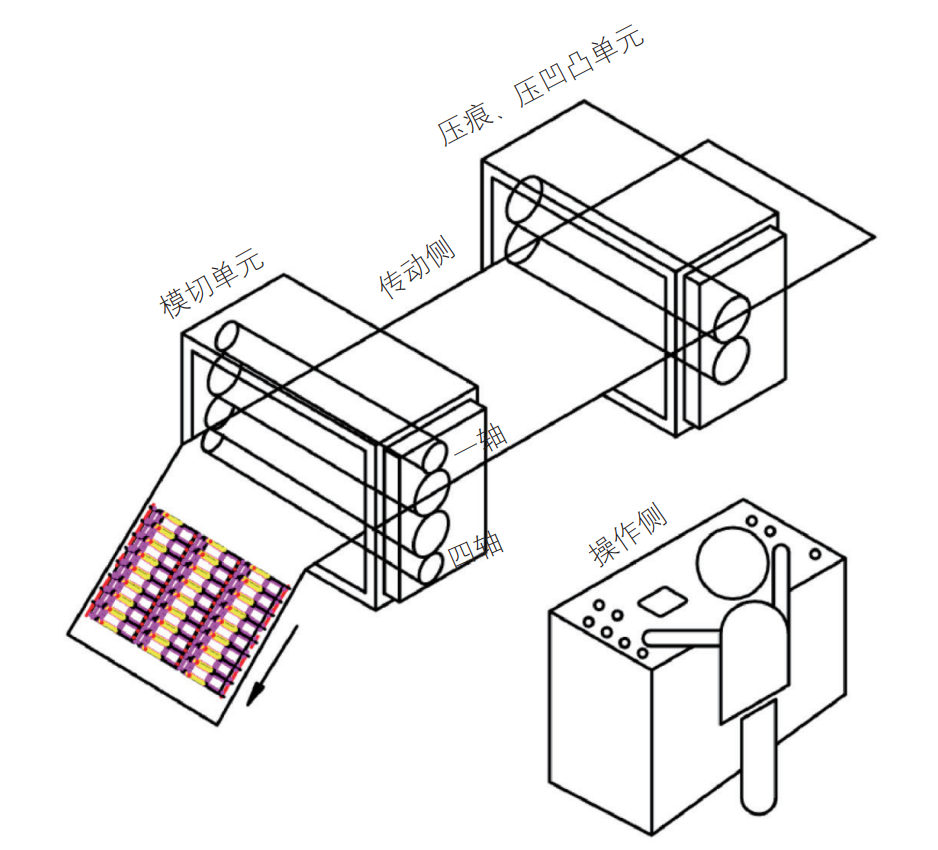
Figura 2 Diagrama schematică a stației de lucru de tăiere-rotunde cu presiune-
Pe lângă menținerea unei adaptări mai bune și mai stabile a mașinii pentru cutiile de țigări subțiri-pachet de țigări, tăierea rotundă-rotunda-de presiune poate extinde și conexiunile în aval la echipamente de inspecție, echipamente de colectare automată, echipamente de strunjire automată, echipamente de îmbinare automată și echipamente de paletizare automată și poate fi integrată cu vehicule de producție automate ghidate AGV. Aplicarea tăierii rotunde-rotunde cu presiune-pe cutii de țigări subțiri-și-a dovedit eficiența și stabilitatea ridicate. În viitor, vom efectua, de asemenea, cercetări de aplicație mai ample.