


28 de imagini dinamice! Așa se fac cutii!
În viața de zi cu zi, există diferite tipuri de băuturi care pot satisface papilele gustative ale diferitelor grupuri de oameni. Printre aceste băuturi, berea și băuturile carbogazoase au fost întotdeauna cu mult înainte în vânzări. Nu este dificil de observat că aceste două tipuri de băuturi sunt adesea ambalate și vândute în conserve pe piață. De asemenea, se datorează popularității acestor două tipuri de băuturi care s -au răspândit în întreaga lume. Și acest lucru poate fi văzut peste tot în viața noastră de zi cu zi, dar corpul său mic ascunde o mare înțelepciune.
fundal
În 1940, au început să fie vândute conservele de bere din oțel inoxidabil în Europa și America, iar apariția conservelor de aluminiu în aceeași perioadă a marcat și un salt în tehnologia de conserve. În 1963, CAN -ul a fost inventat în Statele Unite, moștenind caracteristicile de proiectare ale formelor tradiționale de cutie și care prezintă o filă de tragere ușoară în partea de sus. În 1980, piețele europene și americane au adoptat în cea mai mare parte acest aluminiu poate ca formă de ambalare pentru bere și băuturi carbogazoase. Tehnologia de fabricație a conservelor a fost actualizată treptat și îmbunătățită în timp, dar această invenție a fost utilizată până acum, iar practicarea acesteia este evidentă.
Aluminiul comun poate în zilele noastre este format dintr-un corp de cut și un capac, cunoscut și sub numele de „două piese”. Printre ele, partea de jos și laturile rezervorului sunt conectate între ele pentru a forma aceeași parte, în timp ce capacul și corpul rezervorului sunt rulate împreună fără cusături sau sudură.
Proces de producție
01/Pregătirea plăcii de aluminiu
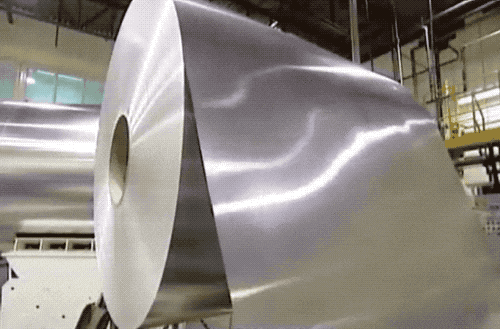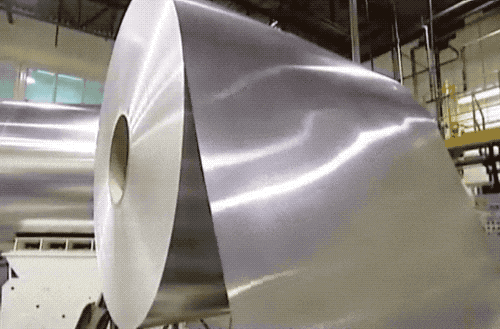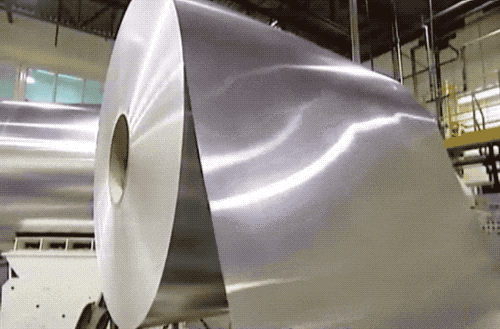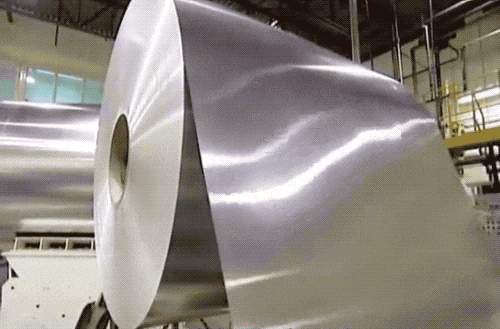
Selectați bobina din aliaj de aluminiu cu o grosime de aproximativ 0,27-0,33 mm și o lățime de 1,6-2,2 m, deschideți placa de aluminiu laminată printr-o mașină de relaxare și aplicați un lubrifiant subțire printr-o mașină de ungere pentru procesarea ulterioară.
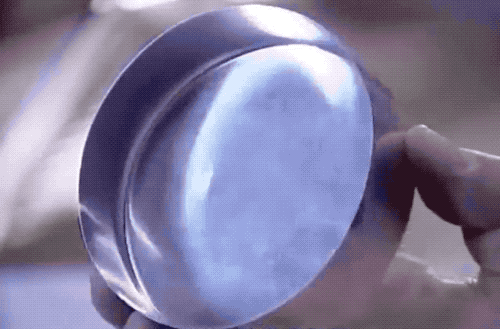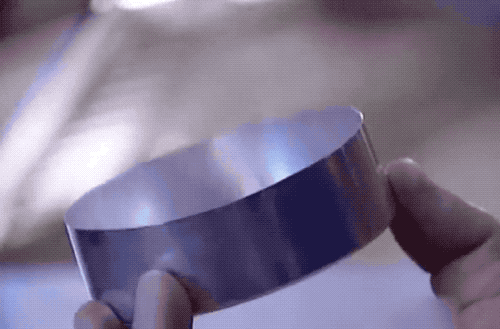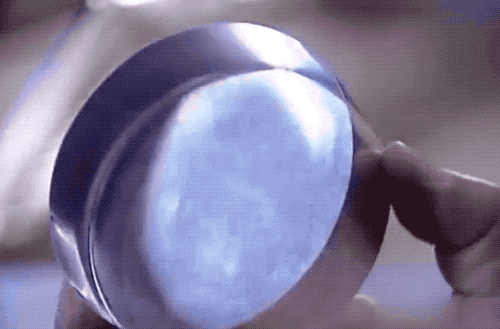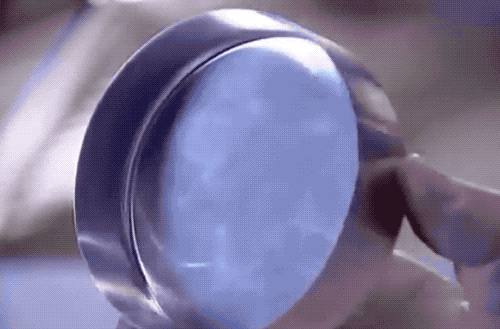
02/rotund cup pumning die
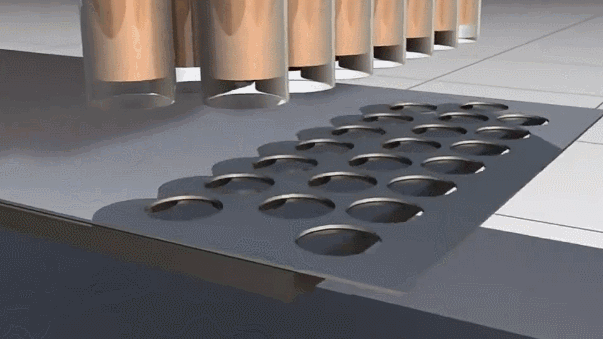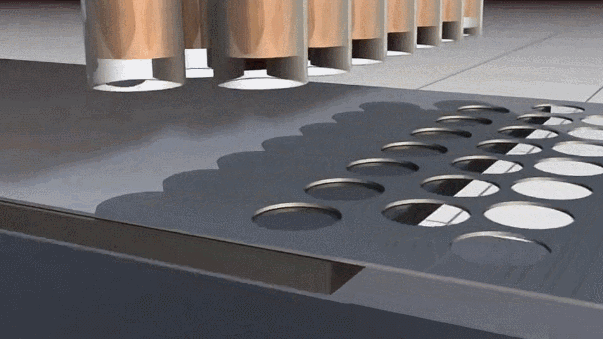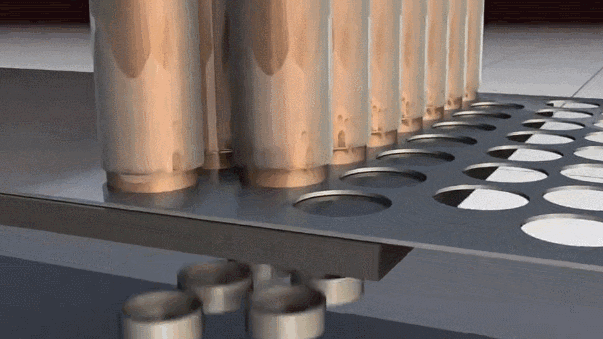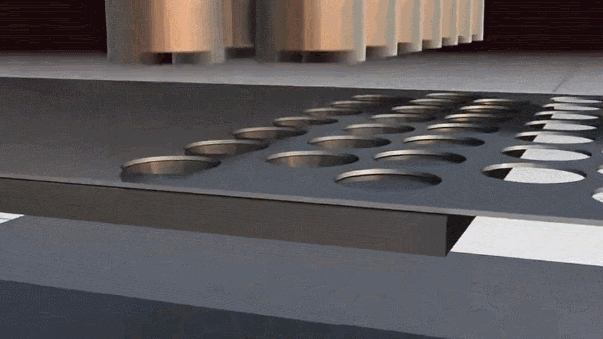
Benzile subțiri de aluminiu sunt perforate în căni rotunde de o mașină de perforare a cupei, care este similară cu o presă de pumn. Mărimea superioară funcționează împreună cu matrița inferioară sub presiunea mașinii pentru a apăsa prin foaia de aluminiu în timp ce pumni.
03/Formarea rezervorului
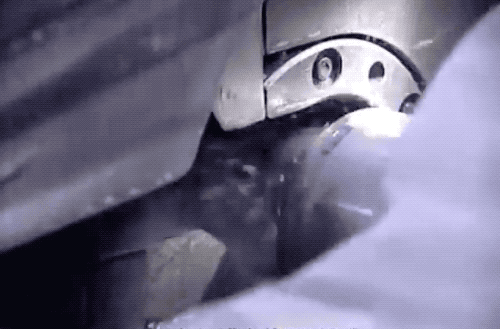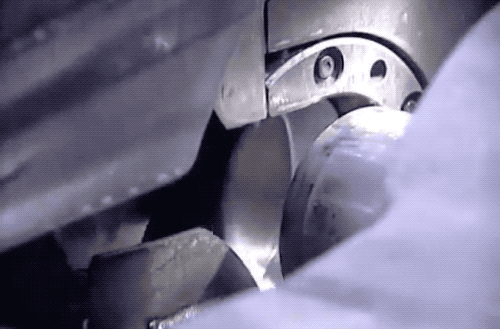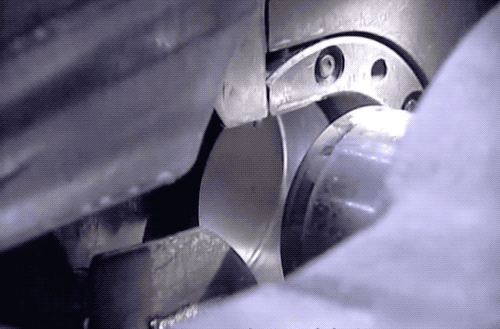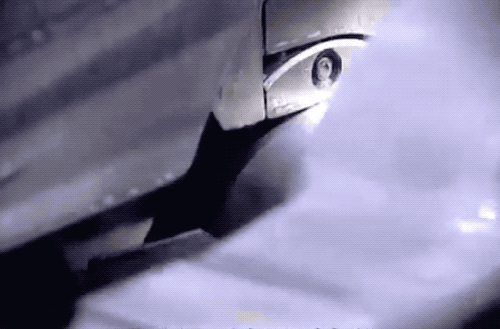
► Desen profund
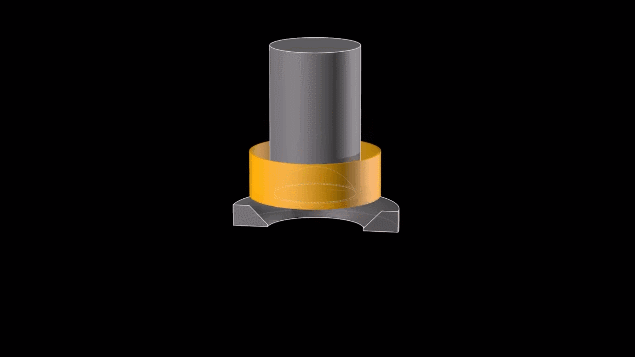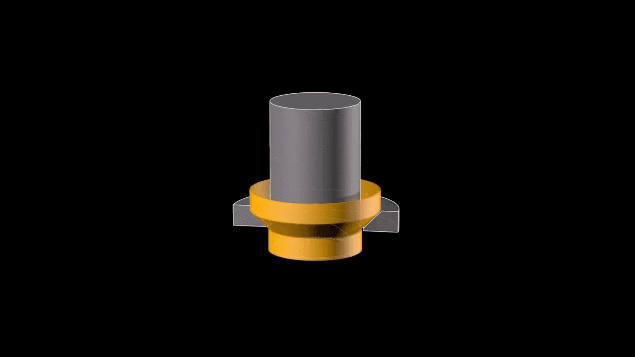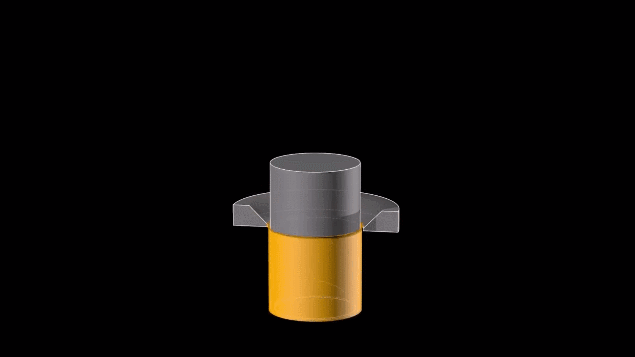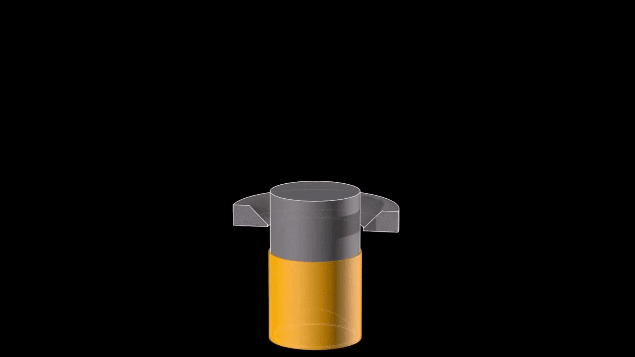
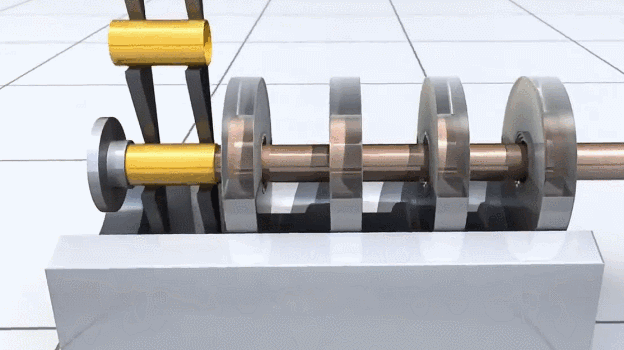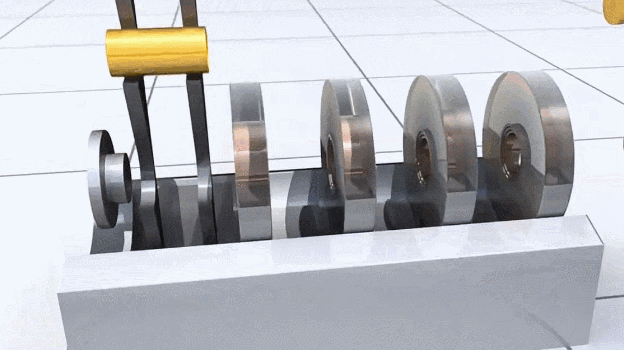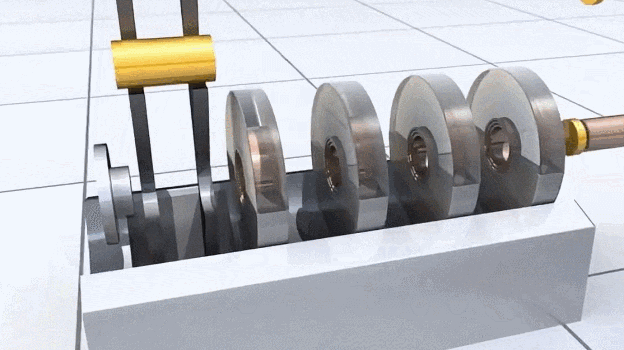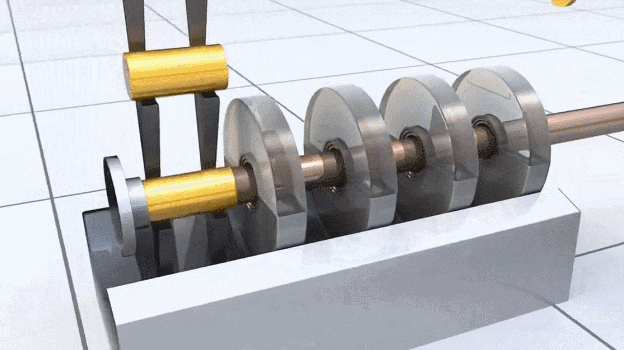
Cupa rotundă ștampilată este trasă în forma unei mașini obișnuite de aluminiu ridicat de o mașină de întindere.
29/1000
Cunoștințe de referință 29/1000 Cunoștințe de referință 29/1000 Traducere Mașină Traducere: Aluminiul zvelt poate în câmpul general să fie tras adânc, ceea ce face ca pereții laterali ai aluminiului să devină mai subțire, în cele din urmă formând un corp înalt și subțire. Mașină de traducere · Câmpul general Aluminiul alungit poate continua să fie desenat profund, subțierea pereților laterali ai aluminiului și formând în cele din urmă un corp înalt și subțire.
划译
机翻 · 通用领域
Aluminiul alungit poate continua să fie desenat profund, subțierea pereților laterali ai aluminiului și formând în cele din urmă un corp înalt și subțire.
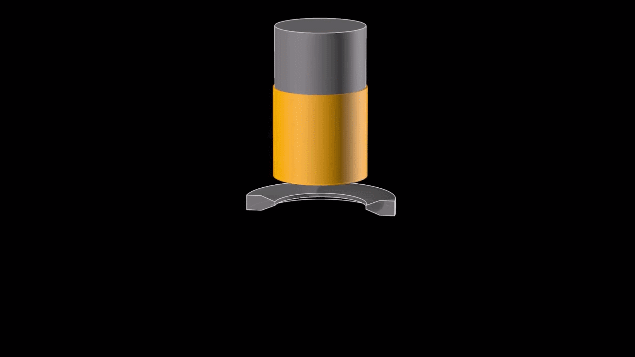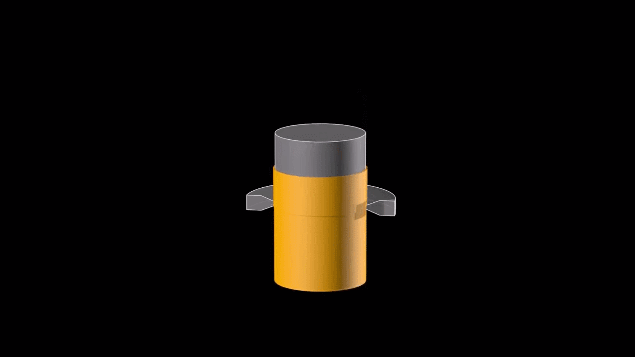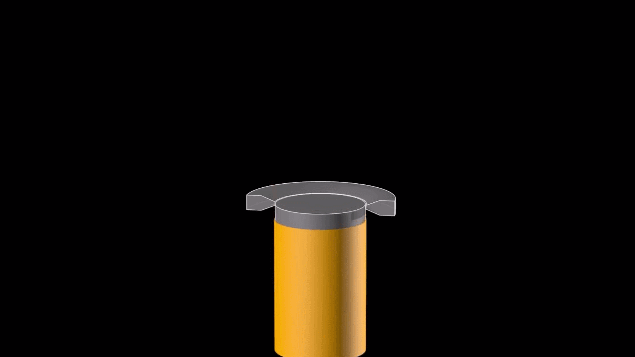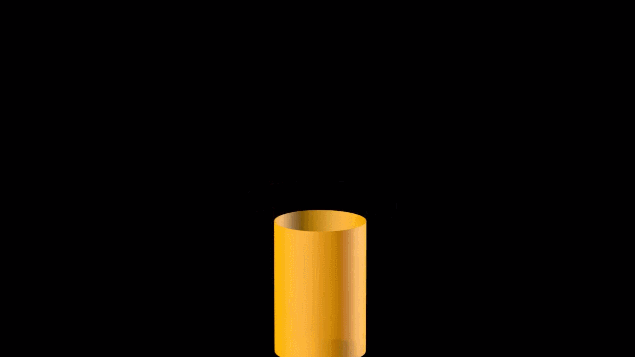
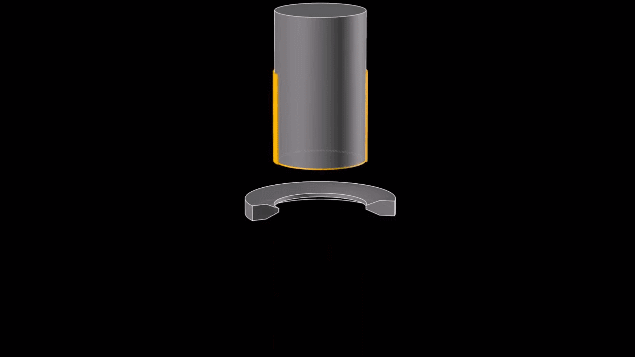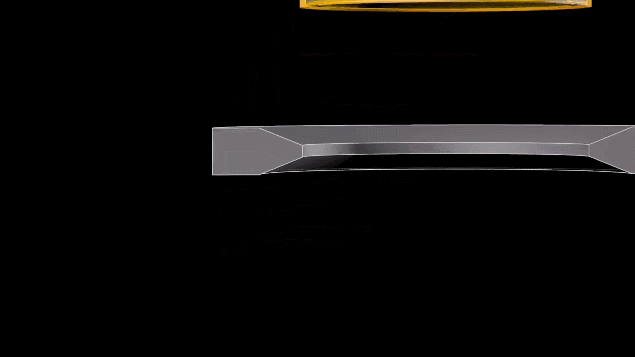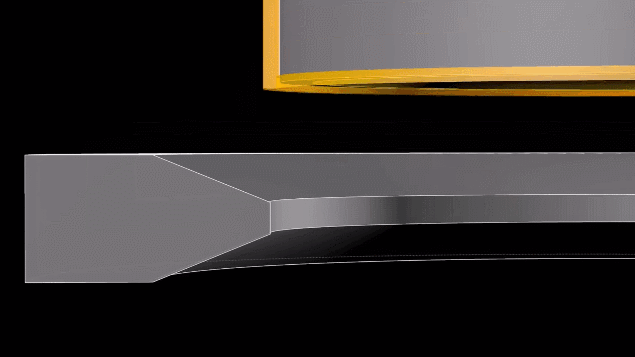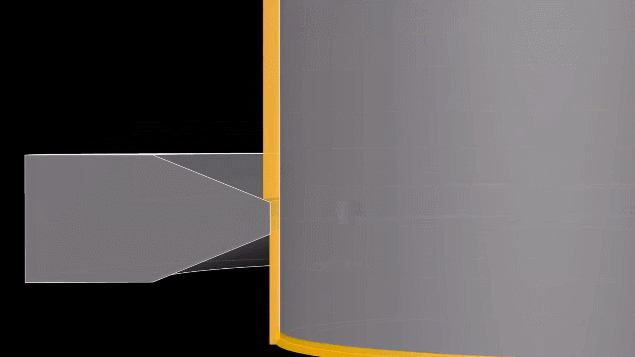
În industrie, operațiunea de desen profund este de obicei finalizată într -o singură, trece prin mai multe matrițe cu dimensiuni în scădere treptată.
► Stamping concave și tăiere a marginilor superioare
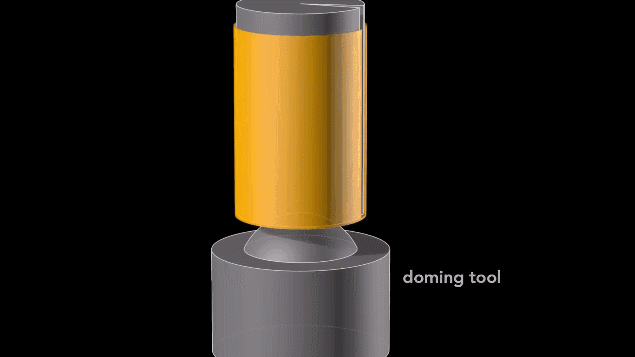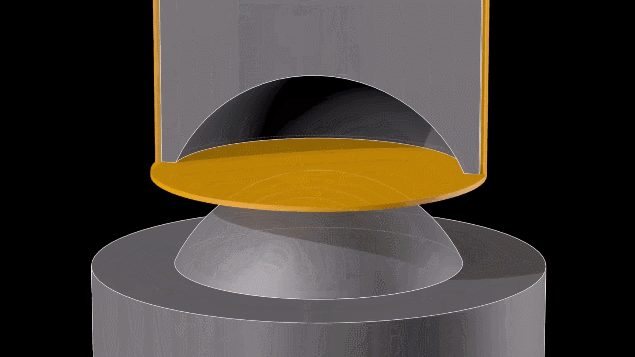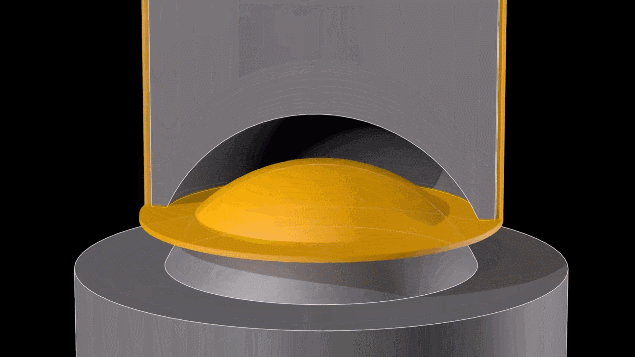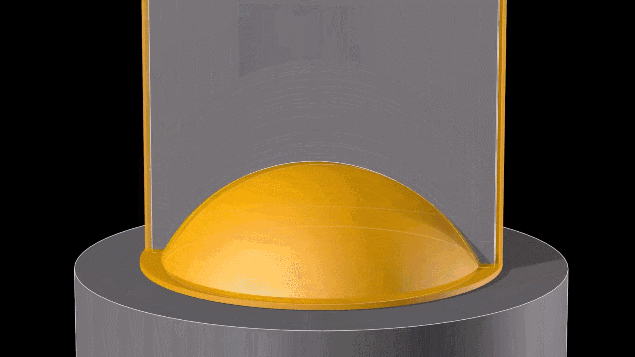
Partea de jos a conservelor de sodă achiziționate în mod obișnuit are de obicei un design concave, în principal pentru a dispersa presiunea pe gaz a băuturilor carbogazoase în lateral, ceea ce face ca corpul Can să fie mai puțin probabil să se extindă sau să izbucnească.
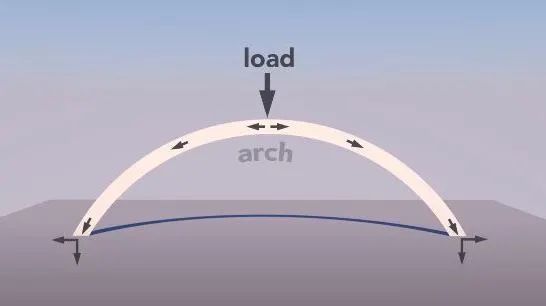
Prelucrarea concave este finalizată în principal prin ștampilarea cu un instrument pentru cupole.
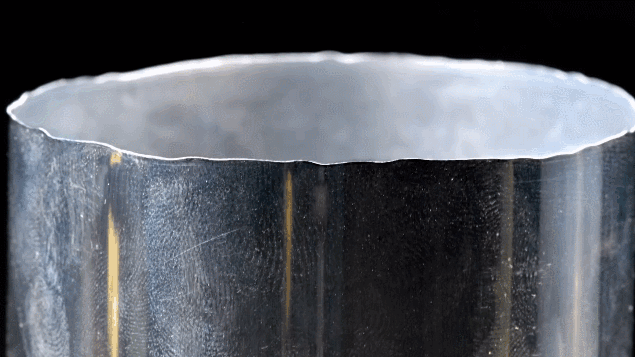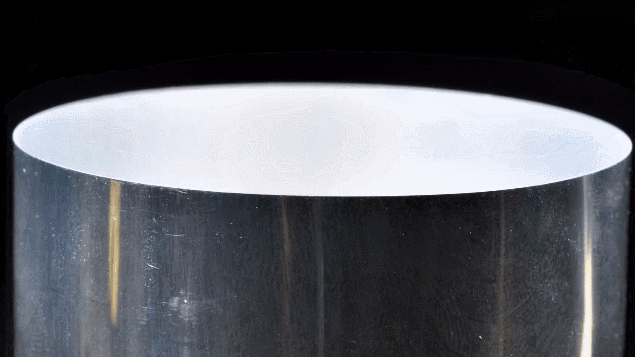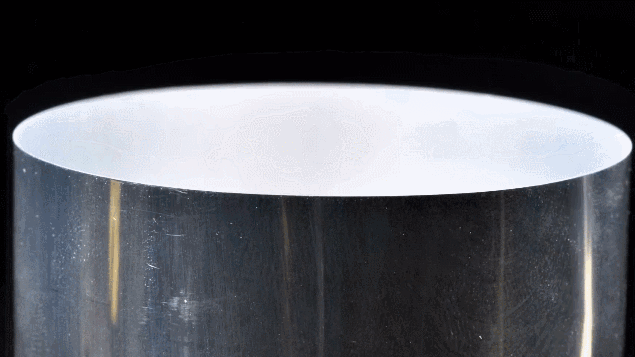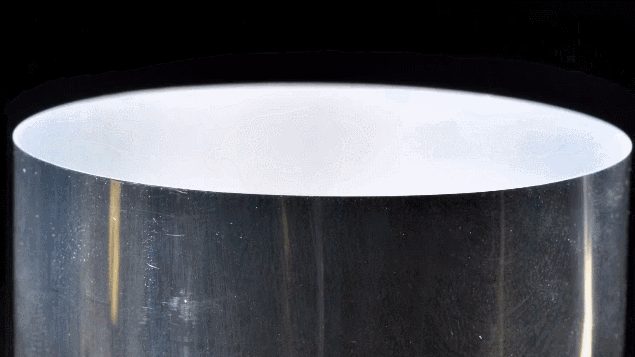
După aceea, este necesar să tăiați marginea superioară inegală după desen adânc.
04/curățare și clătire
Curățați și clătiți aluminiul poate în jos. Atunci când curățați și clătiți, este necesar să curățați atât petele de ulei, cât și reziduurile de pe suprafața foii de aluminiu în timpul ștampilării pentru a se asigura că igiena și standardele de siguranță ale aluminiului pot fi îndeplinite. Principalele etape de curățare și clătire includ curățarea filmului de oxid pe suprafața aluminiului cu acid hidrofluoric la 60 de grade și clătire cu apă deionizată neutră la 60 de grade.
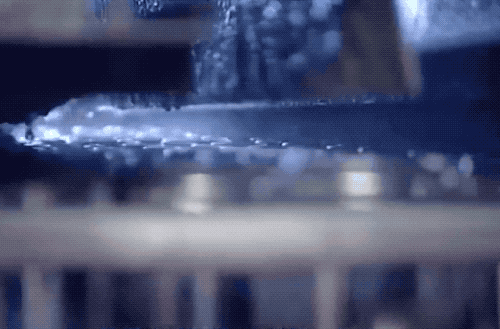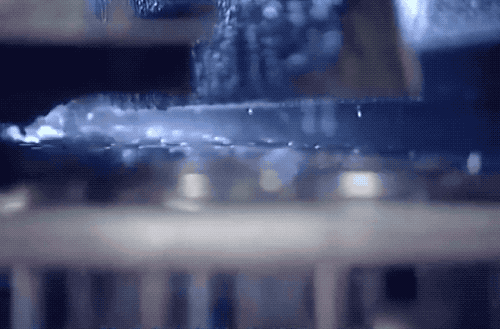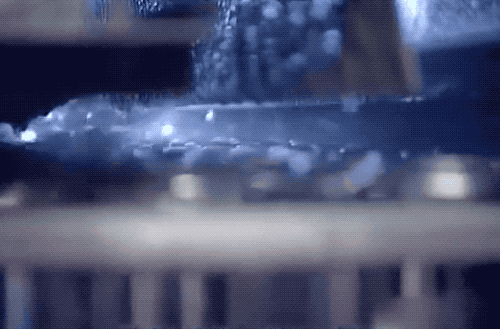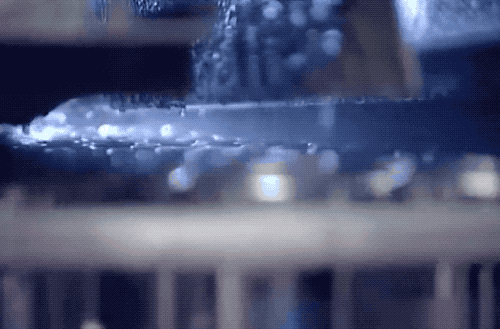
După curățare, trimiteți -l la uscător pentru a usca umiditatea suprafeței.
05/imprimarea rezervorului
În primul rând, aplicați un strat de lac limpede pentru a preveni oxidarea rapidă a aluminiului în aer. Apoi, imprimarea se efectuează pe suprafața aluminiului, de obicei folosind imprimarea curbă (cunoscută și sub denumirea de imprimare de compensare uscată). După imprimare, aplicați un alt strat de lac clar pentru a proteja suprafața de imprimare.
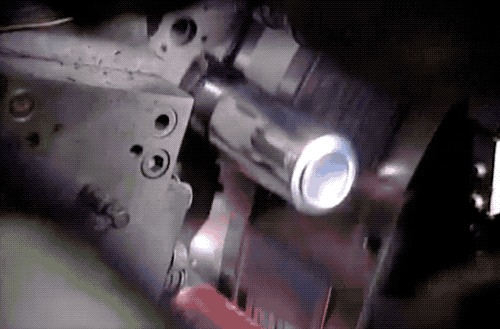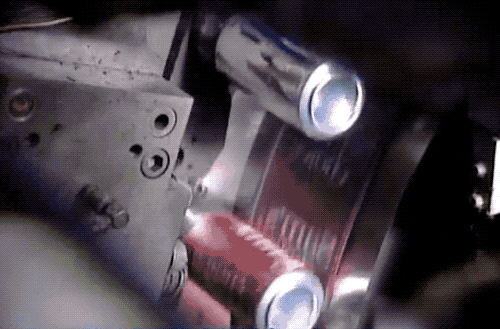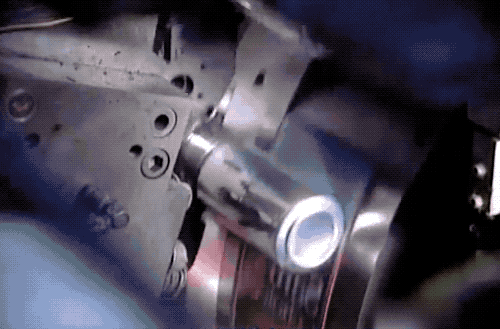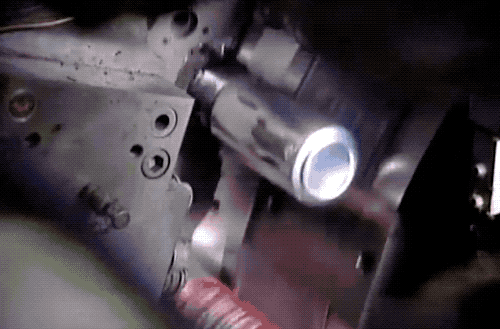
În continuare, aluminiul poate trece rapid printr -un cuptor pentru a solidifica cerneala și a usca lacul.
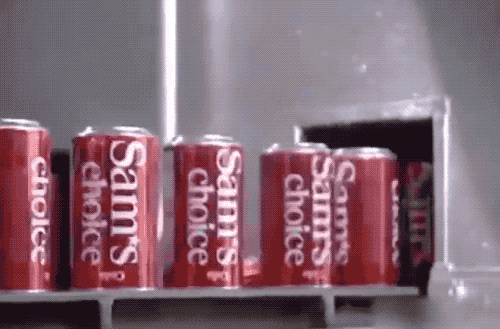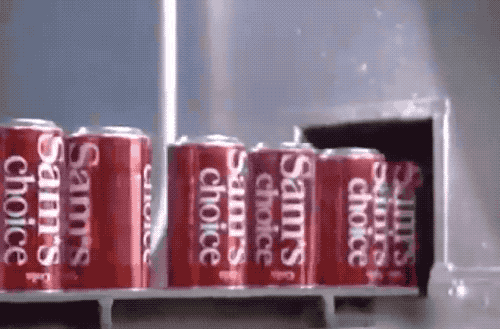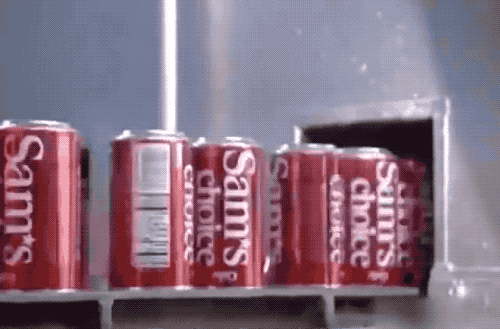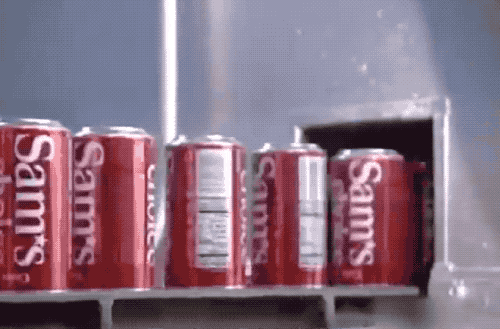
În cele din urmă, pulverizați o vopsea compusă pe peretele interior al aluminiului poate forma o peliculă de protecție pentru a preveni corodarea aluminiului de băuturi carbogazoase, asigurându -se în același timp că băutura nu are un gust metalic.
06/Cankou Necking
Gâtul gurii cuturilor se realizează și printr -o matriță de perforare. De obicei, o mașină de gât este utilizată pentru a micsora cutia de aluminiu, generând un „gât” cu un diametru de 5 centimetri. Procesul poate părea rapid, dar, în realitate, necesită 11 pași, cu fiecare forță aplicată doar ușor, pentru a modela ușor și treptat gâtul.
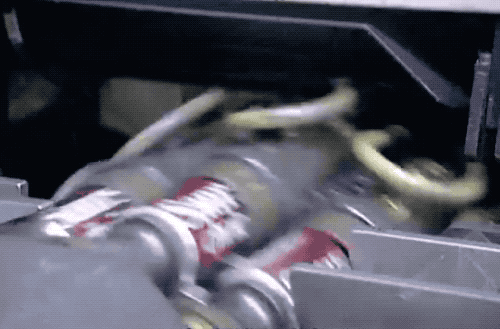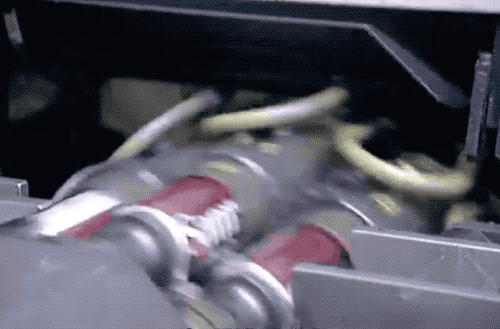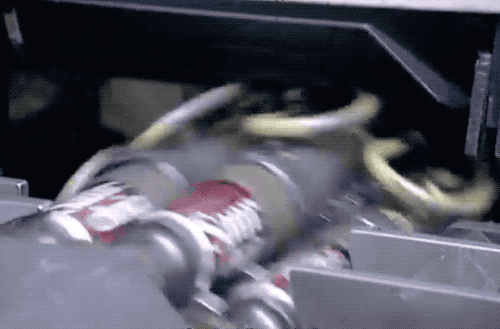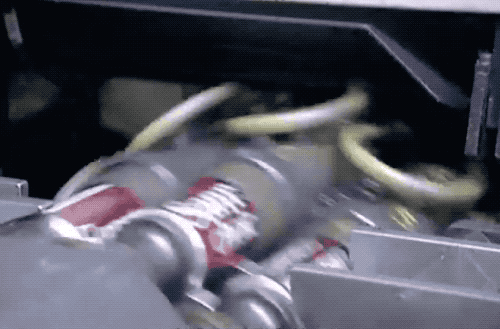
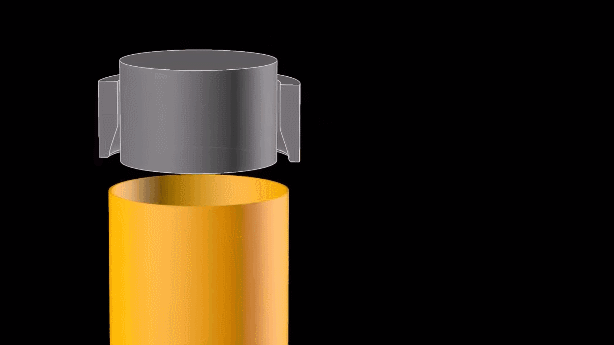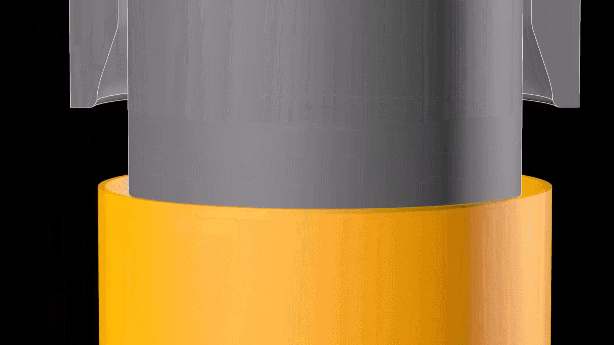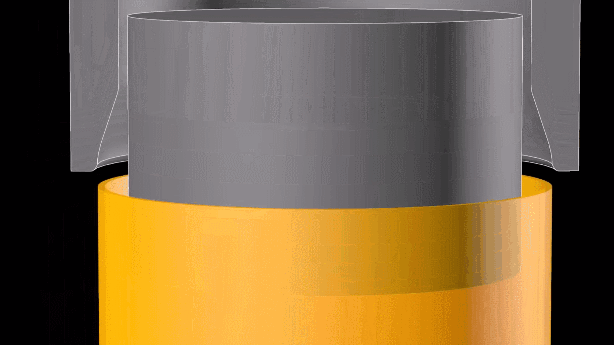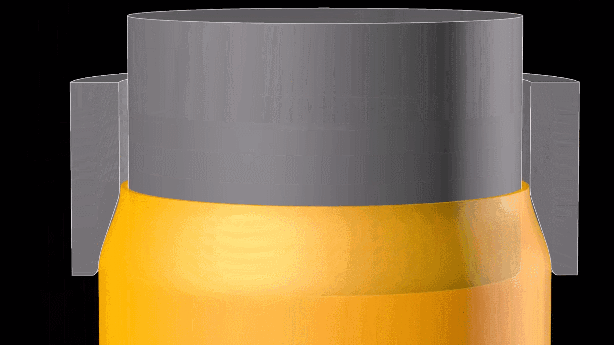
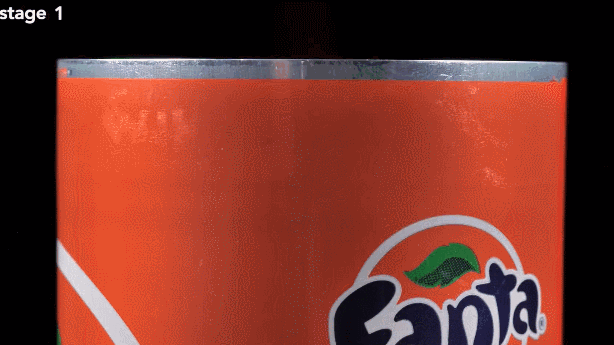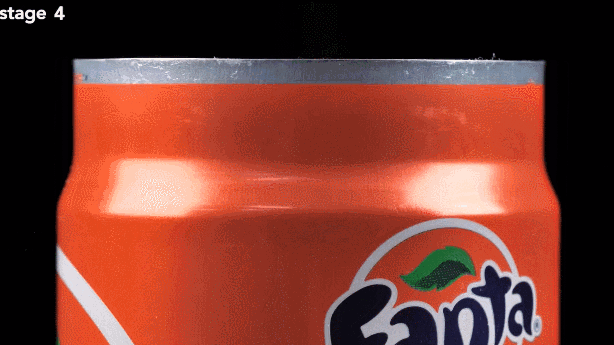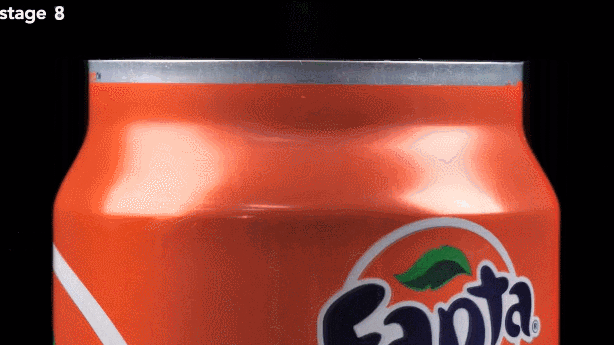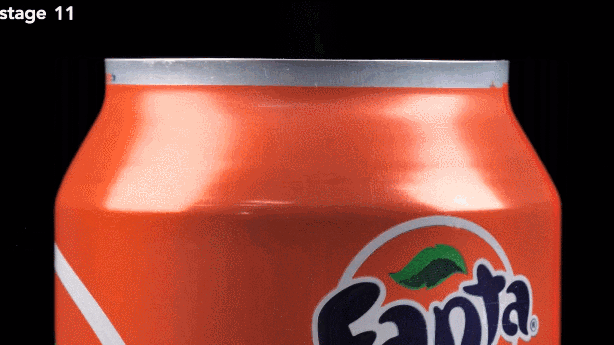
Pentru a conecta strâns partea superioară a capacului de aluminiu la capacul fila Pull, marginea vârfului trebuie ridicată într -o poziție ușor plană.
07/Inspecție de calitate
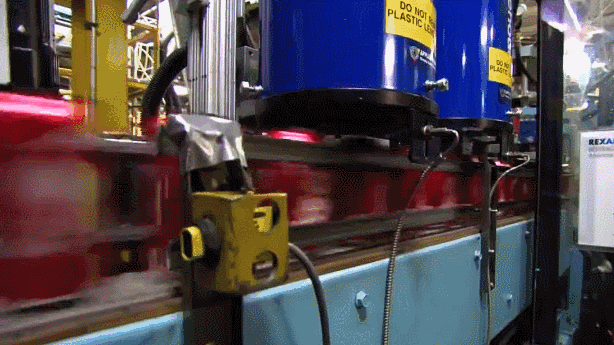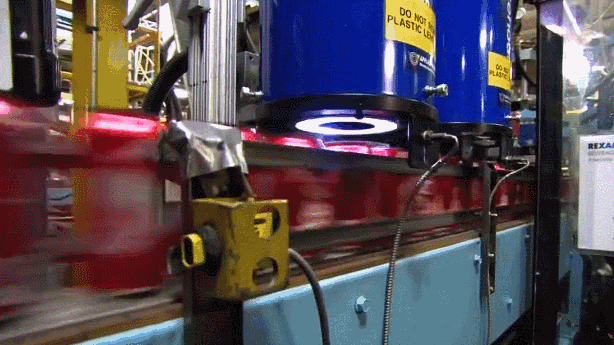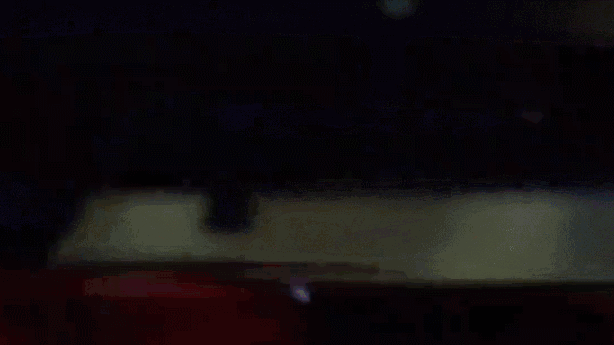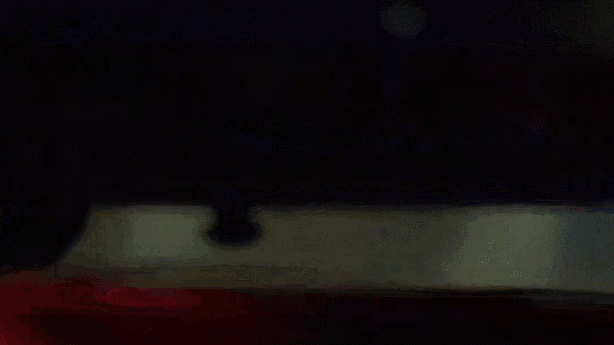
Prin coordonarea riguroasă a camerelor și a fluxului de aer de mare viteză, conservele necalificate sunt îndepărtate una câte una pentru a asigura calitatea înaltă a conservelor.
08/modelare cu plafonare
Curățarea bobinelor: selectați bobine din aliaje, cum ar fi 5182 și curățați -le mai întâi pentru a îndepărta petele de ulei de suprafață și impuritățile.
Punching și margare: Folosiți o presă de pumn pentru a perfora bobina în forma unui capac de cut și efectuați tratament cu margini pentru a face marginea capacului poate neted, facilitând sigilarea și deschiderea.
Pictură: Aplicați un strat de vopsea pe suprafața capacului Can pentru a -i îmbunătăți rezistența la coroziune și estetica și uscați -o după pictură.
Combinație de inele: Inelul din aliaj 5052 este combinat cu capacul cutiei pentru a forma nituri prin procesare. Inelul exterior este apoi nituit strâns și marcat pentru a forma un capac complet.
09/Băuturi de umplere
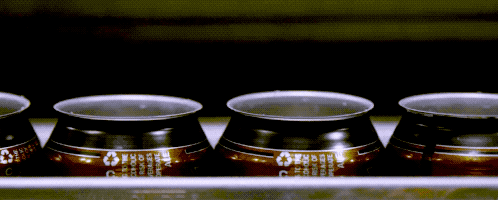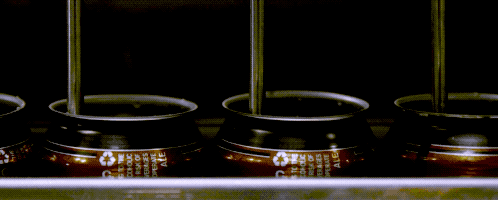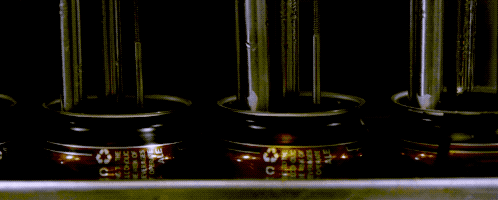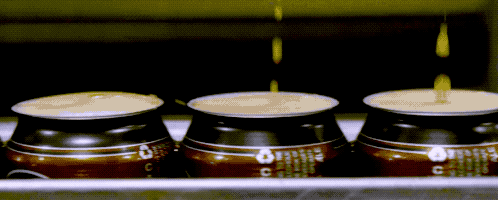
Fabrica Can este responsabilă doar de fabricarea conservelor descoperite, iar procesele rămase de „umplere a băuturilor” și „Can Body Sigaling” trebuie să fie finalizate de compania de băuturi. Înainte de umplere, aluminiul poate fi spălat și uscat înainte de a umple cu băuturi și bule
10/sigilare a rezervoarelor
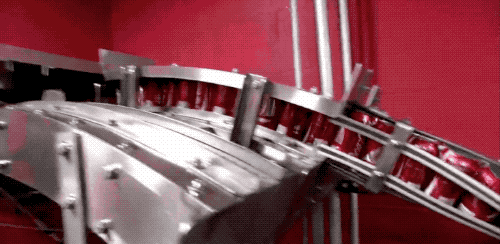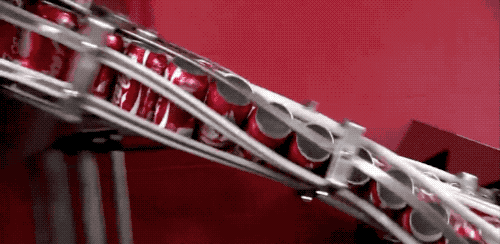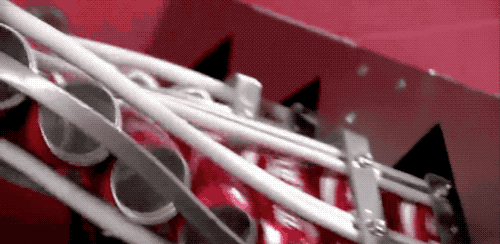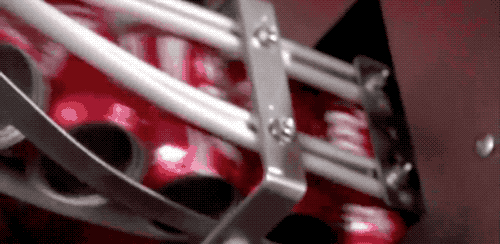
Nivelul de automatizare al fabricilor de umplere a băuturilor este foarte mare, necesitând de obicei o singură persoană să fie responsabilă pentru plasarea capacelor de sticlă pe conducta transportoare, iar mașina poate așeza automat capacele sticlei unul câte unul pe corpul sticlei.
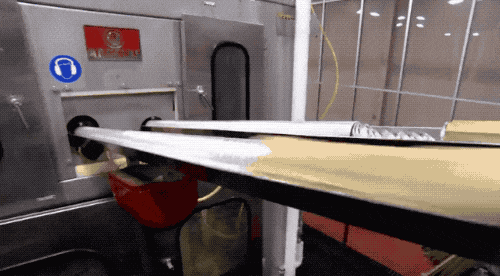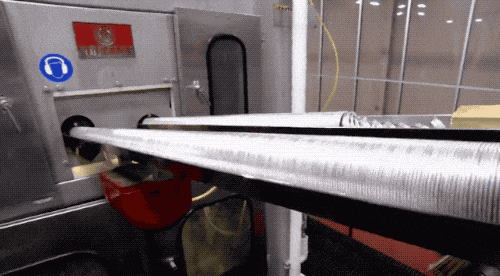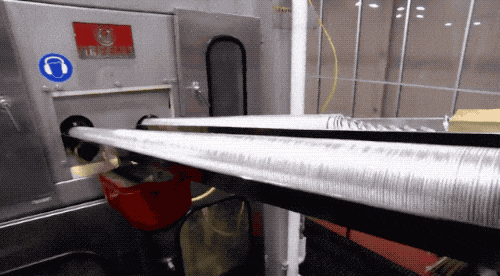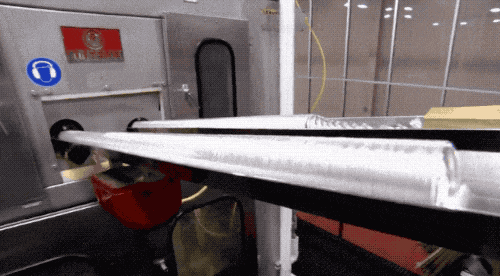
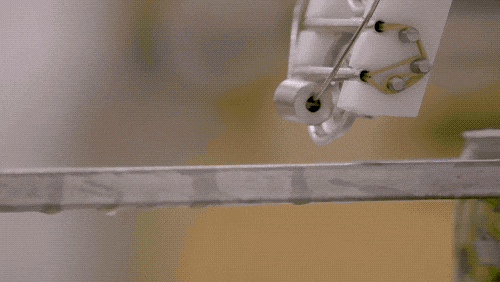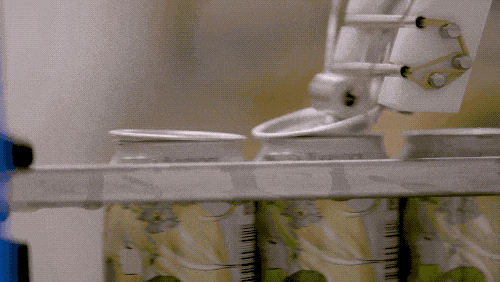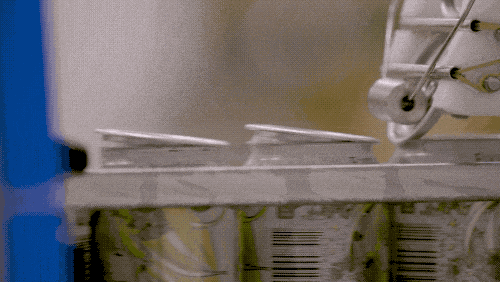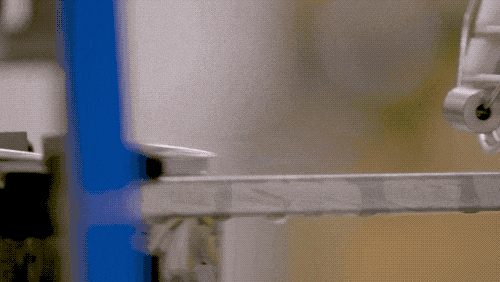
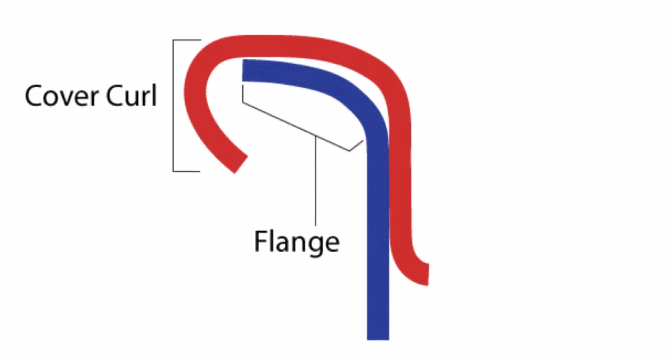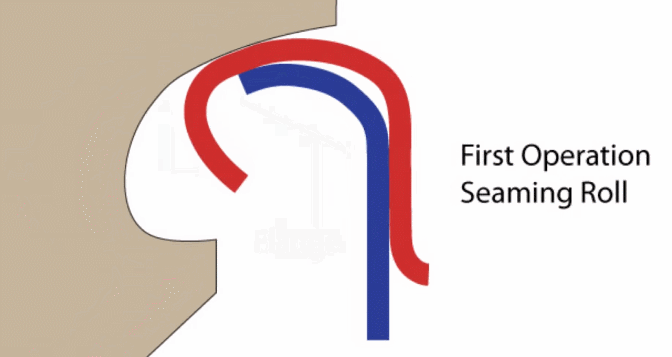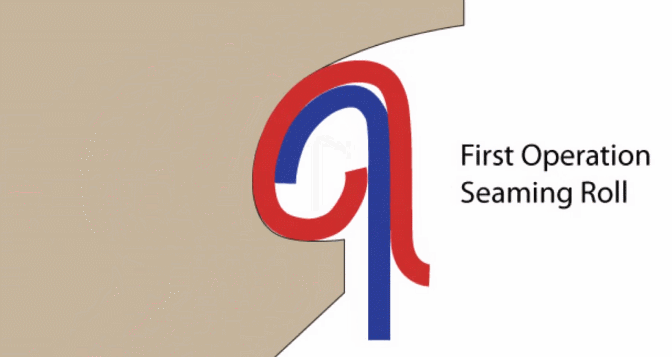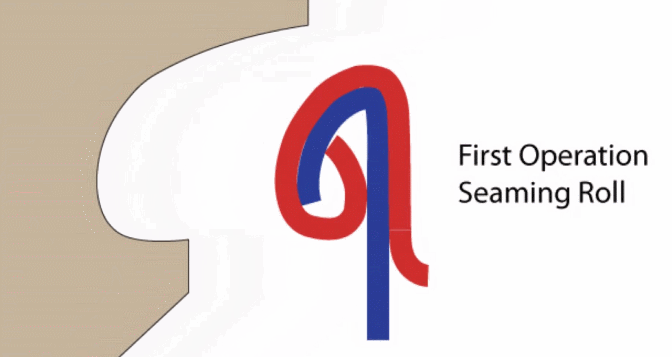
Folosind o mașină de etanșare specializată pentru rulare și etanșare, corpul și capacul sunt ondulate împreună, apoi comprimate pentru a forma marginile rulate bine suprapuse (cunoscute și sub denumirea de „margini duble laminate”), împiedicând să intre și să plece aerul.
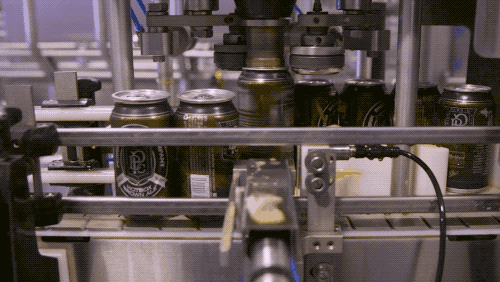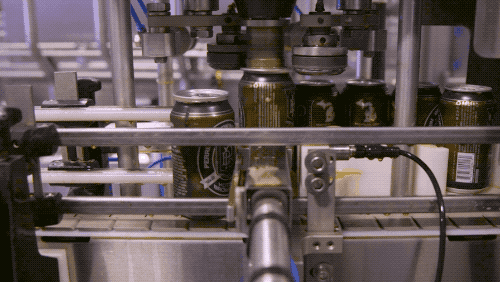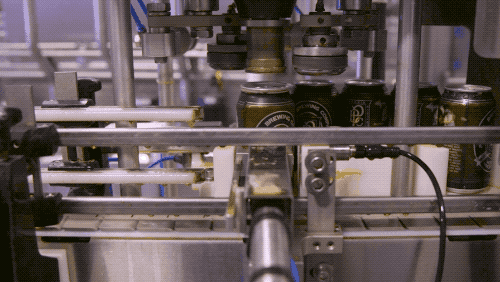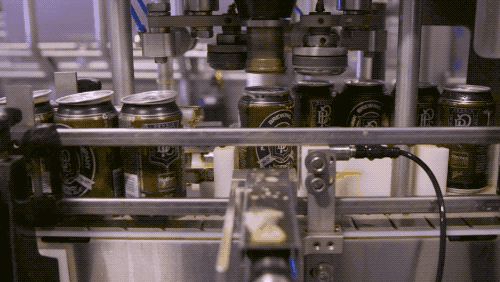
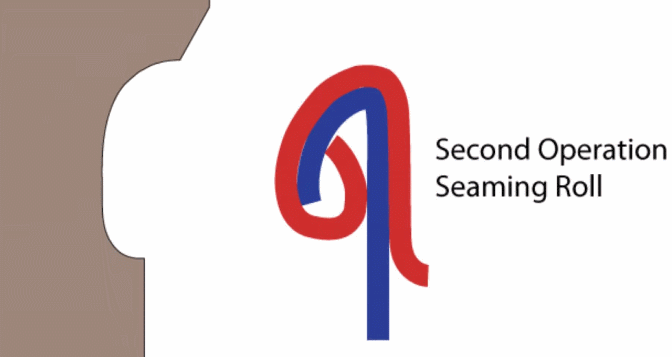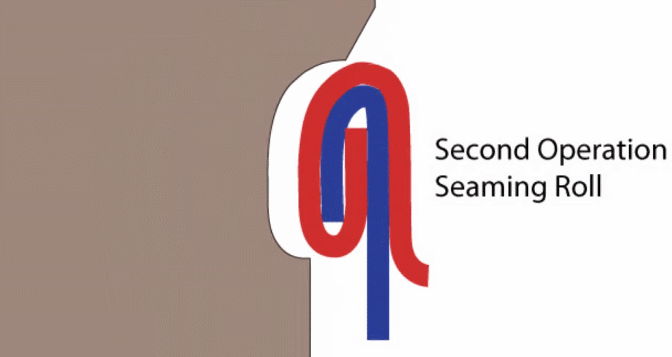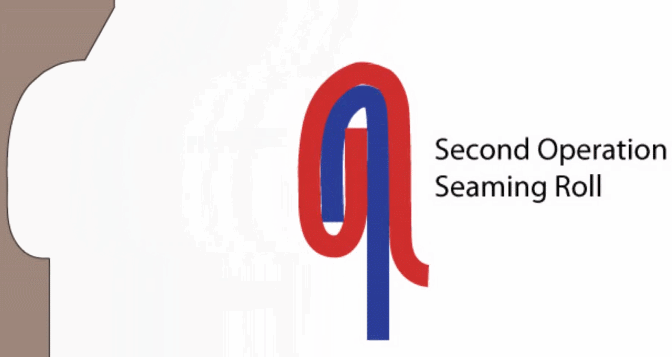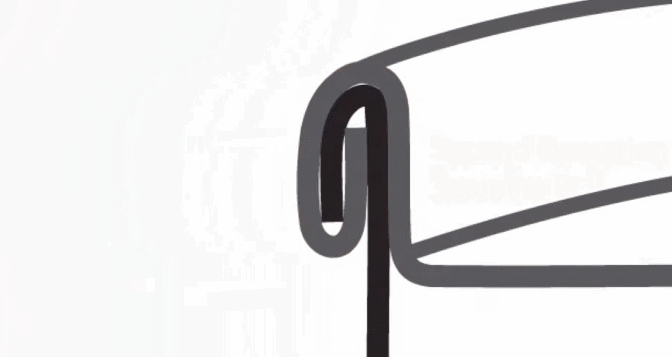
După atâția pași, producția CAN a fost finalizată. Nu este uimitor faptul că un mic poate avea atât de multe cunoștințe?